● Secteur ferroviaire

Composites pour le matériel roulant, conformes à l’EN 45545-2

Nous moulons par compression des pièces intérieures et extérieures pour les constructeurs et intégrateurs ferroviaires : des grandes séries en SMC ignifugé aux composants légers en fibre de carbone. C’est notre secteur de référence, celui où notre développement technique est le plus avancé.

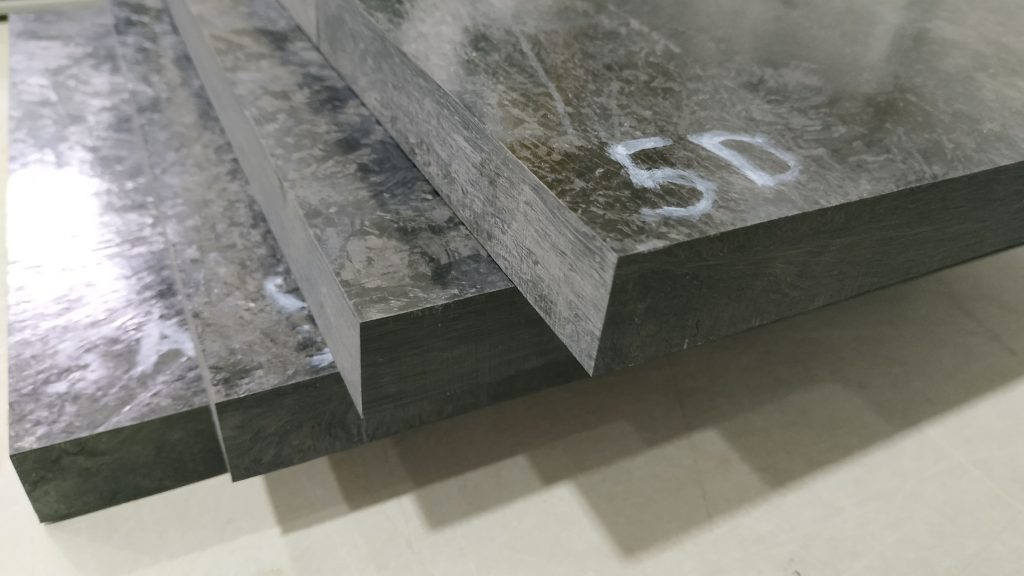
Pièce ferroviaire moulée en CSMC
HL3
niveau EN 45545-2 maximal de nos grades ignifugés
R1 · R6 · R7
et R2, R3, R17 : exigences classées
3 matériaux
SMC ignifugé, SMC phénolique et CSMC
1 250 t
plus grande presse, plateau de 3 500 × 1 800 mm
Explorateur 3D · Ferroviaire

Démontez une voiture et voyez quel matériau va dans chaque pièce

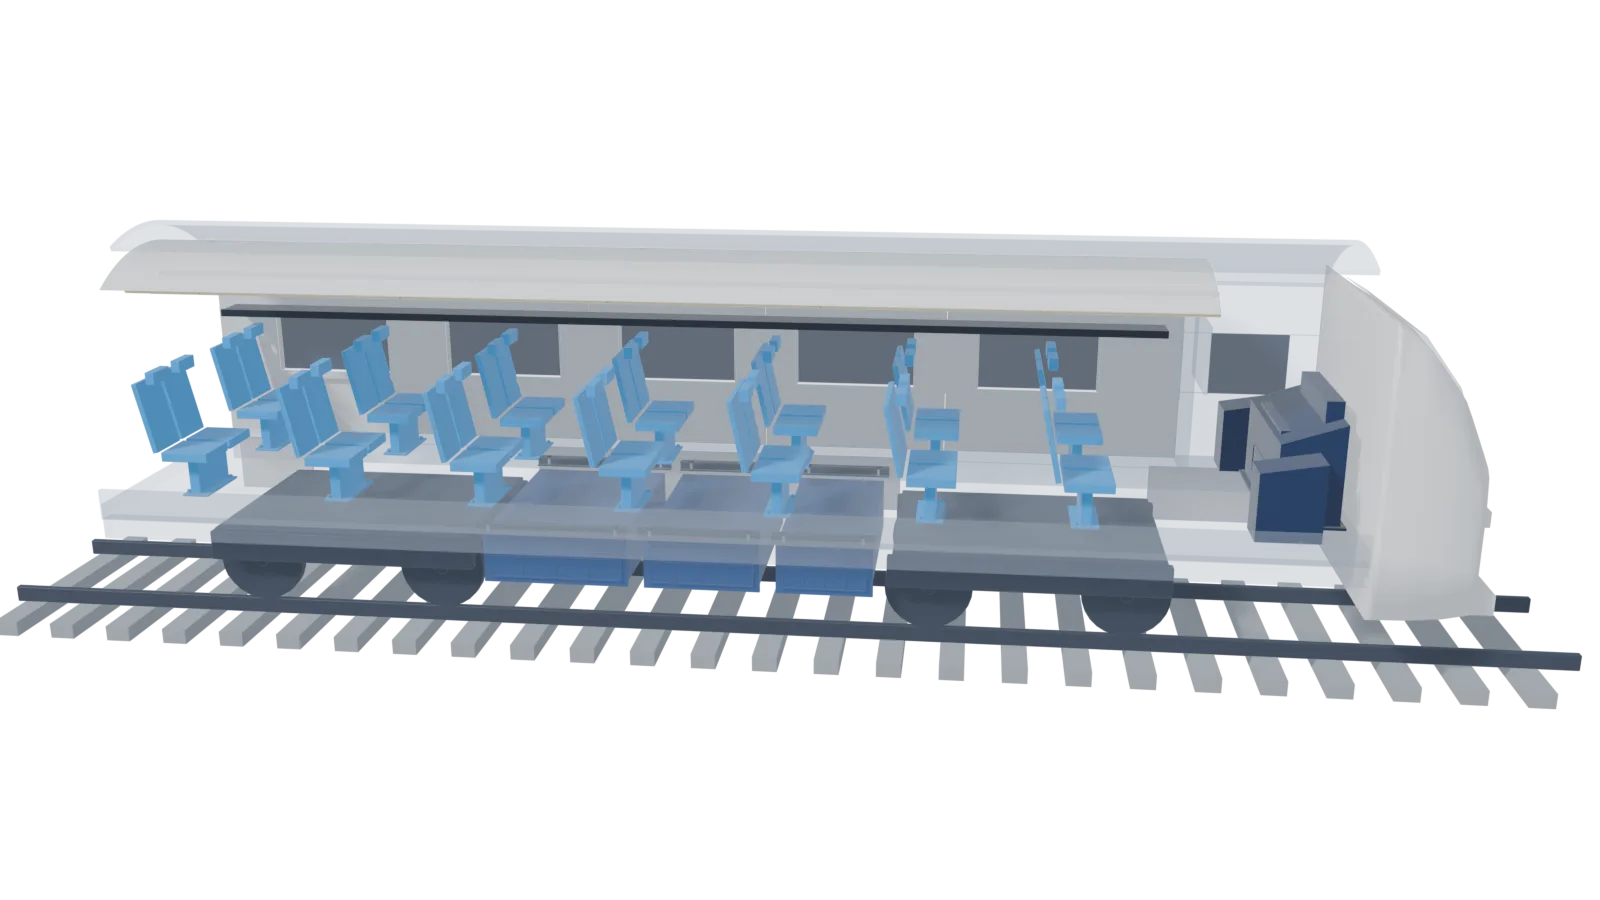
Voiture voyageurs générique en coupe, caisse en gris translucide. Cliquez sur une pièce pour vous en approcher et voir sa fiche d’ingénierie : procédé, fixation, allègement, avantages et série.

Rendu d’une voiture voyageurs générique en coupe, avec habillages, plafond, sièges, pupitre, supports, coffres et face avant

Glissez pour tourner · molette ou pincement pour zoomer · cliquez sur une pièce pour vous en approcher

01

Panneaux latéraux intérieurs

Emplacement
Parois de la salle, avec encadrement de fenêtre 3D.
Matériau recommandé
SMC Ferroviaire HL3 · SMC Phénolique Structurel 55 % FV
Exigence / données clés
EN 45545-2 · R1 jusqu’à HL3 (SMC Ferroviaire HL3). Alternative SMC Phénolique Structurel : HL3, exigence selon l’application.
1Détail de la pièce et procédé
Panneau avec encadrement de fenêtre 3D, ébrasement et tablette en une seule pressée, résille de nervures en face arrière et bossages à inserts cachés. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Bords de recouvrement périphériques pour l’ajustement avec les pièces voisines.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à les panneaux plans assemblés sur profilés — SMC Ferroviaire HL3 : classé EN 45545-2 en R1, R2, R3, R6, R7 et R17 jusqu’à HL3 par un laboratoire accrédité ENAC ; moins de pièces et de jonctions qu’une solution assemblée.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P30 ou P7 (6 000 kN, plateaux de 1 850 × 1 400 et 1 600 × 1 400 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
02

Plafond modulaire courbe avec CVC

Emplacement
Plafond de la salle avec gaines et diffuseurs de climatisation.
Matériau recommandé
SMC Ferroviaire HL3 · SMC Phénolique Structurel 55 % FV
Exigence / données clés
EN 45545-2 · R1 jusqu’à HL3 (SMC Ferroviaire HL3). Alternative SMC Phénolique Structurel : HL3, exigence selon l’application.
1Détail de la pièce et procédé
Module courbe grand format en sandwich (couches visibles dans la coupe), avec gaine CVC et diffuseurs à lames intégrés. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Bords de recouvrement périphériques pour l’ajustement avec les pièces voisines.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : panneau sandwich. Des peaux moulées avec une âme légère autoextinguible, choisie selon l’exigence feu, multiplient la rigidité en flexion sur les grandes portées par rapport à un panneau monolithique de même masse ; le gain de masse se chiffre dans l’étude de chaque pièce. Les pièces compactes se traitent en monolithique nervuré.
4Avantages face à l’alternative traditionnelle
Face à les panneaux plans assemblés sur profilés — SMC Ferroviaire HL3 : classé EN 45545-2 en R1, R2, R3, R6, R7 et R17 jusqu’à HL3 par un laboratoire accrédité ENAC ; moins de pièces et de jonctions qu’une solution assemblée.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P10 (1 250 t, plateau 3 500 × 1 800 mm) ou P8 (10 000 kN, 2 800 × 1 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
03

Coques porteuses de sièges

Emplacement
Dossier, assise et pied de chaque place.
Matériau recommandé
SMC Ferroviaire HL3
Exigence / données clés
EN 45545-2 · R6 jusqu’à HL3 (SMC Ferroviaire HL3).
1Détail de la pièce et procédé
Coque anti-vandalisme avec résille arrière, appui-tête et bossages à inserts métalliques pour la fixation au pied. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Douilles métalliques limitatrices de couple dans les perçages traversants, pour que le serrage ne provoque pas de fluage du composite sous vibrations.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à la tôle d’acier découpée, soudée et peinte — SMC Ferroviaire HL3 : classé EN 45545-2 en R1, R2, R3, R6, R7 et R17 jusqu’à HL3 par un laboratoire accrédité ENAC ; moins de pièces et de jonctions qu’une solution assemblée.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P22 ou P20 (4 000 et 2 500 kN, plateaux de 1 000 × 1 000 et 800 × 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
04

Pupitre de cabine

Emplacement
Console de conduite avec modules latéraux.
Matériau recommandé
SMC + peinture dans le moule PIMC Classe A
Exigence / données clés
EN 45545-2 selon l’emplacement en cabine : défini pour chaque projet.
1Détail de la pièce et procédé
Pupitre ergonomique d’une pièce avec logement de commandes, visière d’instruments, grille de ventilation et bride de fixation à inserts. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : peinture dans le moule PIMC Classe A.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Bords de recouvrement périphériques pour l’ajustement avec les pièces voisines.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à la tôle d’acier découpée, soudée et peinte — SMC peint dans le moule PIMC : finition Classe A dès la sortie de presse, sans cabine de peinture ensuite et sans corrosion.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P30 ou P7 (6 000 kN, plateaux de 1 850 × 1 400 et 1 600 × 1 400 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
05

Poutres et supports d’équipements

Emplacement
Châssis sous caisse et consoles de porte-bagages.
Matériau recommandé
CSMC Carbone 57 %
Exigence / données clés
Structure secondaire. La fiche du CSMC n’inclut pas de classement EN 45545-2 : dans les zones avec exigence feu, il est validé lors de l’étude.
1Détail de la pièce et procédé
Poutres en I et consoles avec âme et semelles moulées d’un coup, douilles de compression et rondelles d’isolation galvanique à chaque appui. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique et rugosité contrôlée dans les zones de collage.
2Montage et fixation à la structure
  • Douilles métalliques limitatrices de couple dans les perçages traversants, pour que le serrage ne provoque pas de fluage du composite sous vibrations.
  • Isolation du couple galvanique (rondelles et joints isolants) lorsque la pièce carbone se fixe sur de l’aluminium.
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à l’aluminium usiné ou moulé — CSMC Carbone 57 % : 1,51 g/cm³ contre 2,70 pour l’aluminium (−44 % à volume égal), traction 370 MPa, module 41,5 GPa et +113 % de résistance spécifique (245 contre 115 MPa·cm³/g).
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P22 ou P20 (4 000 et 2 500 kN, plateaux de 1 000 × 1 000 et 800 × 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
06

Coffres électriques sous caisse

Emplacement
Enveloppes d’équipements et plaque isolante intérieure.
Matériau recommandé
SMC Électrique V-0 / CTI 600
Exigence / données clés
UL 94 V-0 (3 mm) · fil incandescent 960 °C · CTI 600 · 16 kV/mm. EN 45545-2 selon l’emplacement : confirmé pour chaque projet.
1Détail de la pièce et procédé
Coffre avec couvercle nervuré, lèvre d’étanchéité à labyrinthe, grille de ventilation et inserts aux angles du couvercle. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Lèvre ou gorge périphérique pour joint élastomère étanche.
  • Logements de charnière et de fermeture moulés avec leurs inserts, sans renfort soudé.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à la tôle d’acier découpée, soudée et peinte — SMC Électrique V-0 / CTI 600 : 16 kV/mm, CTI 600, fil incandescent 960 °C, HDT > 250 °C, constante diélectrique 4 et UL 94 V-0 à 3 mm. Sans corrosion, sans soudure et isolant par nature.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P30 ou P7 (6 000 kN, plateaux de 1 850 × 1 400 et 1 600 × 1 400 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
07

Face avant aérodynamique et jupes

Emplacement
Carénage avant et jupes grand format.
Matériau recommandé
SMC Phénolique Structurel 55 % FV
Exigence / données clés
SMC Phénolique Structurel : UL 94 V-0 @ 1,2 mm et LOI > 100 %. Si la spécification exige R7 (extérieur), le SMC Ferroviaire HL3 y répond.
1Détail de la pièce et procédé
Face avant grand format avec prise d’air à lames et logements de phares, et jupes à nervures arrière et inserts ; moulée sur la presse de 1 250 t. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Bords de recouvrement périphériques pour l’ajustement avec les pièces voisines.
  • Douilles métalliques limitatrices de couple dans les perçages traversants, pour que le serrage ne provoque pas de fluage du composite sous vibrations.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à les panneaux plans assemblés sur profilés — SMC Phénolique Structurel 55 % FV : 1,84 g/cm³, flexion 350 MPa, Charpy 120 kJ/m², UL 94 V-0 à 1,2 mm, LOI > 100 % et retrait au moulage 0,00 % (valeurs indicatives de fiche). Une seule pièce 3D, sans jonction vissée.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P10 (1 250 t, plateau 3 500 × 1 800 mm) ou P8 (10 000 kN, 2 800 × 1 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →

Modèle générique et illustratif : il ne représente aucun véhicule réel. Recommandations indicatives : le choix final dépend de l’exigence R, du niveau HL et de l’épaisseur de chaque projet. Les classements EN 45545-2 concernent le matériau testé et ne constituent pas une homologation de la pièce.

Trois matériaux, une usine

Le bon matériau pour chaque pièce du train.

01

SMC polyester ignifugé : pour le volume

Grades au trihydroxyde d’aluminium classés selon l’EN 45545-2 en R1, R2, R3, R6, R7 et R17 jusqu’à HL3 par un laboratoire accrédité ENAC. L’option la plus compétitive pour les grandes séries de revêtements, capots et carters.

02

SMC phénolique : un comportement au feu d’origine chimique

Pour les pièces où prime le comportement au feu intrinsèque de la résine ; configuration certifiée HL3. Voir le SMC phénolique →

03

CSMC : quand la masse compte

Fibre de carbone moulée par compression, avec une résistance spécifique supérieure de 113 % à l’aluminium 6061-T6, pour des composants structurels légers. Voir le CSMC →

EN 45545-2

Comment un matériau est classé selon l’EN 45545-2

La norme classe chaque matériau selon une exigence (R), liée à l’emplacement et à la fonction de la pièce (par exemple R1 pour les revêtements intérieurs ou R6 pour les sièges), et un niveau de risque (HL1–HL3), qui dépend de la catégorie d’exploitation et de conception du véhicule.

Les essais mesurent la propagation de flamme (ISO 5658-2), le dégagement de chaleur (ISO 5660-1), la densité des fumées (ISO 5659-2) et la toxicité des gaz (annexe C). Pour chaque pièce, nous confirmons avec le client l’exigence et le niveau requis par son cahier des charges, et lui fournissons la documentation du matériau.

Données techniques

Les matériaux EN 45545-2 que nous travaillons

Matériau Exigences Niveau Document
SMC Ferroviaire HL3 (polyester ignifugé, 1,97 g/cm³) R1, R2, R3, R6, R7, R17 HL1, HL2 et HL3 Rapport de classement, laboratoire accrédité ENAC (2015)
SMC Ferroviaire HL2 (polyester ignifugé) R1, R2, R3, R6, R7, R17 HL1 et HL2 Rapport de classement ENAC (2014) ; essais renouvelés en 2021
SMC phénolique Selon l’application HL3 Nous confirmons le classement pour votre pièce

Les classements portent sur le matériau essayé (sans substrat et valables pour toute couleur, selon l’EN 45545-2:2013) et ne constituent pas une homologation de la pièce : sa conformité dépend de l’épaisseur, de l’emplacement et de l’exigence applicable à chaque projet. Valeurs de la fiche technique du fabricant du matériau et rapports de classement d’un laboratoire accrédité ENAC. Documentation disponible sur demande.

Applications

Les pièces que nous fabriquons pour le secteur

  • Revêtements intérieurs : parois, plafonds et cloisons.
  • Capots, carters et caches techniques.
  • Composants de sièges.
  • Pièces extérieures du véhicule.
  • Composants structurels légers en CSMC.
Matériau SMC phénolique ignifuge
Cas d'application

Les types de projets ferroviaires que nous résolvons.

Exemples illustratifs du type de défi technique et commercial que nous relevons — ils ne correspondent pas à un client précis identifiable.

Revêtement intérieur : changement de matériau pour alléger

Défi : un constructeur de matériel roulant devait alléger un panneau intérieur en aluminium sans perdre en rigidité ni compromettre la réaction au feu exigée pour l’intérieur (EN 45545-2, exigence R1).

Solution : panneau reconçu en SMC phénolique, avec épaisseurs et nervures ajustées pour égaler la rigidité de l’aluminium avec moins de masse.

Résultat : une pièce plus légère, avec le classement feu requis.

Composant structurel : grandes séries sans retard

Défi : un intégrateur disposant de plusieurs moules n’arrivait pas à faire accepter par son fournisseur de grandes séries à la cadence exigée par le programme.

Solution : production répartie sur nos 7 presses selon le tonnage et le cycle de chaque moule, libérant de la capacité pour des lots plus importants.

Résultat : des grandes séries assurées de façon stable, avec des délais prévisibles.

Composant léger : de l’aluminium au CSMC

Défi : un composant structurel en aluminium pénalisait la masse du véhicule et le coût de montage.

Solution : remplacement par du CSMC, en reconcevant les épaisseurs pour tirer parti de sa résistance spécifique supérieure.

Résultat : un composant plus léger, conforme aux exigences structurelles du programme.

Capacité industrielle

Du moule à la pièce finie, dans une seule usine.

7
presses à compression, de 150 à 1 250 t
3.500 × 1.800
mm de plateau sur notre plus grande presse
24 Tn
moules jusqu’à 24 tonnes, avec stockage dédié
CNC + 5 ejes
4 centres CNC et 2 machines de découpe jet d’eau internes
PIMC
peinture dans le moule pour une finition Classe A
ISO 9001 · 14001
qualité et environnement, traçabilité unitaire lot–presse–pièce
Questions fréquentes

Les questions fréquentes des constructeurs ferroviaires

Quel niveau de risque me faut-il ?

Il est défini par l’EN 45545-1 à partir de la catégorie d’exploitation et de conception du véhicule, et figure généralement dans le cahier des charges du constructeur. Indiquez-nous le niveau et l’exigence : nous vous proposons le matériau.

SMC phénolique ou polyester ignifugé ?

Le polyester ignifugé obtient son classement grâce à des charges comme le trihydroxyde d’aluminium et reste l’option la plus compétitive en volume ; le phénolique doit son comportement au feu à la résine elle-même. Nous choisissons selon l’exigence, la masse, le volume et le coût.

Pouvez-vous nous accompagner dès la conception ?

Oui : ingénierie interne avec CAO/FAO (SolidWorks, CamWorks) et impression 3D pour les prototypes, en collaboration avec l’ingénierie du client dès la phase de concept.

Quels volumes pouvez-vous assurer ?

Aussi bien des petites séries que des programmes de longue durée : avec 7 presses de 150 à 1 250 t, nous répartissons la charge selon le moule et le cycle. Partagez la prévision du programme et nous la planifions.

Un programme ferroviaire en cours ?

Décrivez-nous la pièce, l’exigence et le niveau EN 45545-2 et le volume du programme : nous proposons le matériau et confirmons la faisabilité initiale en moins de 24 h ouvrées.