Moldeamos por compresión piezas de interior y exterior para fabricantes e integradores ferroviarios: desde series largas en SMC ignífugo hasta componentes ligeros en fibra de carbono. Es nuestro sector de referencia, con el mayor desarrollo técnico de la casa.
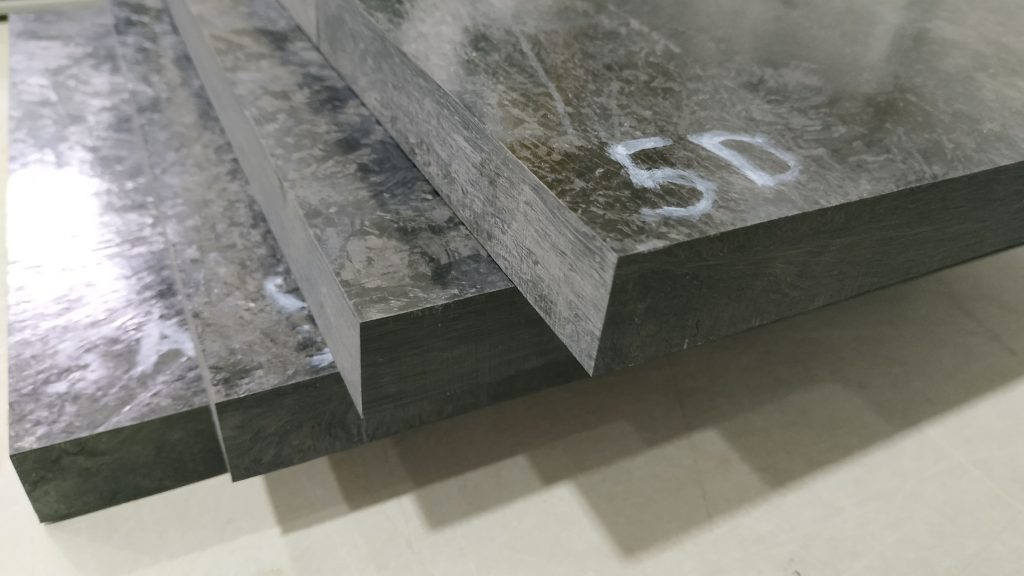
Grados con trihidróxido de aluminio clasificados según EN 45545-2 en R1, R2, R3, R6, R7 y R17 hasta HL3 por laboratorio acreditado ENAC. La opción más competitiva para series largas de revestimientos, tapas y carcasas.
Para piezas donde se prioriza el comportamiento intrínseco al fuego de la resina; configuración certificada HL3. Ver SMC fenólico →
Fibra de carbono moldeada por compresión, con un 113% más de resistencia específica que el aluminio 6061-T6, para componentes estructurales ligeros. Ver CSMC →
La norma clasifica cada material frente a un requisito (R), según la ubicación y función de la pieza (por ejemplo, R1 para revestimientos interiores o R6 para asientos), y un nivel de peligrosidad (HL1–HL3), que depende de la categoría de operación y de diseño del vehículo.
Los ensayos miden propagación de llama (ISO 5658-2), liberación de calor (ISO 5660-1), densidad de humos (ISO 5659-2) y toxicidad de los gases (anexo C). Para cada pieza confirmamos con el cliente el requisito y el nivel que exige su especificación, y le facilitamos la documentación del material.
| Material | Requisitos | Nivel | Documento |
|---|---|---|---|
| SMC poliéster ignífugo (N158) | R1, R2, R3, R6, R7, R17 | HL1, HL2 y HL3 | Informe de clasificación, laboratorio acreditado ENAC (2015) |
| SMC poliéster ignífugo (Menzo®Rail 2400) | R1, R2, R3, R6, R7, R17 | HL3 | Ficha técnica del fabricante del material (ensayos a 3,5 y 10 mm; sin halógenos) |
| SMC poliéster ignífugo (G157) | R1, R2, R3, R6, R7, R17 | HL1 y HL2 | Informe de clasificación ENAC (2014); ensayos repetidos en 2021 |
| SMC fenólico | Según aplicación | HL3 | Te confirmamos la clasificación para tu pieza |
Las clasificaciones se refieren al material ensayado (sin sustrato y válidas para cualquier color, según EN 45545-2:2013) y no constituyen una aprobación tipo de la pieza: su conformidad depende del espesor, la ubicación y el requisito aplicable en cada proyecto.
Ejemplos ilustrativos del tipo de reto técnico y comercial que abordamos — no corresponden a un cliente concreto identificable.
Reto: un fabricante de material rodante necesitaba reducir el peso de un panel interior de aluminio sin perder rigidez ni comprometer la reacción al fuego exigida para interiores (EN 45545-2, requisito R1).
Solución: rediseño del panel en SMC fenólico, ajustando espesores y nervaduras para igualar la rigidez del aluminio con menor peso.
Resultado: pieza más ligera, manteniendo la clasificación de fuego requerida.
Reto: un integrador con varios moldes propios no conseguía que su proveedor asumiera series largas con la cadencia que necesitaba el programa.
Solución: redistribución de la producción entre nuestras 7 prensas según tonelaje y ciclo de cada molde, liberando capacidad para lotes de mayor volumen.
Resultado: series largas cubiertas de forma estable, con previsibilidad de plazos.
Reto: un componente estructural de aluminio penalizaba el peso del vehículo y el coste de montaje.
Solución: sustitución por CSMC, rediseñando espesores para aprovechar su mayor resistencia específica.
Resultado: componente más ligero, manteniendo los requisitos estructurales del programa.
Lo determina EN 45545-1 a partir de la categoría de operación y de diseño del vehículo, y normalmente viene fijado en la especificación del fabricante del tren. Indícanos nivel y requisito, y te proponemos el material.
El poliéster ignífugo alcanza su clasificación con cargas como el trihidróxido de aluminio y es la opción más competitiva en volumen; el fenólico debe su comportamiento al fuego a la propia resina. Elegimos según requisito, peso, volumen y coste.
Sí: ingeniería propia con CAD/CAM (SolidWorks, CamWorks) e impresión 3D para prototipos, trabajando con la ingeniería del cliente desde la fase conceptual.
Trabajamos tanto series cortas como programas de larga duración: con 7 prensas de 150 a 1.250 Tn repartimos la carga según molde y ciclo. Cuéntanos la previsión del programa y lo planificamos.
Cuéntanos la pieza, el requisito y nivel EN 45545-2 y el volumen del programa: te proponemos material y te confirmamos la viabilidad inicial en menos de 24 h laborables.