● Moulage par compression · SMC · CSMC · Phénolique

Ingénierie avancée
en moulage par compression

Nous transformons des résines thermodurcissables en composants structurels de haute précision pour les secteurs les plus exigeants : ferroviaire, automobile, énergie et construction technique.

25+
Années d'expérience
1.250Tn
Presse la plus puissante
HL3
SMC phénolique · feu EN 45545
5.500m²
Surface industrielle
7
Prensas de compresión
35mm
Épaisseur max. de plaque
4000×2000
Découpe au jet d'eau (mm)
±64°
Inclinaison de la tête
24Tn
Capacité de moule
Matériaux haute performance

Plus léger que l’aluminium. Plus sûr face au feu.

Deux matériaux à forte valeur ajoutée pour les projets exigeants, transformés avec la même capacité industrielle que nos séries SMC.

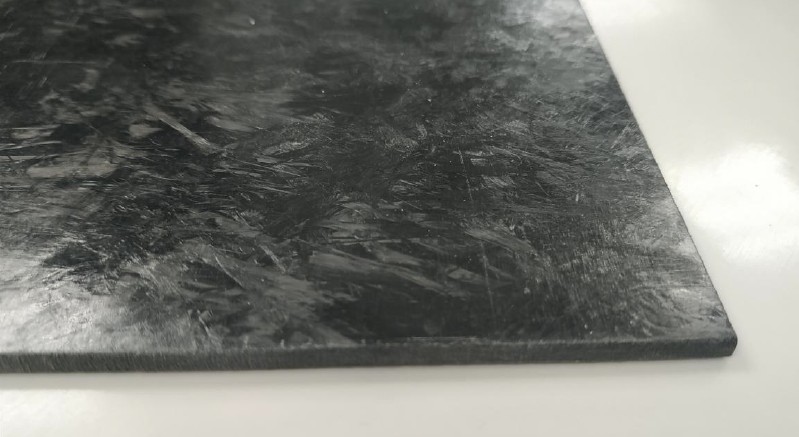
Matériau CSMC en fibre de carbone
CSMC · Fibre de carbone

Des pièces structurelles plus légères qu’en aluminium

1,51g/cm³ de densité
≥ 370MPa en traction
+113%résistance spécifique vs alu 6061-T6

La fibre de carbone avec la productivité du moulage par compression : nervures et logements en une seule pièce, sans corrosion et en séries répétables.
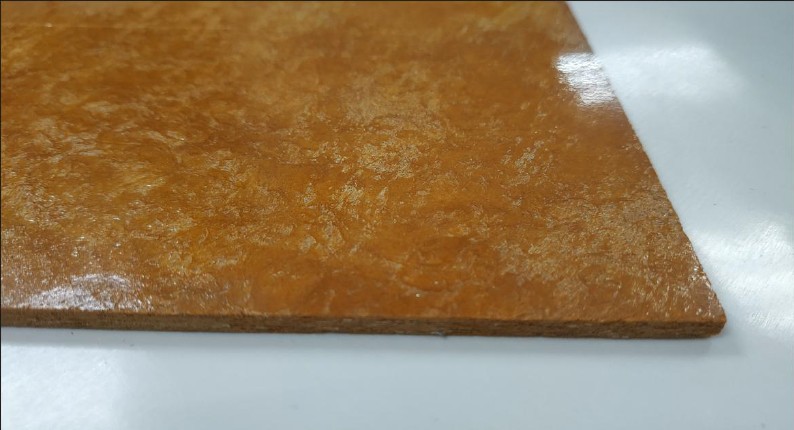
Matériau SMC phénolique ignifuge
SMC phénolique · EN 45545-2

Intérieurs ferroviaires aux exigences feu les plus élevées

HL3EN 45545-2, configuration certifiée
3Ddes pièces en volume, pas seulement des panneaux
5 axesdécoupe jet d’eau et CNC en interne

Le comportement au feu vient de la résine phénolique elle-même : elle se carbonise au lieu de goutter et produit peu de fumée.

Des volumes ferroviaires ? Nous travaillons aussi un SMC polyester ignifugé classé EN 45545-2 en R1, R2, R3, R6, R7 et R17 jusqu’à HL3. Voir les matériaux EN 45545-2 →

Voir tous les matériaux →

Nouveau · Substitution de matériaux

Mica, aluminium ou tôle soudée : et si la pièce était moulée ?

Mica → SMC phénolique 3D, aluminium usiné → CSMC et inox → SMC électrique. Trois cas avec les valeurs des fiches techniques.

Voir les 3 cas →
Explorateur 3D · 5 marchés

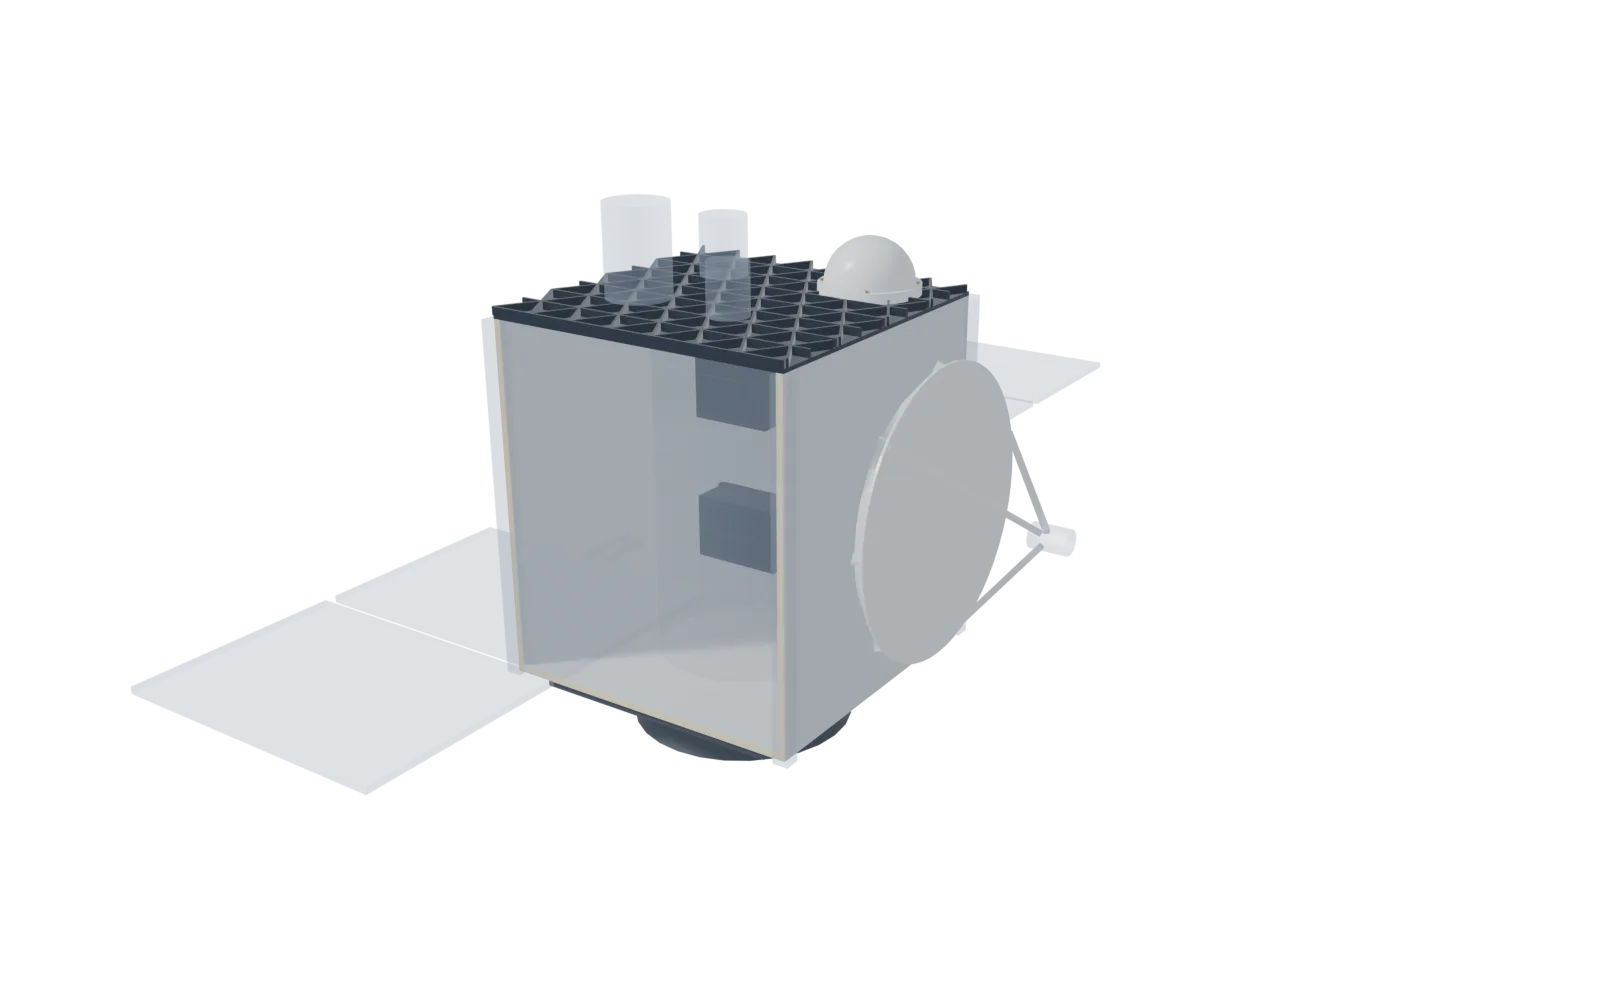
Cinq vues éclatées, un même procédé : le moulage par compression

Choisissez un marché, faites tourner le modèle et cliquez sur chaque pièce pour voir sa fiche d’ingénierie : procédé, fixation, allègement, avantages et série.

Explorateur 3D · Ferroviaire

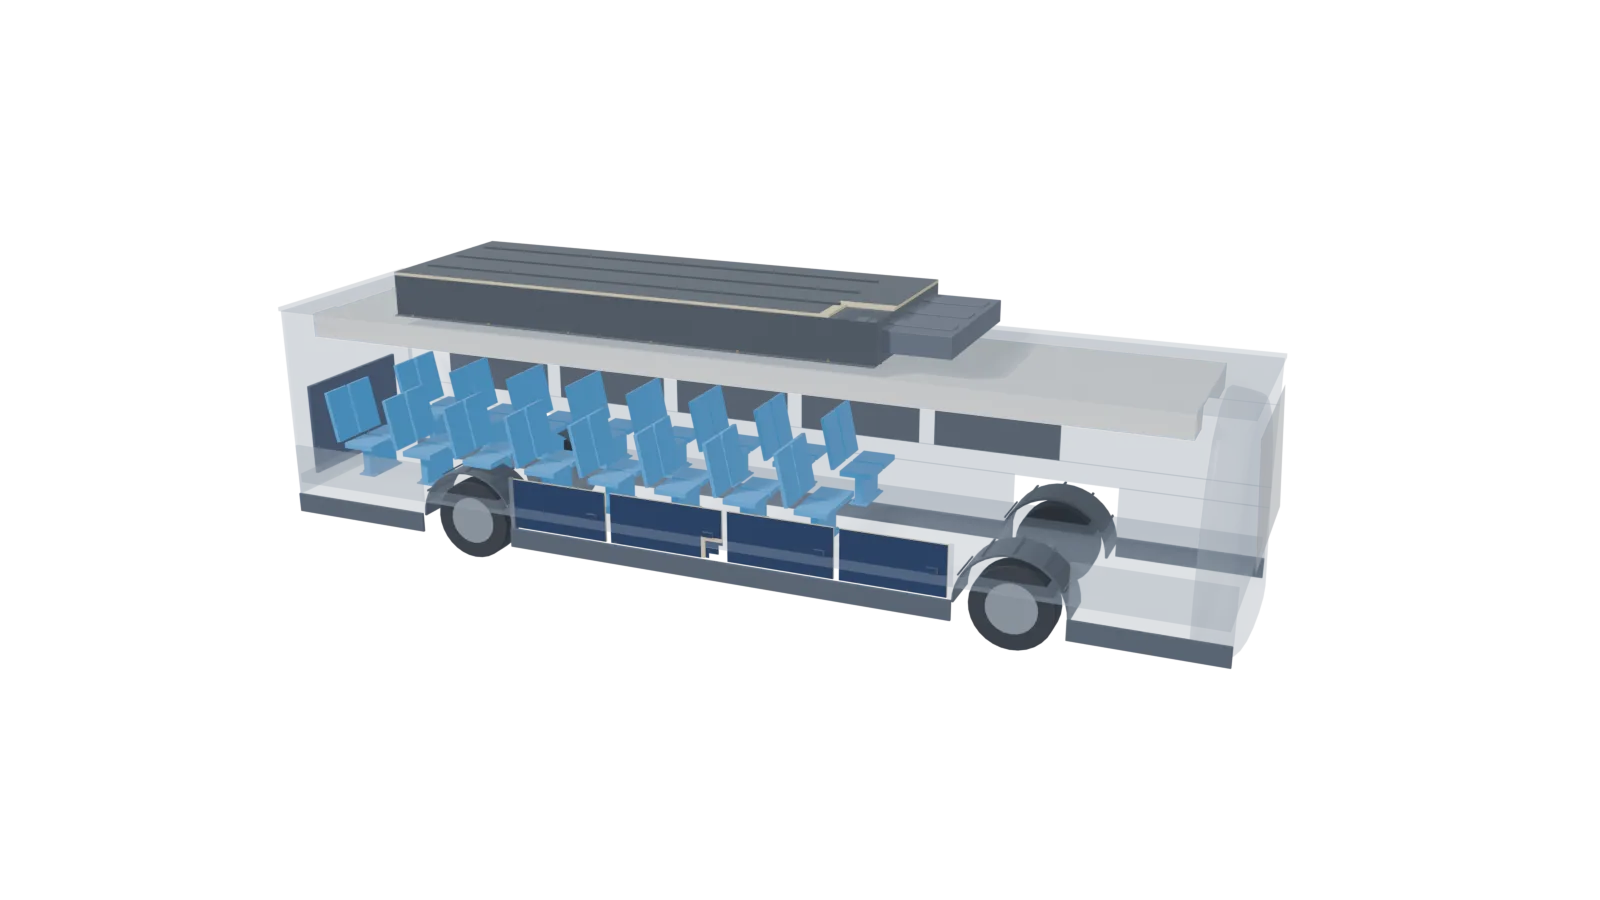
Démontez une voiture et voyez quel matériau va dans chaque pièce

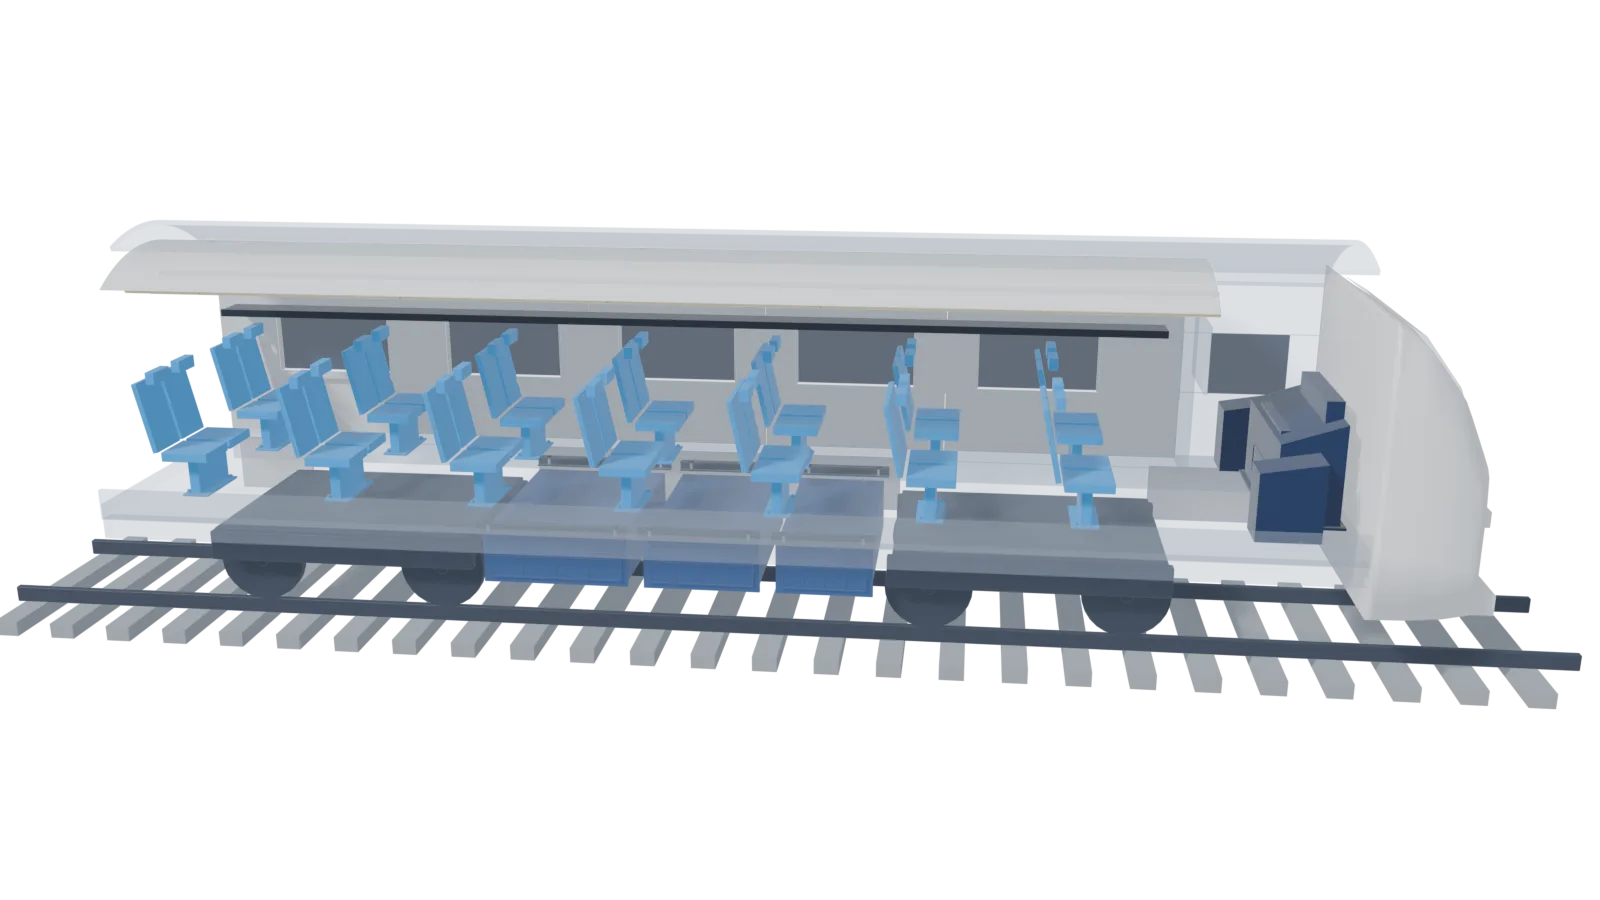
Voiture voyageurs générique en coupe, caisse en gris translucide. Cliquez sur une pièce pour vous en approcher et voir sa fiche d’ingénierie : procédé, fixation, allègement, avantages et série.

Rendu d’une voiture voyageurs générique en coupe, avec habillages, plafond, sièges, pupitre, supports, coffres et face avant

Glissez pour tourner · molette ou pincement pour zoomer · cliquez sur une pièce pour vous en approcher

01

Panneaux latéraux intérieurs

Emplacement
Parois de la salle, avec encadrement de fenêtre 3D.
Matériau recommandé
SMC Ferroviaire HL3 · SMC Phénolique Structurel 55 % FV
Exigence / données clés
EN 45545-2 · R1 jusqu’à HL3 (SMC Ferroviaire HL3). Alternative SMC Phénolique Structurel : HL3, exigence selon l’application.
1Détail de la pièce et procédé
Panneau avec encadrement de fenêtre 3D, ébrasement et tablette en une seule pressée, résille de nervures en face arrière et bossages à inserts cachés. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Bords de recouvrement périphériques pour l’ajustement avec les pièces voisines.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à les panneaux plans assemblés sur profilés — SMC Ferroviaire HL3 : classé EN 45545-2 en R1, R2, R3, R6, R7 et R17 jusqu’à HL3 par un laboratoire accrédité ENAC ; moins de pièces et de jonctions qu’une solution assemblée.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P30 ou P7 (6 000 kN, plateaux de 1 850 × 1 400 et 1 600 × 1 400 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
02

Plafond modulaire courbe avec CVC

Emplacement
Plafond de la salle avec gaines et diffuseurs de climatisation.
Matériau recommandé
SMC Ferroviaire HL3 · SMC Phénolique Structurel 55 % FV
Exigence / données clés
EN 45545-2 · R1 jusqu’à HL3 (SMC Ferroviaire HL3). Alternative SMC Phénolique Structurel : HL3, exigence selon l’application.
1Détail de la pièce et procédé
Module courbe grand format en sandwich (couches visibles dans la coupe), avec gaine CVC et diffuseurs à lames intégrés. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Bords de recouvrement périphériques pour l’ajustement avec les pièces voisines.
3Allègement : monolithique nervuré ou sandwich
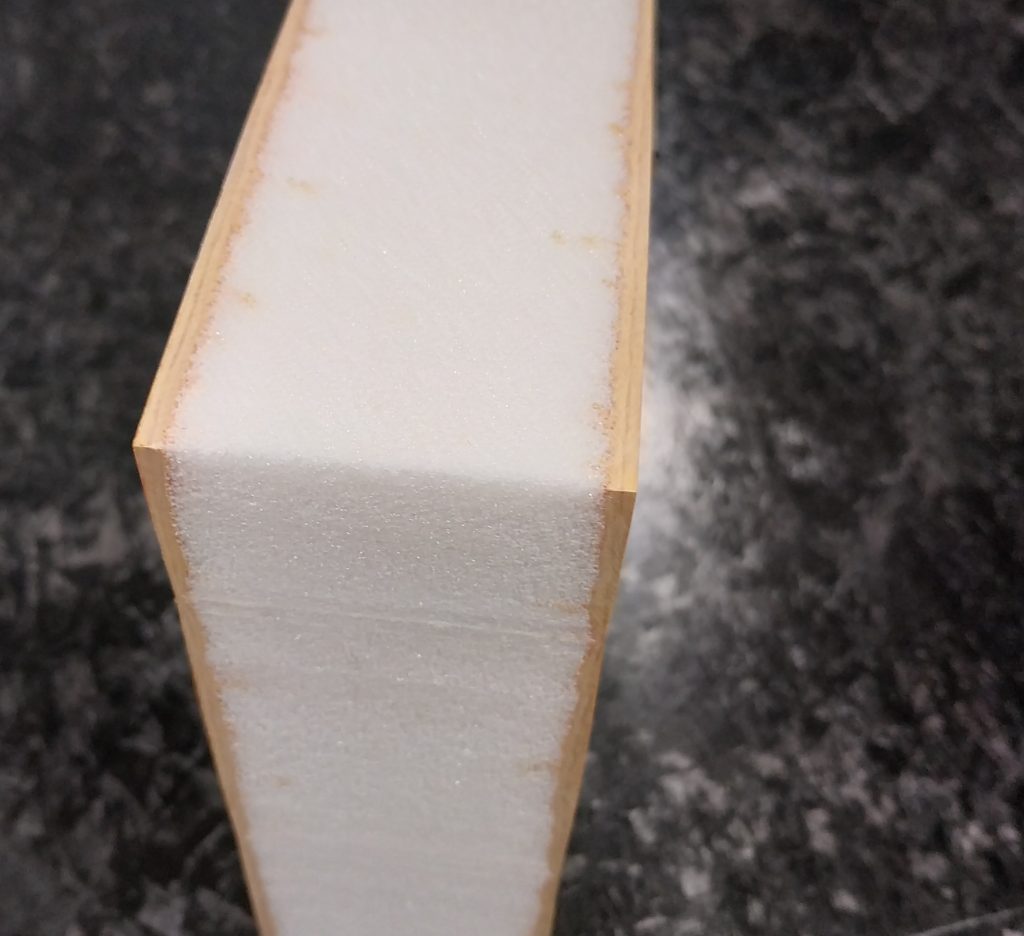
Solution proposée : panneau sandwich. Des peaux moulées avec une âme légère autoextinguible, choisie selon l’exigence feu, multiplient la rigidité en flexion sur les grandes portées par rapport à un panneau monolithique de même masse ; le gain de masse se chiffre dans l’étude de chaque pièce. Les pièces compactes se traitent en monolithique nervuré.
4Avantages face à l’alternative traditionnelle
Face à les panneaux plans assemblés sur profilés — SMC Ferroviaire HL3 : classé EN 45545-2 en R1, R2, R3, R6, R7 et R17 jusqu’à HL3 par un laboratoire accrédité ENAC ; moins de pièces et de jonctions qu’une solution assemblée.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P10 (1 250 t, plateau 3 500 × 1 800 mm) ou P8 (10 000 kN, 2 800 × 1 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
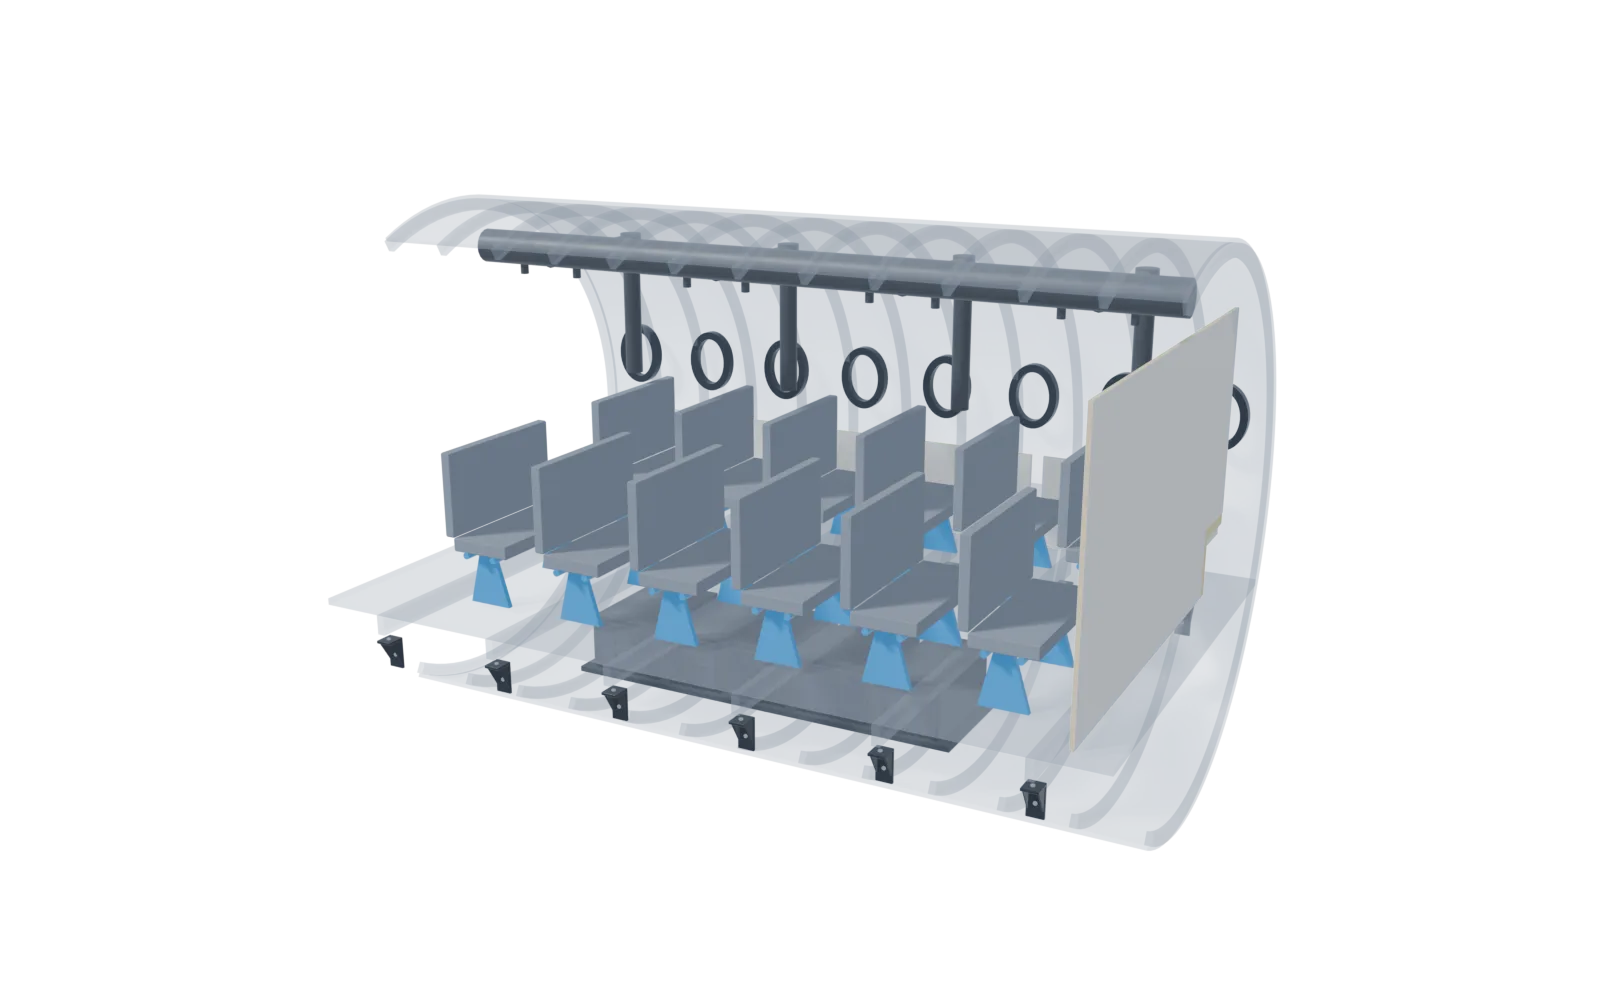
03

Coques porteuses de sièges

Emplacement
Dossier, assise et pied de chaque place.
Matériau recommandé
SMC Ferroviaire HL3
Exigence / données clés
EN 45545-2 · R6 jusqu’à HL3 (SMC Ferroviaire HL3).
1Détail de la pièce et procédé
Coque anti-vandalisme avec résille arrière, appui-tête et bossages à inserts métalliques pour la fixation au pied. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Douilles métalliques limitatrices de couple dans les perçages traversants, pour que le serrage ne provoque pas de fluage du composite sous vibrations.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à la tôle d’acier découpée, soudée et peinte — SMC Ferroviaire HL3 : classé EN 45545-2 en R1, R2, R3, R6, R7 et R17 jusqu’à HL3 par un laboratoire accrédité ENAC ; moins de pièces et de jonctions qu’une solution assemblée.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P22 ou P20 (4 000 et 2 500 kN, plateaux de 1 000 × 1 000 et 800 × 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
04

Pupitre de cabine

Emplacement
Console de conduite avec modules latéraux.
Matériau recommandé
SMC + peinture dans le moule PIMC Classe A
Exigence / données clés
EN 45545-2 selon l’emplacement en cabine : défini pour chaque projet.
1Détail de la pièce et procédé
Pupitre ergonomique d’une pièce avec logement de commandes, visière d’instruments, grille de ventilation et bride de fixation à inserts. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : peinture dans le moule PIMC Classe A.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Bords de recouvrement périphériques pour l’ajustement avec les pièces voisines.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à la tôle d’acier découpée, soudée et peinte — SMC peint dans le moule PIMC : finition Classe A dès la sortie de presse, sans cabine de peinture ensuite et sans corrosion.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P30 ou P7 (6 000 kN, plateaux de 1 850 × 1 400 et 1 600 × 1 400 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
05

Poutres et supports d’équipements

Emplacement
Châssis sous caisse et consoles de porte-bagages.
Matériau recommandé
CSMC Carbone 57 %
Exigence / données clés
Structure secondaire. La fiche du CSMC n’inclut pas de classement EN 45545-2 : dans les zones avec exigence feu, il est validé lors de l’étude.
1Détail de la pièce et procédé
Poutres en I et consoles avec âme et semelles moulées d’un coup, douilles de compression et rondelles d’isolation galvanique à chaque appui. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique et rugosité contrôlée dans les zones de collage.
2Montage et fixation à la structure
  • Douilles métalliques limitatrices de couple dans les perçages traversants, pour que le serrage ne provoque pas de fluage du composite sous vibrations.
  • Isolation du couple galvanique (rondelles et joints isolants) lorsque la pièce carbone se fixe sur de l’aluminium.
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à l’aluminium usiné ou moulé — CSMC Carbone 57 % : 1,51 g/cm³ contre 2,70 pour l’aluminium (−44 % à volume égal), traction 370 MPa, module 41,5 GPa et +113 % de résistance spécifique (245 contre 115 MPa·cm³/g).
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P22 ou P20 (4 000 et 2 500 kN, plateaux de 1 000 × 1 000 et 800 × 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
06

Coffres électriques sous caisse

Emplacement
Enveloppes d’équipements et plaque isolante intérieure.
Matériau recommandé
SMC Électrique V-0 / CTI 600
Exigence / données clés
UL 94 V-0 (3 mm) · fil incandescent 960 °C · CTI 600 · 16 kV/mm. EN 45545-2 selon l’emplacement : confirmé pour chaque projet.
1Détail de la pièce et procédé
Coffre avec couvercle nervuré, lèvre d’étanchéité à labyrinthe, grille de ventilation et inserts aux angles du couvercle. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Lèvre ou gorge périphérique pour joint élastomère étanche.
  • Logements de charnière et de fermeture moulés avec leurs inserts, sans renfort soudé.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à la tôle d’acier découpée, soudée et peinte — SMC Électrique V-0 / CTI 600 : 16 kV/mm, CTI 600, fil incandescent 960 °C, HDT > 250 °C, constante diélectrique 4 et UL 94 V-0 à 3 mm. Sans corrosion, sans soudure et isolant par nature.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P30 ou P7 (6 000 kN, plateaux de 1 850 × 1 400 et 1 600 × 1 400 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
07

Face avant aérodynamique et jupes

Emplacement
Carénage avant et jupes grand format.
Matériau recommandé
SMC Phénolique Structurel 55 % FV
Exigence / données clés
SMC Phénolique Structurel : UL 94 V-0 @ 1,2 mm et LOI > 100 %. Si la spécification exige R7 (extérieur), le SMC Ferroviaire HL3 y répond.
1Détail de la pièce et procédé
Face avant grand format avec prise d’air à lames et logements de phares, et jupes à nervures arrière et inserts ; moulée sur la presse de 1 250 t. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Bords de recouvrement périphériques pour l’ajustement avec les pièces voisines.
  • Douilles métalliques limitatrices de couple dans les perçages traversants, pour que le serrage ne provoque pas de fluage du composite sous vibrations.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à les panneaux plans assemblés sur profilés — SMC Phénolique Structurel 55 % FV : 1,84 g/cm³, flexion 350 MPa, Charpy 120 kJ/m², UL 94 V-0 à 1,2 mm, LOI > 100 % et retrait au moulage 0,00 % (valeurs indicatives de fiche). Une seule pièce 3D, sans jonction vissée.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P10 (1 250 t, plateau 3 500 × 1 800 mm) ou P8 (10 000 kN, 2 800 × 1 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →

Modèle générique et illustratif : il ne représente aucun véhicule réel. Recommandations indicatives : le choix final dépend de l’exigence R, du niveau HL et de l’épaisseur de chaque projet. Les classements EN 45545-2 concernent le matériau testé et ne constituent pas une homologation de la pièce.

Infrastructure

Installations centralisées pour un flux continu de grand format.

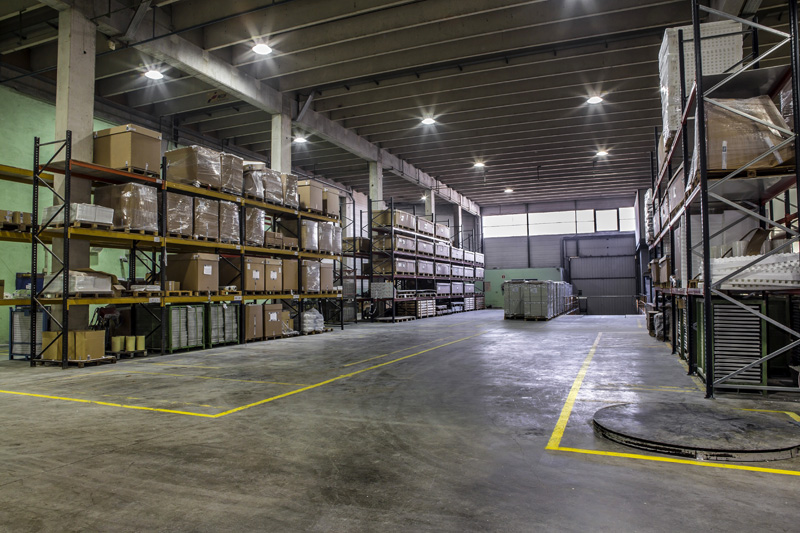
Usine unique à Arrigorriaga, conçue pour la manutention de composants grand format et une expédition internationale agile — à 20 min de l'aéroport de Bilbao et 25 min du port de Bilbao.

Bâtiment de stockage et logistique de Composites Martiartu
5.500 m²
Surface industrielle
+1.000
Capacité d'emballage
  • Entrepôt exclusif pour les moules pour une protection et une durée de vie maximales de l'outillage.
  • Capacité pour moules jusqu'à 24 tonnes.
  • Ponts roulants haute capacité (2×10T, 1×5T) et 2 quais de chargement rapide.
✈ 20 min de l'aéroport de Bilbao ⚓ 25 min du port de Bilbao

Voir toute la capacité →

Parc de presses

Infrastructure massive pour haute densité structurelle.

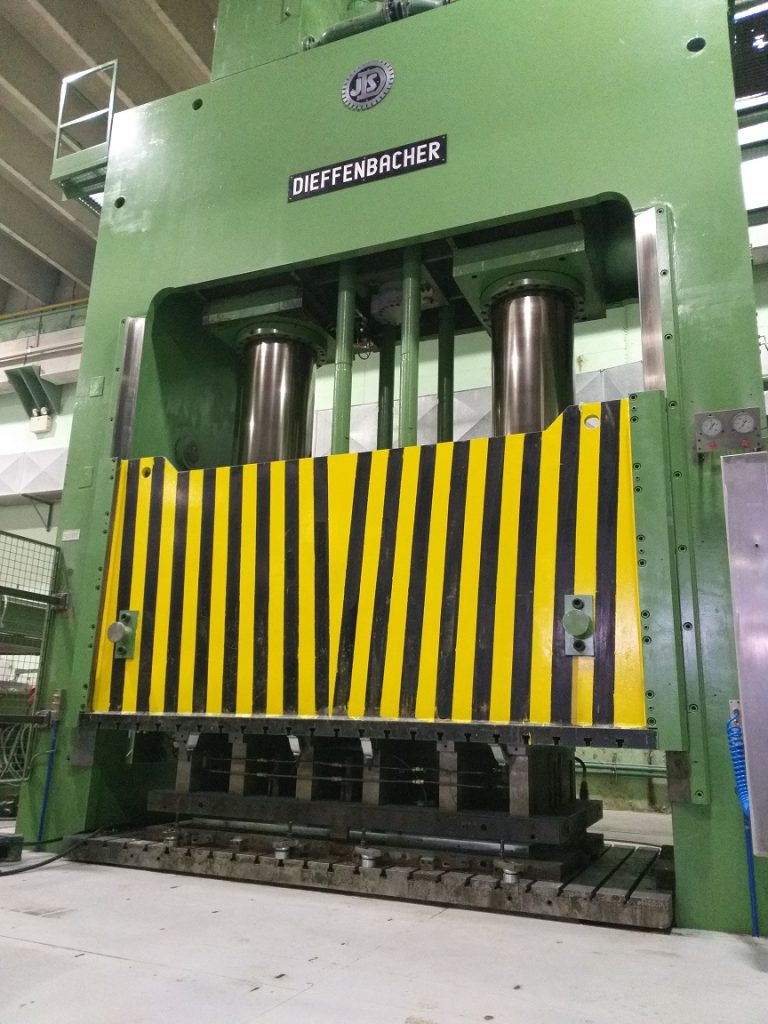
Presse à compression Dieffenbacher de 1 250 t
Crown Jewel
1.250 Tn
P10 // Plateau : 3500 × 1800 mm
PrensaForce nominaleDimensions du plateau
P1012.500 KN3500 × 1800 mm
P810.000 KN2800 × 1800 mm
P306.000 KN1850 × 1400 mm
P76.000 KN1600 × 1400 mm
P224.000 KN1000 × 1000 mm
P202.500 KN800 × 800 mm
P41.500 KN450 × 900 mm
Production en série pour les fabricants

Une capacité à la hauteur des séries des fabricants d’équipements électriques et de matériel roulant.

Quand le volume prime, ce qui compte, c’est la cadence, la répétabilité pièce à pièce et des pièces livrées prêtes à monter.

7 presses de 150 à 1 250 t, moules jusqu’à 24 t, traçabilité unitaire et expédition à 25 min du port de Bilbao.

Planifier une série →
Plan de l'usine

Explorez notre usine de 5 500 m² par zone.

Schéma illustratif de la disposition de l'usine — ce n'est pas un plan architectural à l'échelle. Cliquez sur chaque zone pour voir la photo réelle et les spécifications.

Finition de précision

Du moule à la pièce finie, sans intermédiaires externes.

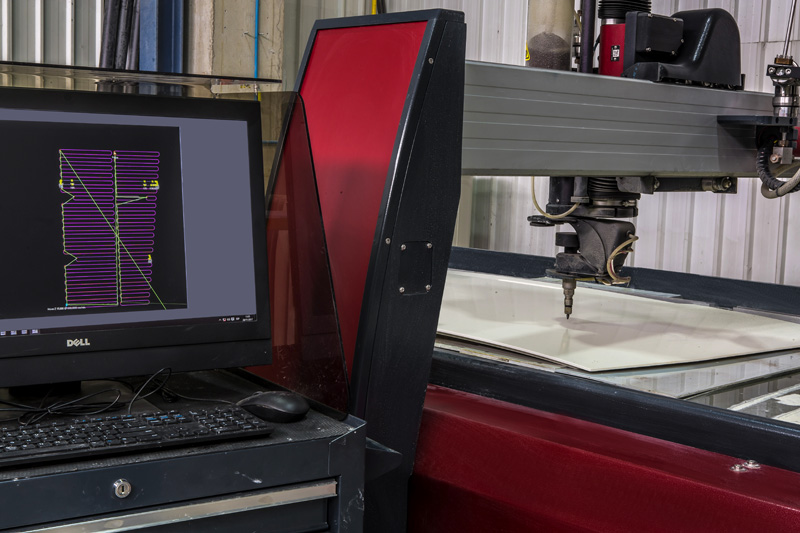
Tête de découpe jet d’eau 5 axes

〰 Découpe au jet d'eau 5 axes

0°–64°

2 máquinas propias. Corte sin deformación térmica hasta 200mm. Dimensiones útiles de trabajo hasta 4000×2000mm.

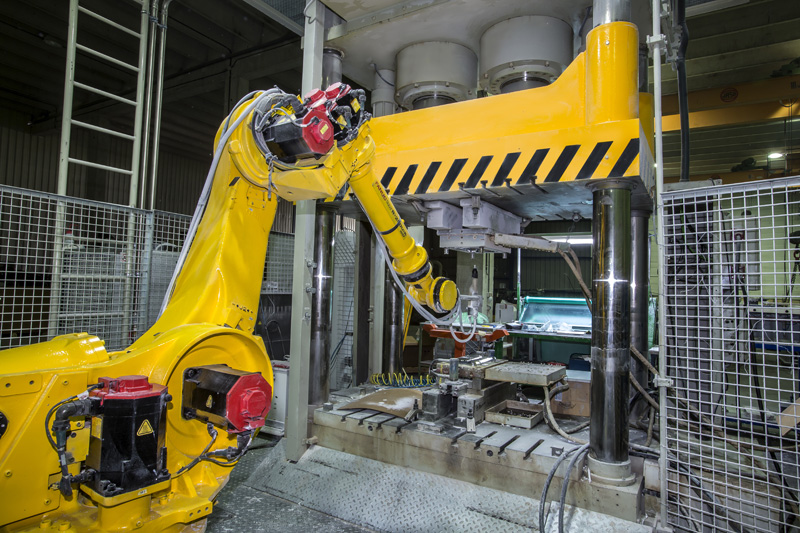
Robot de peinture dans le moule (PIMC)

◐ Peinture PIMC

Peinture en moule robotisée pour finition Classe A directe, avec contrôle total de la couleur et de l'épaisseur de couche.

Centre d’usinage CNC

⚙ Usinage CNC

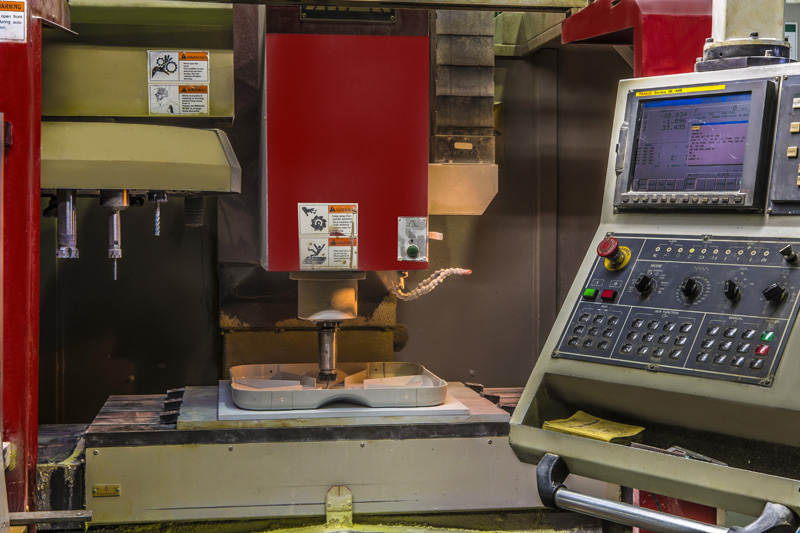
Atelier propre avec 4 centres d'usinage haute vitesse, dédiés au surfaçage, perçage, calibrage et à la finition dimensionnelle.

Estimador de proyecto

De la spécification au devis en quelques minutes, pas en quelques jours.

Define material, geometría, tolerancias y volumen. Nuestro sistema calcula un rango de precio orientativo al instante; nuestro equipo confirma la viabilidad inicial en menos de 24h laborables, y la oferta técnica completa según la complejidad del proyecto.

1Matériau — SMC, CSMC, phénolique ignifuge HL3
2Dimensions, épaisseur (jusqu'à 35 mm) et finition
3Volume de série et délai de livraison
4Téléversement du plan technique — CAD, STEP, DWG
MatériauCSMC · Carbone
Dimensions1200 × 800 × 6 mm
CertificationEN 45545 HL3
Série500 pcs
Délai estimé4–5 semaines
Estimation indicative18.400 – 21.200 €
Smart Factory

Traçabilité totale, surveillance en temps réel.

Nos lignes de production fonctionnent sous contrôle analytique strict. La surveillance des variables critiques sur les presses aide à garantir la répétabilité sur de longues séries.

  • Thermosondes à chaud : surveillance continue de la température et des courbes de pression hydraulique sur les presses.
  • Traçabilité unitaire complète : enregistrement strict reliant le lot de matière première, la presse et la pièce finale.
Smart Factory OEE Monitor
● Online
7
Presses équipées de capteurs
Active
Press fleet status
Analytical Cycle Capture
Secteurs d'application

Un même matériau, des exigences réglementaires très différentes.

Voir tous les secteurs →

Cas d'application

Le type de projets que nous résolvons habituellement.

Exemples illustratifs du type de défi technique et commercial que nous relevons — ils ne correspondent pas à un client précis identifiable.

Capacité de production

Longues séries sans compromettre les délais

Défi : un fabricant disposant de plusieurs moules propres ne parvenait pas à ce que son sous-traitant de moulage assure de longues séries à la cadence requise.

Solution : nous avons redistribué la production entre nos lignes de presse selon le tonnage et le cycle de chaque moule, libérant de la capacité pour des lots de plus grand volume.

Résultat : longues séries couvertes de manière stable, avec des délais prévisibles.

Coût de la pièce

Du moulage manuel à un moule économique

Défi : une pièce était fabriquée par moulage manuel, avec des coûts de main-d'œuvre élevés et une faible répétabilité entre unités.

Solution : nous avons proposé un moule de compression à coût maîtrisé, dimensionné pour le volume réel du client.

Résultat : une réduction de -53% du prix unitaire de la pièce.

Changement de matériau

Allègement via le moulage par compression

Défi : une pièce fabriquée dans un autre matériau et procédé était lourde et pénalisait les coûts logistiques et d'assemblage.

Solution : reconception pour le moulage par compression en SMC/CSMC, en ajustant les épaisseurs et les renforts au nouveau matériau.

Résultat : une pièce plus légère et une réduction du prix final.

Capacité exclusive

Moule propre pour plaques de grandes dimensions.

Nous sommes l'un des rares transformateurs disposant d'une réelle capacité interne de moule propre, tant pour les plaques grand format que pour les dimensions personnalisées, atteignant des épaisseurs allant jusqu'à 35 mm. Solidité structurelle maximale sur mesure.

ISO 9001:2015
Quality Assurance
ISO 14001:2015
Environmental Management
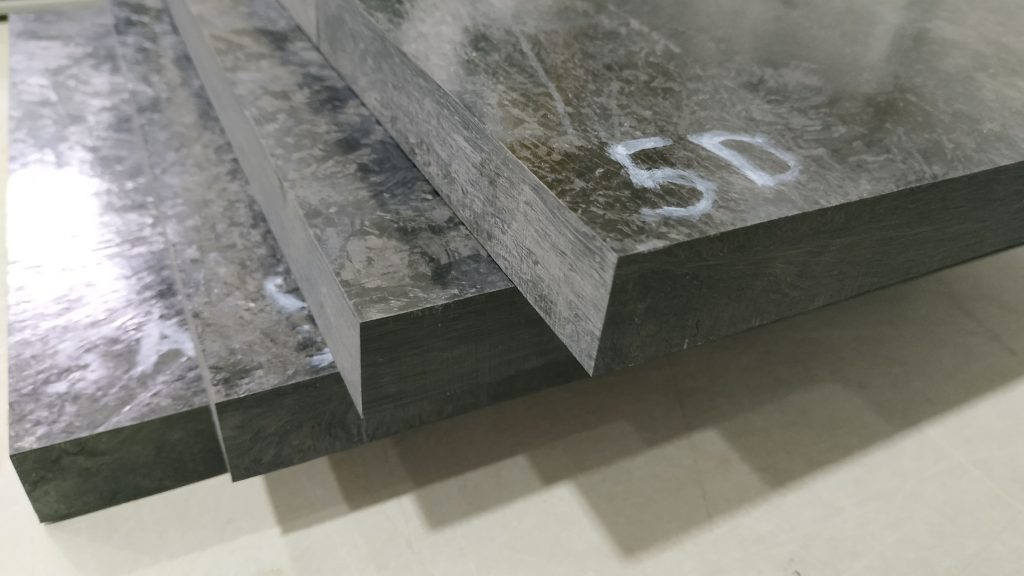
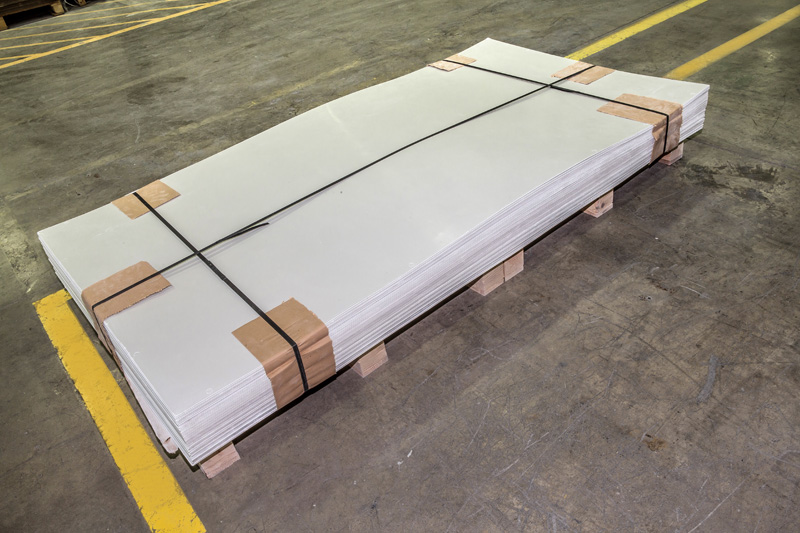
Palette de plaques SMC emballées pour l’expédition
Présentation d'entreprise

Découvrez Composites Martiartu en détail.

Installations, parc de presses, matériaux, certifications et cas d'application par secteur, dans une présentation interactive bilingue. Accès sur demande : nous l'examinons et vous envoyons le lien.

Demander l'accès →
Boutique technique

Plaques SMC sur commande. Inscription d'entreprise, prix immédiat.

Achat direct de plaques polyester ou carbone avec découpe et usinage sur plan. Une fois votre entreprise inscrite, les prix sont visibles. Pour des personnalisations ou de grandes quantités, demandez un RFQ.

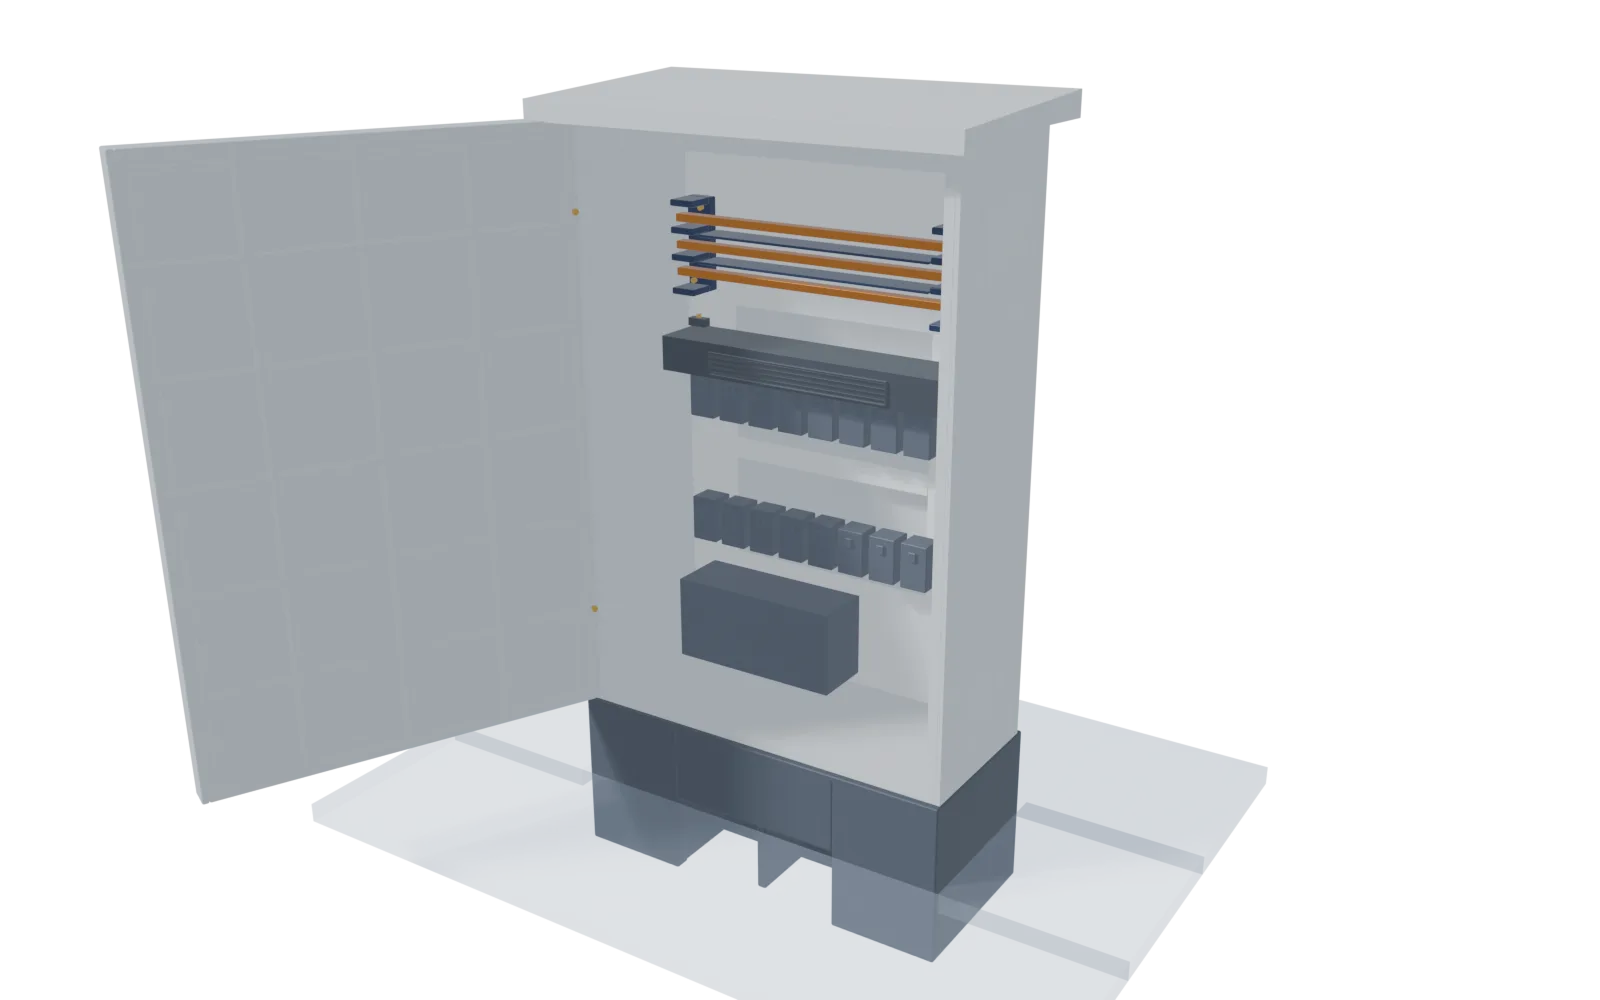
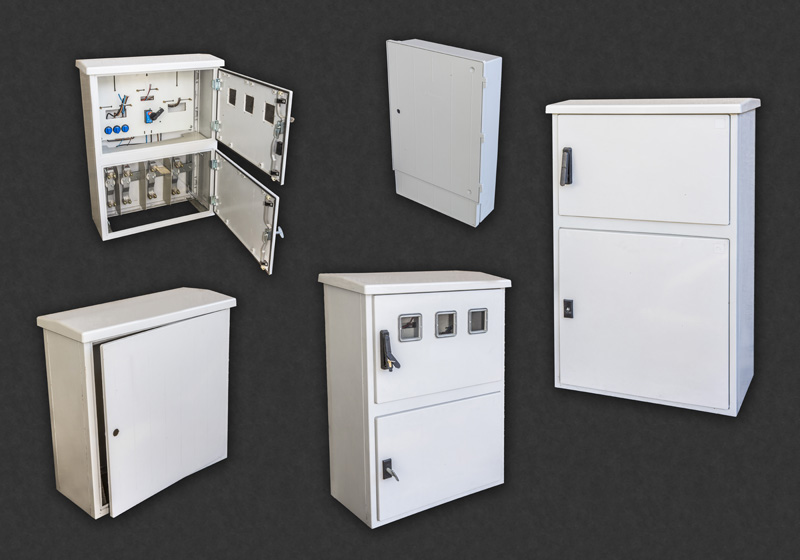
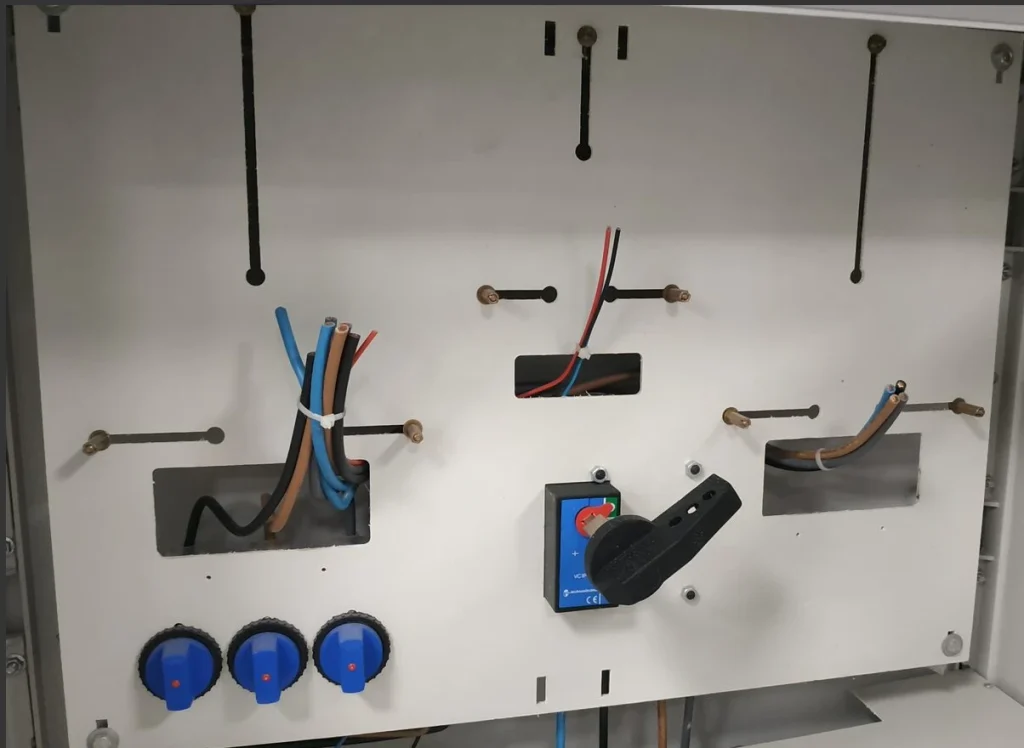
Plaque de montage en SMC dans un tableau électrique
SMC · 18% fibre de verre

Plaque de montage standard

Usage général, isolation électrique. Épaisseurs de 2 à 35 mm sur commande.

Prix pour les entreprises inscritesVoir les options →
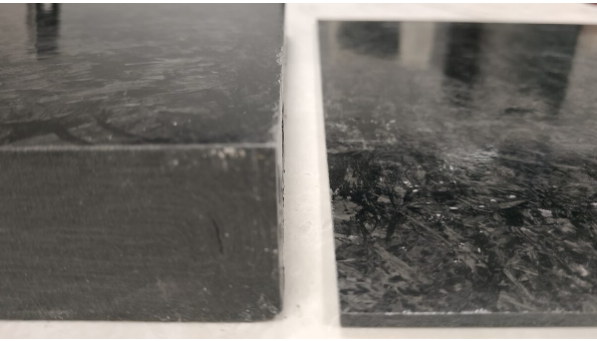
Plaque de CSMC en fibre de carbone
CSMC · Fibre de carbone

Plaque carbone haute performance

Résistance spécifique supérieure de 113 % à celle de l’aluminium 6061-T6, selon la fiche technique du matériau. Rigidité et légèreté pour les applications critiques.

Plaque de SMC phénolique
SMC Phénolique · Ignifuge

Plaque phénolique EN 45545-2 HL3

Satisfait aux exigences applicables de l’EN 45545-2, niveau HL3, pour la configuration certifiée. Comportement au feu propre à la résine phénolique.

Assistant technique 24/7

Consultez les fiches techniques et la réglementation sans attendre un ingénieur.

L'assistant connaît les spécifications des matériaux, les tolérances de procédé, la capacité de l'usine et les certifications. Il répond en quelques secondes et oriente vers notre équipe technique si nécessaire.

Toute réponse de l'assistant doit être vérifiée auprès de notre équipe technique et de la fiche technique du matériau avant toute décision de conception ou d'achat.

ASSISTANT TECHNIQUE · MARTIARTU
Votre phénolique est-il conforme à EN 45545 HL3 pour l'intérieur des trains ?
Sí — nuestro SMC fenólico cumple los requisitos aplicables de EN 45545-2, categoría HL3, para la configuración certificada. ¿Necesitas la ficha técnica completa o un RFQ para una pieza concreta?
RFQ pour un panneau de 1200×800×6 mm, série de 500.
Perfecto, te abro el estimador de proyecto con estos datos precargados →

Vous avez un plan et une date limite ?

Envíanos tu solicitud de ingeniería. Respondemos con la viabilidad técnica inicial en menos de 24h laborables; la oferta completa depende de la complejidad del proyecto.