● Matériau haute performance · CSMC

CSMC : pièces en fibre de carbone moulées par compression

Pour les pièces structurelles fabriquées aujourd’hui en aluminium ou en acier qui doivent être plus légères. Le CSMC associe la fibre de carbone à la productivité du moulage par compression : géométries complexes, nervures et bossages en une seule opération, et séries répétables.

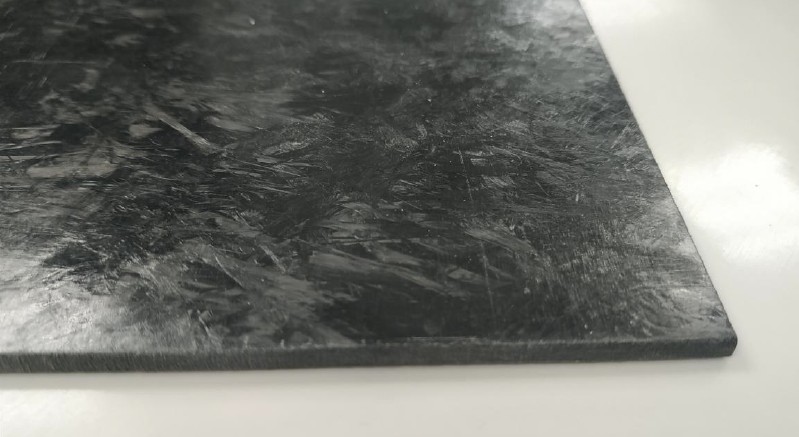
Matériau CSMC en fibre de carbone
1,51 g/cm³
densité : 44 % de moins que l’aluminium
≥ 370 MPa
résistance à la traction
≥ 41,5 GPa
module de traction
+113 %
résistance spécifique vs aluminium 6061-T6
Explorateur 3D · Aviation et drones

Démontez un tronçon d’avion et voyez quel matériau va dans chaque pièce

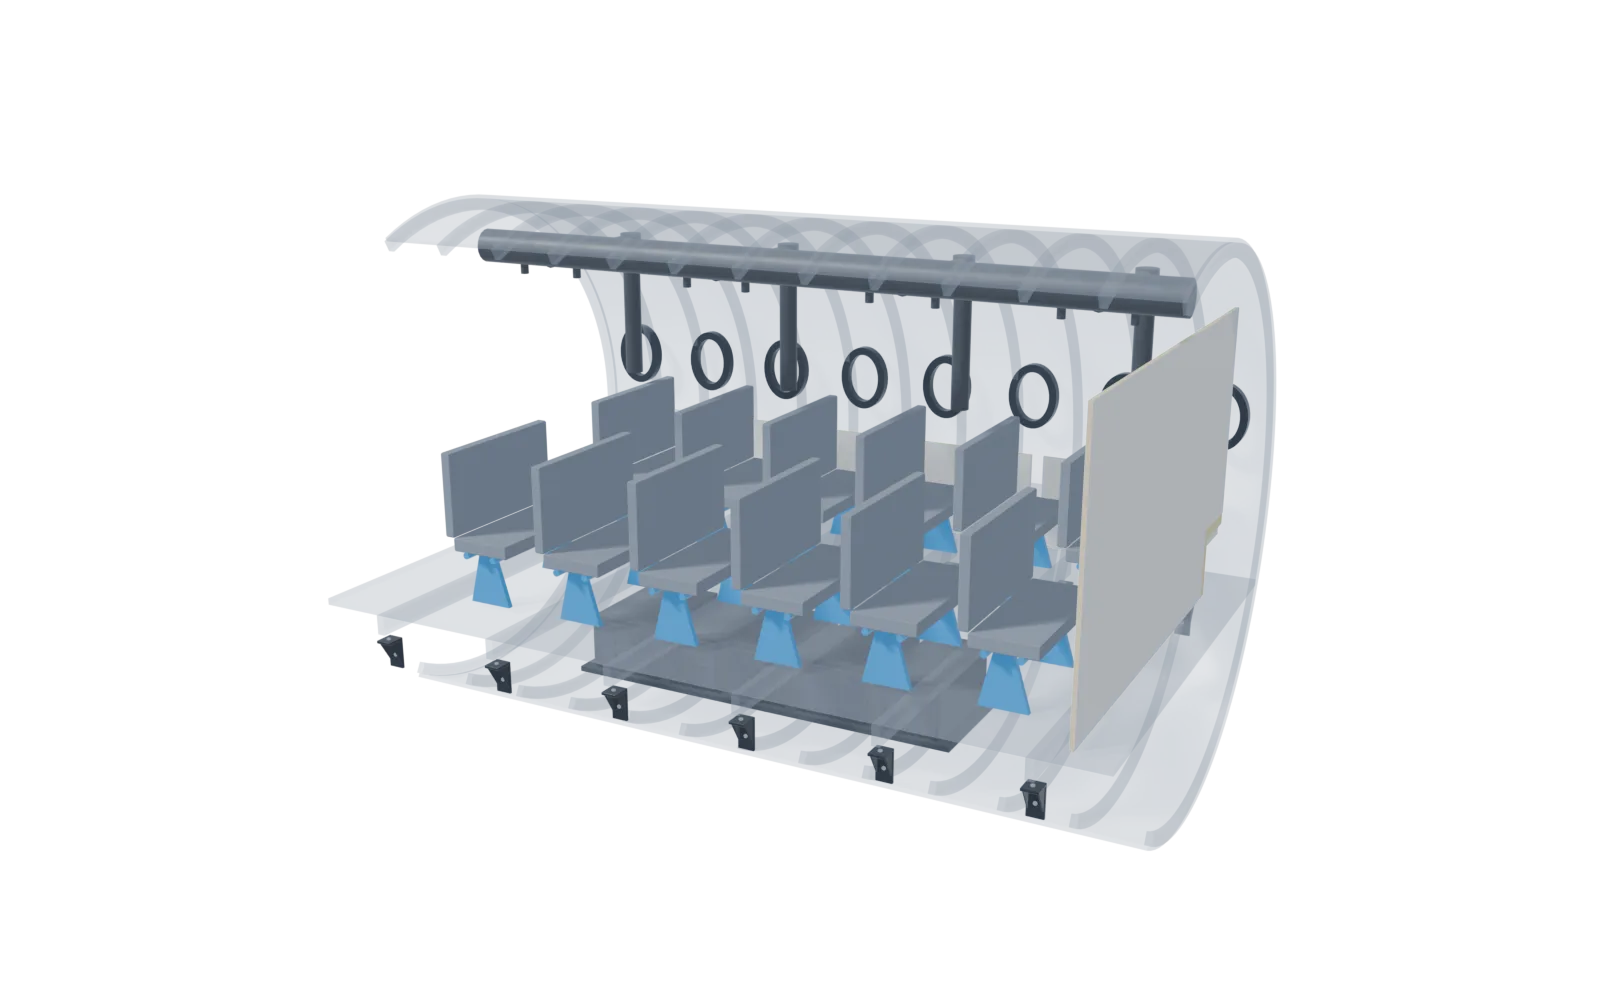
Tronçon générique de fuselage et emplanture d’aile, structure translucide. Cliquez sur une pièce pour vous en approcher et voir sa fiche d’ingénierie.

Rendu d’un tronçon générique de fuselage avec ferrures, encadrements de hublot, gaines, cloisons, sièges et boîtiers d’avionique

Glissez pour tourner · molette ou pincement pour zoomer · cliquez sur une pièce pour vous en approcher

01

Ferrures structurelles (brackets)

Emplacement
Jonctions cadre–plancher et ferrure d’emplanture.
Matériau recommandé
CSMC Carbone 57 %
Exigence / données clés
1,51 g/cm³ · traction 370 MPa · module 41,5 GPa
1Détail de la pièce et procédé
Équerres à goussets et nervures 3D avec douilles métalliques dans les perçages, au lieu d’aluminium usiné dans la masse, où une grande partie du brut finit en copeaux. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique et rugosité contrôlée dans les zones de collage.
2Montage et fixation à la structure
  • Douilles métalliques limitatrices de couple dans les perçages traversants, pour que le serrage ne provoque pas de fluage du composite sous vibrations.
  • Isolation du couple galvanique (rondelles et joints isolants) lorsque la pièce carbone se fixe sur de l’aluminium.
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à l’aluminium usiné ou moulé — CSMC Carbone 57 % : 1,51 g/cm³ contre 2,70 pour l’aluminium (−44 % à volume égal), traction 370 MPa, module 41,5 GPa et +113 % de résistance spécifique (245 contre 115 MPa·cm³/g).
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P4 ou P20 (1 500 et 2 500 kN, plateaux de 450 × 900 et 800 × 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
02

Encadrements structurels de hublot

Emplacement
Encadrements dans la paroi latérale du fuselage.
Matériau recommandé
CSMC Carbone 57 %
Exigence / données clés
Module 41,5 GPa · 1,51 g/cm³
1Détail de la pièce et procédé
Encadrement elliptique avec ébrasement moulé en une seule opération, sans usinage de contour. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique et rugosité contrôlée dans les zones de collage.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Isolation du couple galvanique (rondelles et joints isolants) lorsque la pièce carbone se fixe sur de l’aluminium.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à l’aluminium usiné ou moulé — CSMC Carbone 57 % : 1,51 g/cm³ contre 2,70 pour l’aluminium (−44 % à volume égal), traction 370 MPa, module 41,5 GPa et +113 % de résistance spécifique (245 contre 115 MPa·cm³/g).
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P4 ou P20 (1 500 et 2 500 kN, plateaux de 450 × 900 et 800 × 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
03

Gaines d’air de cabine

Emplacement
Collecteur supérieur, montants et sorties.
Matériau recommandé
SMC Phénolique Structurel 55 % FV
Exigence / données clés
UL 94 V-0 @ 1,2 mm · LOI > 100 %
1Détail de la pièce et procédé
Gaines 3D sans jonction intermédiaire, coudes et sorties intégrés à la pièce. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Lèvre ou gorge périphérique pour joint élastomère étanche.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à les panneaux plans assemblés sur profilés — SMC Phénolique Structurel 55 % FV : 1,84 g/cm³, flexion 350 MPa, Charpy 120 kJ/m², UL 94 V-0 à 1,2 mm, LOI > 100 % et retrait au moulage 0,00 % (valeurs indicatives de fiche). Une seule pièce 3D, sans jonction vissée.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P22 ou P20 (4 000 et 2 500 kN, plateaux de 1 000 × 1 000 et 800 × 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
04

Cloisons et habillages

Emplacement
Cloison de cabine et habillages latéraux.
Matériau recommandé
SMC Phénolique Structurel 55 % FV
Exigence / données clés
UL 94 V-0 @ 1,2 mm · LOI > 100 % dans les peaux
1Détail de la pièce et procédé
Panneaux sandwich à âme légère (couches visibles dans l’angle sectionné) et fixations intégrées. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Bords de recouvrement périphériques pour l’ajustement avec les pièces voisines.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : panneau sandwich. Des peaux moulées avec une âme légère autoextinguible, choisie selon l’exigence feu, multiplient la rigidité en flexion sur les grandes portées par rapport à un panneau monolithique de même masse ; le gain de masse se chiffre dans l’étude de chaque pièce. Les pièces compactes se traitent en monolithique nervuré.
4Avantages face à l’alternative traditionnelle
Face à les panneaux plans assemblés sur profilés — SMC Phénolique Structurel 55 % FV : 1,84 g/cm³, flexion 350 MPa, Charpy 120 kJ/m², UL 94 V-0 à 1,2 mm, LOI > 100 % et retrait au moulage 0,00 % (valeurs indicatives de fiche). Une seule pièce 3D, sans jonction vissée.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P10 (1 250 t, plateau 3 500 × 1 800 mm) ou P8 (10 000 kN, 2 800 × 1 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
05

Structure porteuse de sièges

Emplacement
Pieds, traverses et ancrages au rail.
Matériau recommandé
CSMC Carbone 57 %
Exigence / données clés
1,51 g/cm³ · traction 370 MPa
1Détail de la pièce et procédé
Pieds et traverses légers avec ancrages au rail et douilles métalliques aux jonctions. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique et rugosité contrôlée dans les zones de collage.
2Montage et fixation à la structure
  • Douilles métalliques limitatrices de couple dans les perçages traversants, pour que le serrage ne provoque pas de fluage du composite sous vibrations.
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à l’aluminium usiné ou moulé — CSMC Carbone 57 % : 1,51 g/cm³ contre 2,70 pour l’aluminium (−44 % à volume égal), traction 370 MPa, module 41,5 GPa et +113 % de résistance spécifique (245 contre 115 MPa·cm³/g).
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P22 ou P20 (4 000 et 2 500 kN, plateaux de 1 000 × 1 000 et 800 × 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
06

Boîtiers et capots d’avionique

Emplacement
Soute équipements sous plancher.
Matériau recommandé
SMC Phénolique Structurel 55 % FV · CSMC Carbone 57 %
Exigence / données clés
Retrait 0,00 % · UL 94 V-0 @ 1,2 mm
1Détail de la pièce et procédé
Boîtiers à couvercle nervuré, grille et inserts taraudés de précision ; le retrait de 0,00 % aide à tenir les cotes de montage. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Lèvre ou gorge périphérique pour joint élastomère étanche.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à l’aluminium usiné ou moulé — SMC Phénolique Structurel 55 % FV : 1,84 g/cm³, flexion 350 MPa, Charpy 120 kJ/m², UL 94 V-0 à 1,2 mm, LOI > 100 % et retrait au moulage 0,00 % (valeurs indicatives de fiche). Une seule pièce 3D, sans jonction vissée.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 50 à 500 pièces/an, typique des programmes ferroviaires, aéronautiques ou spatiaux. Presse : P4 ou P20 (1 500 et 2 500 kN, plateaux de 450 × 900 et 800 × 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →

Modèle générique et illustratif : il ne représente aucun aéronef réel. Nous fabriquons sous ISO 9001:2015 et ISO 14001:2015 avec des matériaux hautes performances ; nous ne disposons ni de certification EN 9100 ni d’essais FAR 25.853 propres. Les essais de qualification du programme (feu, fumées et toxicité, vibrations, etc.) se définissent et se valident avec l’ingénierie du client.

Pourquoi le CSMC

Plus de résistance par kilo, à la cadence d’une pièce moulée.

01

Un vrai allègement

Avec 1,51 g/cm³ contre 2,70 g/cm³ pour l’aluminium, le CSMC offre plus du double de résistance à la traction par unité de masse. Moins de masse dans le véhicule ou l’équipement, et un montage plus simple.

02

Une rigidité de matériau technique

Module de traction ≥ 41 500 MPa et résistance à la flexion ≥ 420 MPa. Sa rigidité spécifique (module/densité) est même légèrement supérieure à celle de l’aluminium 6061-T6.

03

Des formes complexes en une seule pièce

Le moulage par compression intègre nervures, renforts et logements dans la pièce elle-même, ce qui réduit les assemblages et les opérations par rapport à une solution usinée ou soudée.

04

Pas de corrosion

Composite thermodurcissable, il ne rouille pas et ne demande aucun traitement anticorrosion. En contact direct avec l’aluminium, nous isolons la liaison dès la conception pour éviter la corrosion galvanique.

05

Du moule à la pièce finie

Moulage, usinage CNC et découpe jet d’eau 5 axes dans la même usine, avec traçabilité unitaire lot–presse–pièce.

06

Ingénierie dès le départ

Nous analysons votre conception en aluminium et proposons épaisseurs et nervures pour le CSMC avec notre équipe CAO/FAO (SolidWorks, CamWorks) et l’impression 3D pour les prototypes.

Calculateur d’allègement

Combien pèserait votre pièce métallique en composite ?

Indiquez le matériau et le poids actuels de la pièce et le volume de la série. Nous vous donnons une première estimation du poids en CSMC ou en SMC structurel et de la masse économisée par an.
1,0 = même volume que la pièce actuelle. Augmentez-le si le composite nécessite plus d’épaisseur ou de nervures pour égaler la rigidité.

Estimation à volume égal, corrigée par le facteur d’épaisseur. Le gain réel est confirmé lors de l’étude d’ingénierie (épaisseurs, nervures, assemblages, exigences de rigidité et de feu). Composites : fiches techniques du fabricant du matériau ; métaux : valeurs typiques de référence.

Demander une étude d’allègement avec ces données →
Ingénierie de substitution

Substitution de matériaux : même fonction, meilleure pièce

Trois changements de matériau que nous résolvons par moulage par compression, avec les valeurs de fiche technique de chaque grade.

01

Mica → SMC Phénolique Structurel en 3D

Écrans de packs de batteries (véhicule électrique, ferroviaire), barrières coupe-feu et chambres de coupure.

Aujourd’huiPlaques planes de mica découpées et assemblées par vis ou adhésifs : chaque jonction est un passage possible pour les gaz chauds ou un arc, le matériau est fragile face aux vibrations et aux chocs, et l’assemblage renchérit la pièce.

Avec le moulage par compressionUne seule pièce tridimensionnelle avec nervures, labyrinthes d’étanchéité et fixations intégrées. La matrice phénolique tend à se carboniser au lieu de fondre ou de goutter.

  • Retrait 0,00 % (ISO 2577)
  • Charpy 120 kJ/m² (ISO 179)
  • Flexion 350 MPa (ISO 14125)
  • UL 94 V-0 à 1,2 mm
  • LOI > 100 % (ISO 4589-2)
Étudier ma pièce →
02

Aluminium usiné ou moulé → CSMC Carbone 57 %

Supports, châssis, capots et pièces structurelles aujourd’hui fraisés dans la masse en 6061-T6 ou moulés.

Aujourd’huiPièce en aluminium avec de nombreuses heures de fraisage CNC ou un outillage de fonderie, à 2,70 g/cm³.

Avec le moulage par compressionNervures et logements intégrés en un seul cycle de presse, avec moins d’usinage et plus de résistance par kilo.

  • 1,51 g/cm³ (−44 % vs aluminium)
  • Traction ≥ 370 MPa
  • +113 % de résistance spécifique
  • 245 vs 115 MPa·cm³/g
Étudier ma pièce →
03

Inox ou tôle soudée → SMC Électrique et Structurel

Enveloppes, armoires, capots et carters en extérieur ou à isolation électrique.

Aujourd’huiTôle découpée, pliée, soudée et peinte, qui demande une protection anticorrosion et une isolation ajoutée.

Avec le moulage par compressionFormes nervurées moulées sans soudure ni pliage, sans corrosion ni revêtement anticorrosion, et isolantes par nature.

  • 16 kV/mm
  • CTI 600
  • Fil incandescent 960 °C
  • HDT > 250 °C
  • UL 94 V-0
Étudier ma pièce →

Valeurs de la fiche technique du fabricant du matériau (valeurs indicatives pour le SMC Phénolique Structurel). Documentation disponible sur demande. Le comportement de la pièce finale (feu, arc, étanchéité, IP/IK) dépend de la conception et se valide par les essais exigés par chaque projet.

Données techniques

CSMC face au SMC phénolique structurel et à l’aluminium

Propriété CSMC Carbone 57 % SMC Phénolique Structurel 55 % FV Aluminium 6061-T6
Densité (g/cm³) 1,51 1,84 2,70
Résistance à la traction (MPa) ≥ 370 200 310
Module de traction (GPa) ≥ 41,5 17 68,9
Résistance à la flexion (MPa) ≥ 420 350 —
Résistance spécifique en traction (MPa·cm³/g) 245 109 115
Résistance spécifique en flexion (MPa·cm³/g) 278 190 —
Feu (UL 94) — V-0 @ 1,2 mm · LOI > 100 % —
Renfort 57 % fibre de carbone 55 % fibre de verre —

Valeurs de la fiche technique du fabricant du matériau (essais ISO 527-4, ISO 14125, EN ISO 1183-1, UL 94, ISO 4589-2 ; valeurs indicatives pour le SMC phénolique). Documentation disponible sur demande. Aluminium 6061-T6 : valeurs typiques publiées par ASM / MatWeb. Comparaison indicative : le gain de masse réel dépend de la géométrie et du critère de conception (résistance ou rigidité) de chaque pièce.
Applications

Là où le CSMC apporte le plus

  • Composants structurels et supports pour le matériel roulant ferroviaire.
  • Pièces structurelles et semi-structurelles pour l’automobile et le véhicule industriel.
  • Châssis, capots et carters d’équipements où la masse pénalise l’installation ou le transport.
  • Remplacement de pièces en aluminium usiné ou en tôle soudée en moyennes et grandes séries.
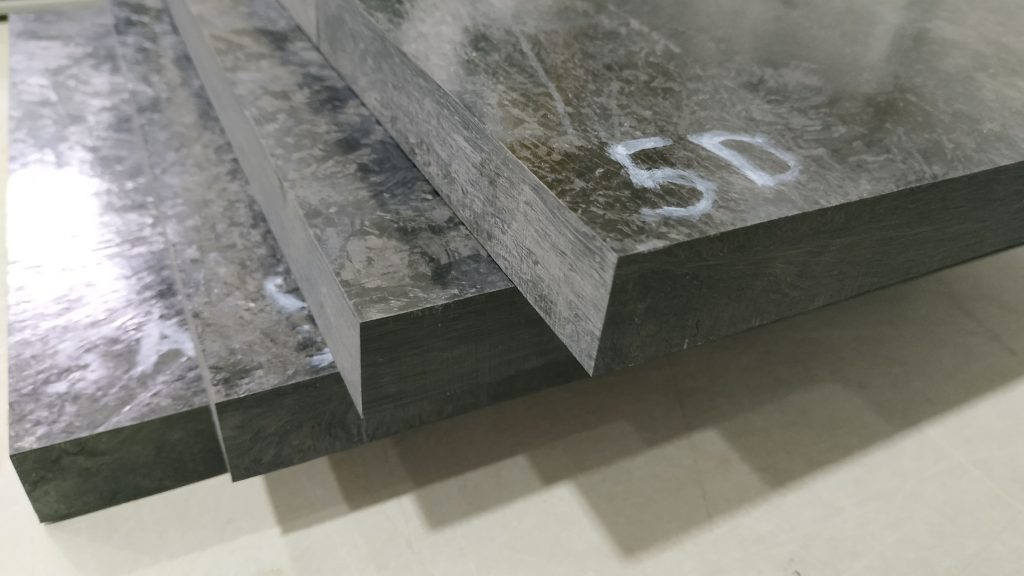
Pièce ferroviaire moulée en CSMC
Capacité industrielle

Du moule à la pièce finie, dans une seule usine.

7
presses à compression, de 150 à 1 250 t
3.500 × 1.800
mm de plateau sur notre plus grande presse
24 Tn
moules jusqu’à 24 tonnes, avec stockage dédié
CNC + 5 ejes
4 centres CNC et 2 machines de découpe jet d’eau internes
PIMC
peinture dans le moule pour une finition Classe A
ISO 9001 · 14001
qualité et environnement, traçabilité unitaire lot–presse–pièce
Questions fréquentes

Questions fréquentes sur le CSMC

Quand le CSMC est-il rentable face à l’aluminium ?

Quand la masse est un critère de conception et que la pièce a une géométrie complexe ou est fabriquée en série : le moulage par compression évite usinages et assemblages, et le matériau offre plus de résistance par kilo. Pour des pièces très simples ou de très petites séries, nous l’évaluons au cas par cas, chiffres à l’appui.

De quoi avez-vous besoin pour étudier une pièce en CSMC ?

Le plan ou le modèle 3D (STEP), les exigences mécaniques ou les charges, le volume annuel prévu et les normes applicables. Nous confirmons alors la faisabilité initiale en moins de 24 h ouvrées et proposons épaisseurs et nervures.

Pouvez-vous travailler avec mon moule ?

Oui. Nous travaillons avec nos propres moules et ceux de nos clients, avec un stockage dédié pour des moules jusqu’à 24 t et leur maintenance.

Le CSMC répond-il aux normes feu ?

La fiche du CSMC porte sur les propriétés mécaniques. Si votre application exige l’EN 45545-2 ou une autre norme feu, nous l’examinons pour ce projet précis avant de proposer le matériau.

Une pièce en aluminium qui pourrait être plus légère ?

Envoyez-nous le plan ou le modèle 3D et le volume annuel : nous répondons avec la faisabilité initiale en moins de 24 h ouvrées.