Automobile

Componentes de automoción — Composites Martiartu

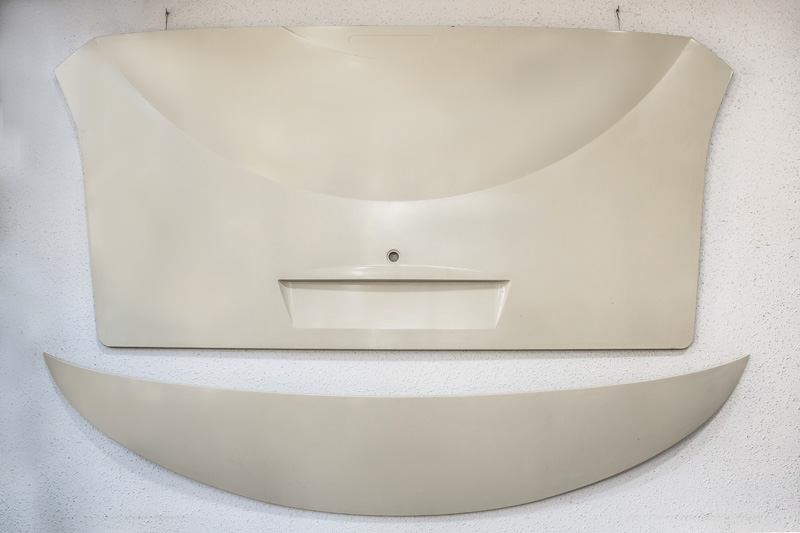
Le moulage par compression SMC/CSMC permet de fabriquer des pièces structurelles légères qui réduisent le poids par rapport au métal sans perdre en résistance mécanique, avec un bon comportement face à la corrosion et une isolation électrique de série.

Notre fibre de carbone CSMC atteint un gain mécanique supérieur à 40 % par rapport à l’aluminium, avec une réduction drastique du poids total de la pièce.
Explorateur 3D · Véhicule électrique

Démontez un autobus électrique et voyez quel matériau va dans chaque pièce

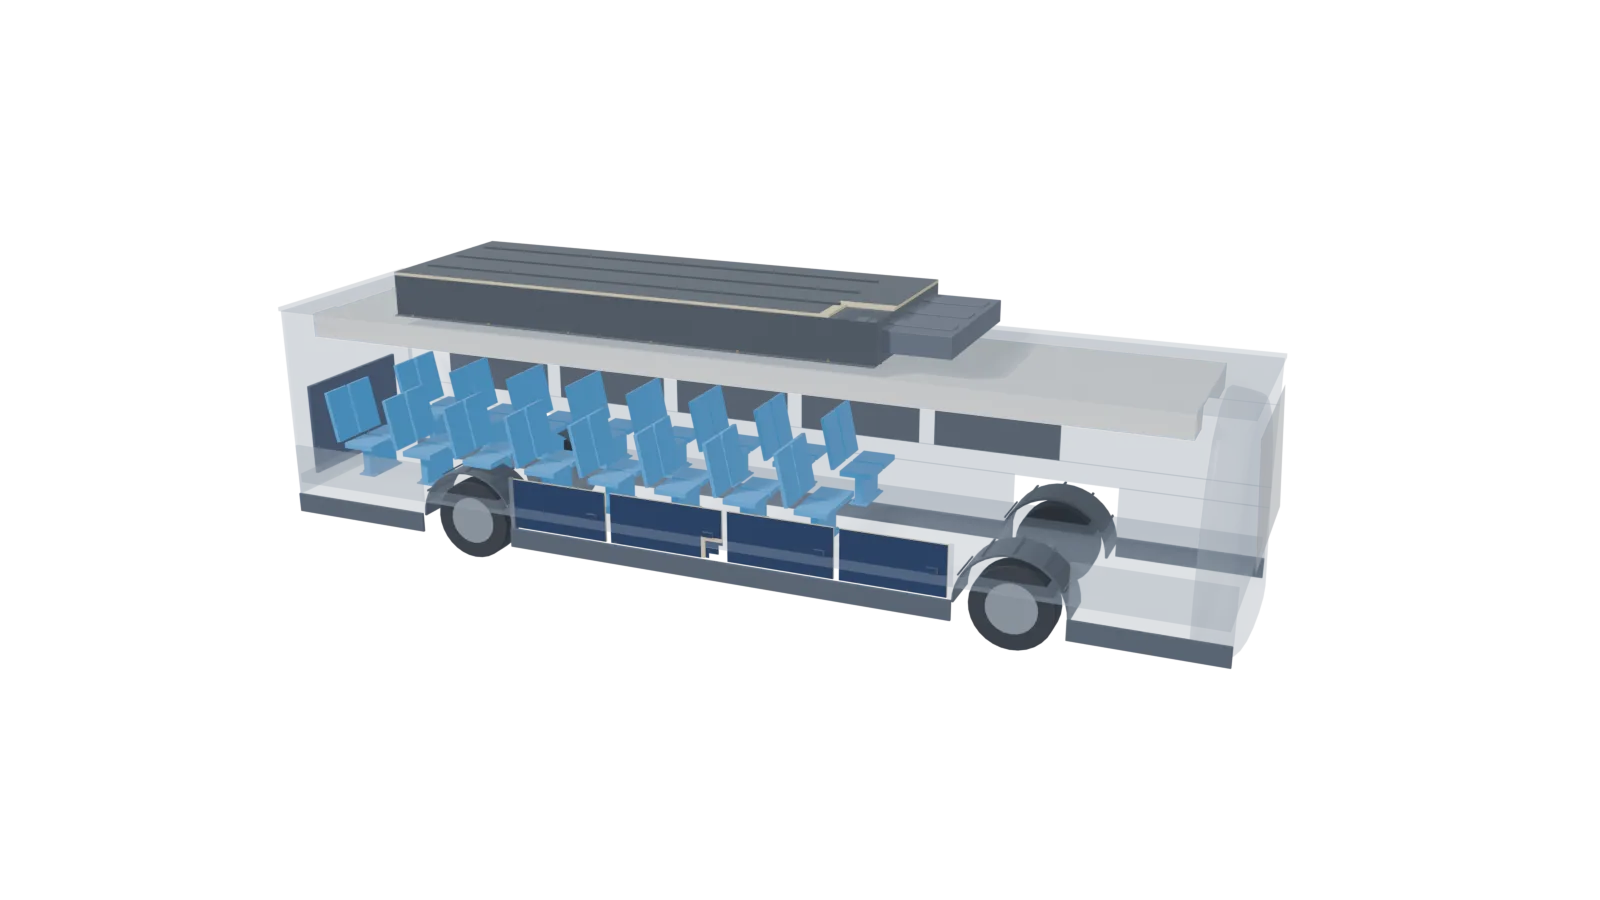
Autobus urbain électrique générique en coupe, carrosserie translucide. Cliquez sur une pièce pour vous en approcher et voir sa fiche d’ingénierie.

Rendu d’un autobus électrique générique en coupe, avec écran de batteries, châssis de toit, trappes, gaines, sièges et passages de roue

Glissez pour tourner · molette ou pincement pour zoomer · cliquez sur une pièce pour vous en approcher

01

Couvercle et écran du pack de batteries

Emplacement
Couvercle coupe-feu sur les modules du toit.
Matériau recommandé
SMC Phénolique Structurel 55 % FV
Exigence / données clés
LOI > 100 % · UL 94 V-0 @ 1,2 mm · flexion 350 MPa. Le comportement lors d’un emballement thermique se valide pour chaque projet.
1Détail de la pièce et procédé
Couvercle sandwich à angle sectionné, labyrinthe d’étanchéité périphérique, nervures de rigidité et bride à inserts, au lieu de mica et tôle. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Lèvre ou gorge périphérique pour joint élastomère étanche.
  • Bords de recouvrement périphériques pour l’ajustement avec les pièces voisines.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : panneau sandwich. Des peaux moulées avec une âme légère autoextinguible, choisie selon l’exigence feu, multiplient la rigidité en flexion sur les grandes portées par rapport à un panneau monolithique de même masse ; le gain de masse se chiffre dans l’étude de chaque pièce. Les pièces compactes se traitent en monolithique nervuré.
4Avantages face à l’alternative traditionnelle
Face à les plaques planes de mica assemblées — SMC Phénolique Structurel 55 % FV : 1,84 g/cm³, flexion 350 MPa, Charpy 120 kJ/m², UL 94 V-0 à 1,2 mm, LOI > 100 % et retrait au moulage 0,00 % (valeurs indicatives de fiche). Une seule pièce 3D, sans jonction vissée.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 500 à 20 000+ pièces/an, typique des enveloppes électriques et de l’automobile. Presse : P10 (1 250 t, plateau 3 500 × 1 800 mm) ou P8 (10 000 kN, 2 800 × 1 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
02

Châssis structurel de toit

Emplacement
Longerons et traverses sous le pack.
Matériau recommandé
CSMC Carbone 57 %
Exigence / données clés
1,51 g/cm³ (−44 % vs aluminium) · traction 370 MPa
1Détail de la pièce et procédé
Longerons en I et traverses avec douilles limitatrices de couple et rondelles d’isolation galvanique à chaque appui ; moins de masse en hauteur. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique et rugosité contrôlée dans les zones de collage.
2Montage et fixation à la structure
  • Douilles métalliques limitatrices de couple dans les perçages traversants, pour que le serrage ne provoque pas de fluage du composite sous vibrations.
  • Isolation du couple galvanique (rondelles et joints isolants) lorsque la pièce carbone se fixe sur de l’aluminium.
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à l’aluminium usiné ou moulé — CSMC Carbone 57 % : 1,51 g/cm³ contre 2,70 pour l’aluminium (−44 % à volume égal), traction 370 MPa, module 41,5 GPa et +113 % de résistance spécifique (245 contre 115 MPa·cm³/g).
5Séries et capacité de fabrication
Série habituelle (indicative) : de 500 à 20 000+ pièces/an, typique des enveloppes électriques et de l’automobile. Presse : P30 ou P7 (6 000 kN, plateaux de 1 850 × 1 400 et 1 600 × 1 400 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
03

Trappes extérieures de soute

Emplacement
Trappes latérales et trappe arrière de visite.
Matériau recommandé
SMC + peinture dans le moule PIMC Classe A
Exigence / données clés
Finition Classe A peinte dans le moule
1Détail de la pièce et procédé
Trappe sandwich à peau peinte dans le moule, nervures intérieures, poignée et inserts de charnière intégrés. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : peinture dans le moule PIMC Classe A.
2Montage et fixation à la structure
  • Logements de charnière et de fermeture moulés avec leurs inserts, sans renfort soudé.
  • Lèvre ou gorge périphérique pour joint élastomère étanche.
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : panneau sandwich. Des peaux moulées avec une âme légère autoextinguible, choisie selon l’exigence feu, multiplient la rigidité en flexion sur les grandes portées par rapport à un panneau monolithique de même masse ; le gain de masse se chiffre dans l’étude de chaque pièce. Les pièces compactes se traitent en monolithique nervuré.
4Avantages face à l’alternative traditionnelle
Face à la tôle d’acier découpée, soudée et peinte — SMC peint dans le moule PIMC : finition Classe A dès la sortie de presse, sans cabine de peinture ensuite et sans corrosion.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 500 à 20 000+ pièces/an, typique des enveloppes électriques et de l’automobile. Presse : P10 (1 250 t, plateau 3 500 × 1 800 mm) ou P8 (10 000 kN, 2 800 × 1 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
04

Gaines CVC et habillages

Emplacement
Gaines de climatisation et panneaux de plafond.
Matériau recommandé
SMC Ferroviaire HL3
Exigence / données clés
Classé EN 45545-2 (ferroviaire) en R1 jusqu’à HL3 ; pour l’autobus, la réglementation applicable se confirme pour chaque projet.
1Détail de la pièce et procédé
Gaines avec diffuseurs à lames et panneaux de plafond nervurés moulés d’une pièce, avec fixations intégrées. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Bords de recouvrement périphériques pour l’ajustement avec les pièces voisines.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à les panneaux plans assemblés sur profilés — SMC Ferroviaire HL3 : classé EN 45545-2 en R1, R2, R3, R6, R7 et R17 jusqu’à HL3 par un laboratoire accrédité ENAC ; moins de pièces et de jonctions qu’une solution assemblée.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 500 à 20 000+ pièces/an, typique des enveloppes électriques et de l’automobile. Presse : P30 ou P7 (6 000 kN, plateaux de 1 850 × 1 400 et 1 600 × 1 400 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
05

Structure arrière de sièges

Emplacement
Dossier, assise et pied.
Matériau recommandé
SMC Phénolique Structurel 55 % FV
Exigence / données clés
Charpy 120 kJ/m² · flexion 350 MPa · UL 94 V-0 @ 1,2 mm
1Détail de la pièce et procédé
Coque légère avec résille arrière et bossages à inserts dans le pied, résistante aux chocs et facile à nettoyer. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Douilles métalliques limitatrices de couple dans les perçages traversants, pour que le serrage ne provoque pas de fluage du composite sous vibrations.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à la tôle d’acier découpée, soudée et peinte — SMC Phénolique Structurel 55 % FV : 1,84 g/cm³, flexion 350 MPa, Charpy 120 kJ/m², UL 94 V-0 à 1,2 mm, LOI > 100 % et retrait au moulage 0,00 % (valeurs indicatives de fiche). Une seule pièce 3D, sans jonction vissée.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 500 à 20 000+ pièces/an, typique des enveloppes électriques et de l’automobile. Presse : P22 ou P20 (4 000 et 2 500 kN, plateaux de 1 000 × 1 000 et 800 × 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →
06

Passages de roue et jupes

Emplacement
Passages de roue et jupes inférieures.
Matériau recommandé
SMC Structurel 55 % FV
Exigence / données clés
Grade structurel autoextinguible ; valeurs de fiche sur demande.
1Détail de la pièce et procédé
Passages de roue courbes à nervures de renfort et jupes à nervures arrière, sans corrosion face au sel et aux gravillons. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
  • Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
  • Bords de recouvrement périphériques pour l’ajustement avec les pièces voisines.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à la tôle d’acier découpée, soudée et peinte — SMC Structurel (40–55 % FV) : grades autoextinguibles, sans corrosion face à l’eau et au sel, formes courbes d’une pièce ; valeurs de fiche sur demande.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 500 à 20 000+ pièces/an, typique des enveloppes électriques et de l’automobile. Presse : P30 ou P7 (6 000 kN, plateaux de 1 850 × 1 400 et 1 600 × 1 400 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.
Demander une étude de cette pièce →

Modèle générique et illustratif : il ne représente aucun véhicule ni constructeur réel. Valeurs de la fiche technique du fabricant du matériau (indicatives pour le SMC Phénolique Structurel) ; documentation disponible sur demande. La réglementation feu des autobus diffère de la norme ferroviaire EN 45545-2 et se confirme pour chaque projet, tout comme le comportement de l’écran lors d’un emballement thermique de batterie.