Automoción

Componentes de automoción — Composites Martiartu

El moldeo por compresión SMC/CSMC permite fabricar piezas estructurales ligeras que reducen peso frente al metal sin perder resistencia mecánica, con buen comportamiento frente a la corrosión y aislamiento eléctrico de serie.

Nuestra fibra de carbono CSMC alcanza un incremento mecánico superior al 40% frente al aluminio, con reducción drástica del peso total de la pieza.
Explorador 3D · Vehículo eléctrico

Desmonta un autobús eléctrico y mira qué material va en cada pieza

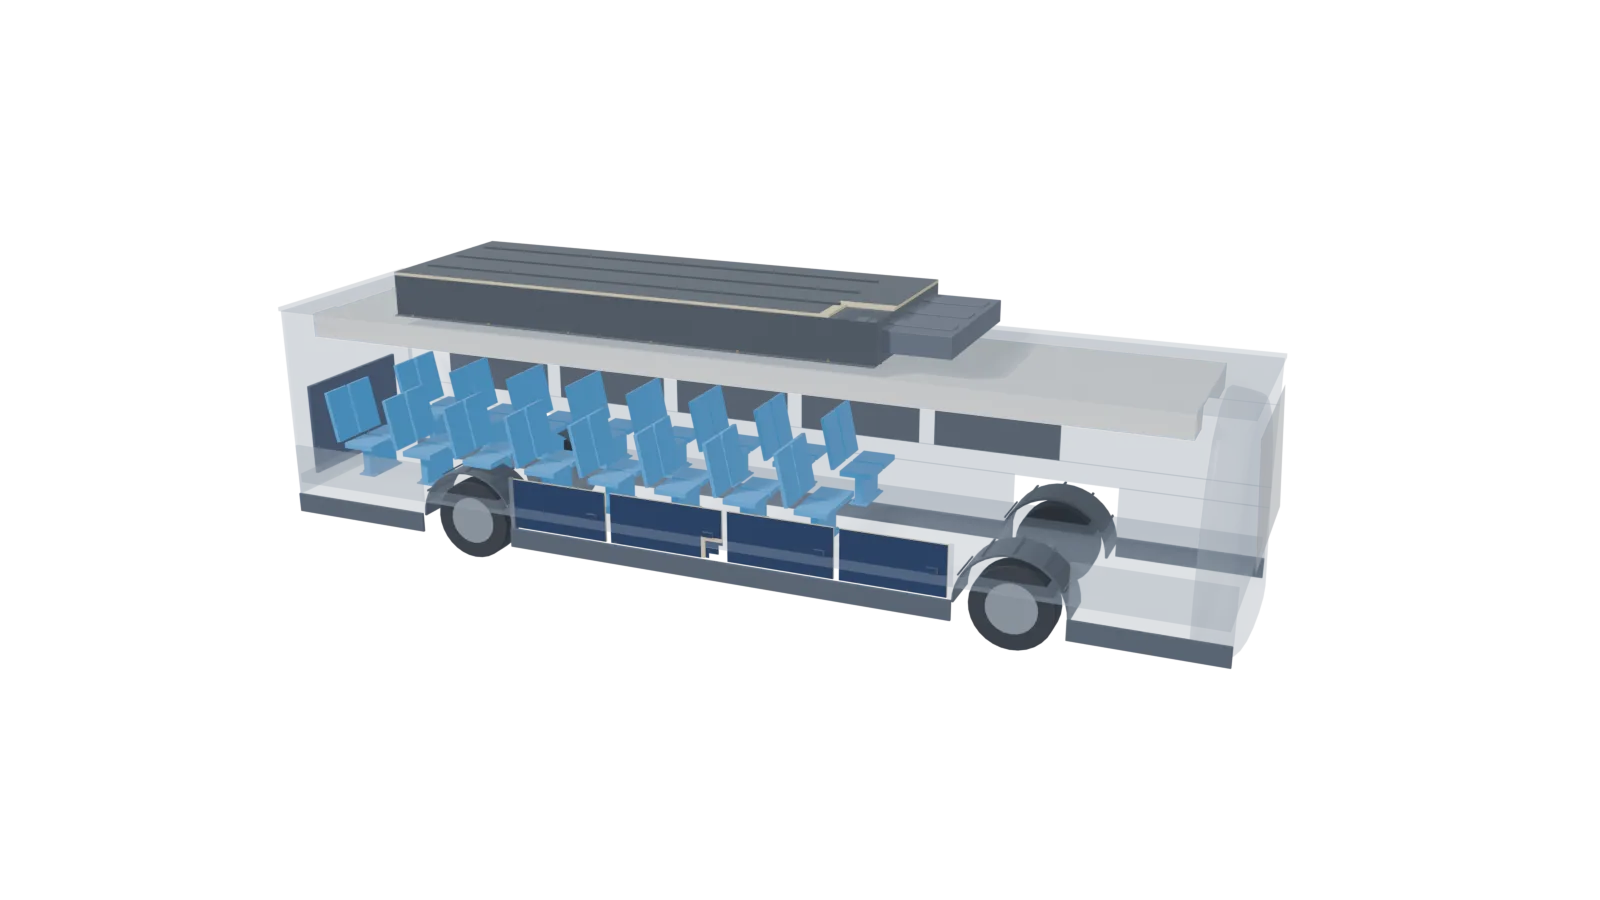
Autobús urbano eléctrico genérico en corte, con la carrocería translúcida. Pulsa una pieza para acercarte y ver su ficha de ingeniería.

Render de un autobús eléctrico genérico en corte, con escudo de baterías, bancada de techo, portones, conductos, asientos y pasos de rueda

Arrastra para girar · rueda o pellizco para zoom · pulsa una pieza para acercarte

01

Tapa y escudo del pack de baterías

Ubicación
Cubierta cortafuegos sobre los módulos del techo.
Material recomendado
SMC Fenólico Estructural 55 % FV
Requisito / datos clave
LOI > 100 % · UL 94 V-0 @ 1,2 mm · flexión 350 MPa. El comportamiento ante un fallo térmico se valida en cada proyecto.
1Detalle de la pieza y proceso
Tapa en sándwich con esquina seccionada, laberinto estanco perimetral, nervios de rigidez y pestaña con insertos, en lugar de mica más chapa. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Labio o canal perimetral para junta elastomérica estanca.
  • Pestañas perimetrales de solape para el ajuste con las piezas contiguas.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: panel sándwich. Pieles moldeadas con un núcleo ligero autoextinguible, seleccionado según el requisito de fuego, multiplican la rigidez a flexión en grandes luces frente a un panel monolítico del mismo peso; el ahorro de peso concreto se cuantifica en el estudio de cada pieza. En piezas compactas se resuelve en monolítico nervado.
4Ventajas frente a la alternativa tradicional
Frente a placas planas de mica ensambladas — SMC Fenólico Estructural 55 % FV: 1,84 g/cm³, flexión 350 MPa, Charpy 120 kJ/m², UL 94 V-0 a 1,2 mm, LOI > 100 % y contracción de moldeo 0,00 % (valores orientativos de ficha). Una sola pieza 3D, sin juntas atornilladas.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 500 a 20.000+ uds./año, propia de envolventes eléctricas y automoción. Prensa: P10 (1.250 Tn, plato 3.500 × 1.800 mm) o P8 (10.000 kN, 2.800 × 1.800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
02

Bancada estructural de techo

Ubicación
Largueros y travesaños bajo el pack.
Material recomendado
CSMC Carbono 57 %
Requisito / datos clave
1,51 g/cm³ (−44 % vs aluminio) · tracción 370 MPa
1Detalle de la pieza y proceso
Largueros en I y travesaños con casquillos limitadores de par y arandelas de aislamiento galvánico en cada apoyo; menos masa en altura. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica y rugosidad controlada en las zonas de adhesivado.
2Montaje y amarre a estructura
  • Casquillos metálicos limitadores de par en los taladros pasantes, para que el apriete no provoque fluencia (creep) del composite bajo vibración.
  • Aislamiento del par galvánico (arandelas y juntas aislantes) cuando la pieza de carbono amarra sobre aluminio.
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a aluminio mecanizado o fundido — CSMC Carbono 57 %: 1,51 g/cm³ frente a 2,70 del aluminio (−44 % a igual volumen), tracción 370 MPa, módulo 41,5 GPa y +113 % de resistencia específica (245 frente a 115 MPa·cm³/g).
5Series y capacidad de fabricación
Serie habitual (orientativa): de 500 a 20.000+ uds./año, propia de envolventes eléctricas y automoción. Prensa: P30 o P7 (6.000 kN, platos de 1.850 × 1.400 y 1.600 × 1.400 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
03

Portones exteriores de bodega

Ubicación
Portones laterales y portón trasero de registro.
Material recomendado
SMC + pintado en molde PIMC Clase A
Requisito / datos clave
Acabado Clase A pintado en el molde
1Detalle de la pieza y proceso
Portón en sándwich con piel pintada en molde, nervios interiores, tirador e insertos de bisagra integrados. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: pintado en molde PIMC Clase A.
2Montaje y amarre a estructura
  • Alojamientos de bisagra y cierre moldeados con sus insertos, sin refuerzos soldados.
  • Labio o canal perimetral para junta elastomérica estanca.
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: panel sándwich. Pieles moldeadas con un núcleo ligero autoextinguible, seleccionado según el requisito de fuego, multiplican la rigidez a flexión en grandes luces frente a un panel monolítico del mismo peso; el ahorro de peso concreto se cuantifica en el estudio de cada pieza. En piezas compactas se resuelve en monolítico nervado.
4Ventajas frente a la alternativa tradicional
Frente a chapa de acero cortada, soldada y pintada — SMC con pintado en molde PIMC: acabado Clase A al salir de prensa, sin cabina de pintura posterior y sin corrosión.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 500 a 20.000+ uds./año, propia de envolventes eléctricas y automoción. Prensa: P10 (1.250 Tn, plato 3.500 × 1.800 mm) o P8 (10.000 kN, 2.800 × 1.800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
04

Conductos HVAC y revestimientos

Ubicación
Canales de climatización y paneles de techo.
Material recomendado
SMC Ferroviario HL3
Requisito / datos clave
Clasificado EN 45545-2 (ferroviario) en R1 hasta HL3; en autobús, la normativa aplicable se confirma en cada proyecto.
1Detalle de la pieza y proceso
Canales con difusores de lamas y paneles de techo nervados moldeados en una pieza, con fijaciones integradas. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Pestañas perimetrales de solape para el ajuste con las piezas contiguas.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a paneles planos ensamblados con perfilería — SMC Ferroviario HL3: clasificado EN 45545-2 en R1, R2, R3, R6, R7 y R17 hasta HL3 por laboratorio acreditado ENAC; menos piezas y uniones que una solución ensamblada.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 500 a 20.000+ uds./año, propia de envolventes eléctricas y automoción. Prensa: P30 o P7 (6.000 kN, platos de 1.850 × 1.400 y 1.600 × 1.400 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
05

Estructura trasera de asientos

Ubicación
Respaldo, asiento y pedestal.
Material recomendado
SMC Fenólico Estructural 55 % FV
Requisito / datos clave
Charpy 120 kJ/m² · flexión 350 MPa · UL 94 V-0 @ 1,2 mm
1Detalle de la pieza y proceso
Carcasa ligera con retícula trasera y torretas con insertos en el pedestal, resistente al impacto y fácil de limpiar. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Casquillos metálicos limitadores de par en los taladros pasantes, para que el apriete no provoque fluencia (creep) del composite bajo vibración.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a chapa de acero cortada, soldada y pintada — SMC Fenólico Estructural 55 % FV: 1,84 g/cm³, flexión 350 MPa, Charpy 120 kJ/m², UL 94 V-0 a 1,2 mm, LOI > 100 % y contracción de moldeo 0,00 % (valores orientativos de ficha). Una sola pieza 3D, sin juntas atornilladas.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 500 a 20.000+ uds./año, propia de envolventes eléctricas y automoción. Prensa: P22 o P20 (4.000 y 2.500 kN, platos de 1.000 × 1.000 y 800 × 800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
06

Pasos de rueda y faldones

Ubicación
Pasos de rueda y faldones inferiores.
Material recomendado
SMC Estructural 55 % FV
Requisito / datos clave
Grado estructural autoextinguible; datos de ficha bajo solicitud.
1Detalle de la pieza y proceso
Pasos de rueda curvos con nervios de refuerzo y faldones con nervios traseros, sin corrosión frente a sal y grava. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Pestañas perimetrales de solape para el ajuste con las piezas contiguas.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a chapa de acero cortada, soldada y pintada — SMC Estructural (40–55 % FV): grados autoextinguibles, sin corrosión frente al agua y la sal y con formas curvas en una pieza; datos de ficha bajo solicitud.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 500 a 20.000+ uds./año, propia de envolventes eléctricas y automoción. Prensa: P30 o P7 (6.000 kN, platos de 1.850 × 1.400 y 1.600 × 1.400 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →

Modelo genérico e ilustrativo: no representa ningún vehículo ni fabricante real. Valores de la ficha técnica del fabricante del material (en el SMC Fenólico Estructural, orientativos); documentación disponible bajo solicitud. La normativa de fuego de autobuses es distinta de la ferroviaria EN 45545-2 y se confirma en cada proyecto, igual que el comportamiento del escudo ante un fallo térmico de batería.