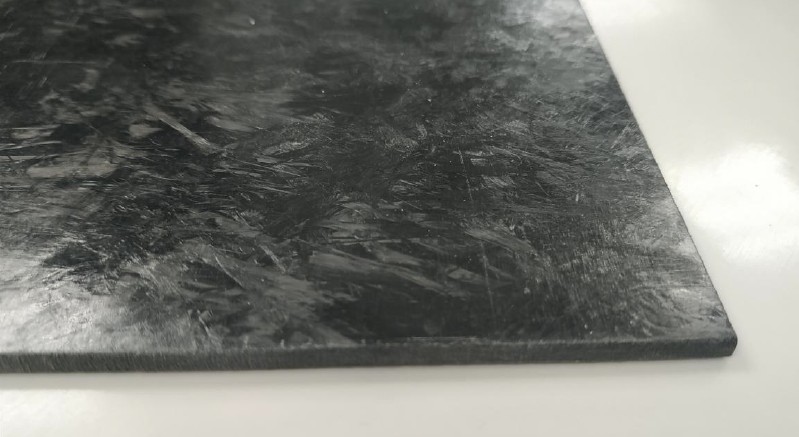
● Material de alto rendimiento · CSMC

CSMC: piezas de fibra de carbono moldeadas por compresión

Para piezas estructurales que hoy se fabrican en aluminio o acero y necesitan pesar menos. El CSMC combina fibra de carbono con la productividad del moldeo por compresión: geometrías complejas, nervios y alojamientos en una sola operación, y series repetibles.

Material CSMC de fibra de carbono
1,51 g/cm³
densidad: un 44% menos que el aluminio
≥ 370 MPa
resistencia a tracción
≥ 41,5 GPa
módulo de tracción
+113%
resistencia específica vs. aluminio 6061-T6
Explorador 3D · Aviación y UAV

Desmonta una sección de avión y mira qué material va en cada pieza

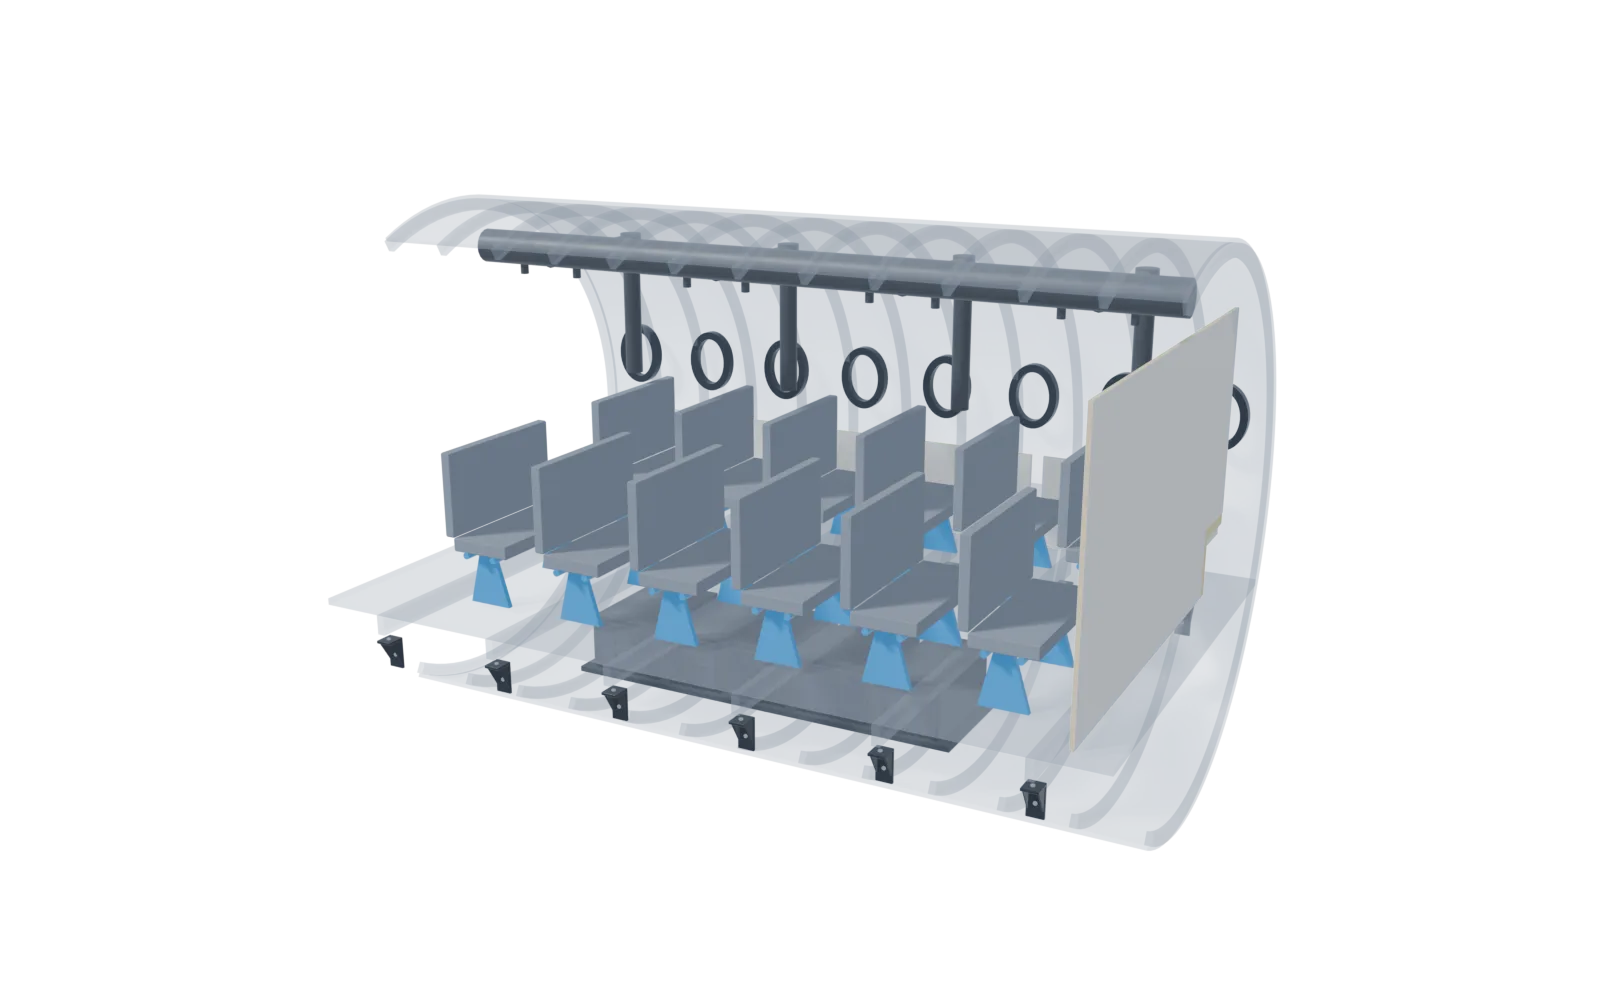
Sección genérica de fuselaje y raíz de ala, con la estructura translúcida. Pulsa una pieza para acercarte y ver su ficha de ingeniería.

Render de una sección genérica de fuselaje con herrajes, marcos de ventanilla, conductos, paneles divisores, asientos y cajas de aviónica

Arrastra para girar · rueda o pellizco para zoom · pulsa una pieza para acercarte

01

Herrajes estructurales (brackets)

Ubicación
Uniones cuaderna–piso y herraje de raíz de ala.
Material recomendado
CSMC Carbono 57 %
Requisito / datos clave
1,51 g/cm³ · tracción 370 MPa · módulo 41,5 GPa
1Detalle de la pieza y proceso
Escuadras con cartelas y nervios 3D y casquillos metálicos en los taladros, en lugar de aluminio mecanizado de bloque, donde gran parte del material acaba en viruta. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica y rugosidad controlada en las zonas de adhesivado.
2Montaje y amarre a estructura
  • Casquillos metálicos limitadores de par en los taladros pasantes, para que el apriete no provoque fluencia (creep) del composite bajo vibración.
  • Aislamiento del par galvánico (arandelas y juntas aislantes) cuando la pieza de carbono amarra sobre aluminio.
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a aluminio mecanizado o fundido — CSMC Carbono 57 %: 1,51 g/cm³ frente a 2,70 del aluminio (−44 % a igual volumen), tracción 370 MPa, módulo 41,5 GPa y +113 % de resistencia específica (245 frente a 115 MPa·cm³/g).
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P4 o P20 (1.500 y 2.500 kN, platos de 450 × 900 y 800 × 800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
02

Marcos estructurales de ventanilla

Ubicación
Marcos en la pared lateral del fuselaje.
Material recomendado
CSMC Carbono 57 %
Requisito / datos clave
Módulo 41,5 GPa · 1,51 g/cm³
1Detalle de la pieza y proceso
Marco elíptico con derrame moldeado en una sola operación, sin mecanizado de contorno. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica y rugosidad controlada en las zonas de adhesivado.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Aislamiento del par galvánico (arandelas y juntas aislantes) cuando la pieza de carbono amarra sobre aluminio.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a aluminio mecanizado o fundido — CSMC Carbono 57 %: 1,51 g/cm³ frente a 2,70 del aluminio (−44 % a igual volumen), tracción 370 MPa, módulo 41,5 GPa y +113 % de resistencia específica (245 frente a 115 MPa·cm³/g).
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P4 o P20 (1.500 y 2.500 kN, platos de 450 × 900 y 800 × 800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
03

Conductos de aire de cabina

Ubicación
Colector superior, montantes y salidas.
Material recomendado
SMC Fenólico Estructural 55 % FV
Requisito / datos clave
UL 94 V-0 @ 1,2 mm · LOI > 100 %
1Detalle de la pieza y proceso
Conductos 3D sin juntas intermedias, con codos y salidas integradas en la pieza. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Labio o canal perimetral para junta elastomérica estanca.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a paneles planos ensamblados con perfilería — SMC Fenólico Estructural 55 % FV: 1,84 g/cm³, flexión 350 MPa, Charpy 120 kJ/m², UL 94 V-0 a 1,2 mm, LOI > 100 % y contracción de moldeo 0,00 % (valores orientativos de ficha). Una sola pieza 3D, sin juntas atornilladas.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P22 o P20 (4.000 y 2.500 kN, platos de 1.000 × 1.000 y 800 × 800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
04

Paneles divisores y revestimientos

Ubicación
Divisor de cabina y revestimientos laterales.
Material recomendado
SMC Fenólico Estructural 55 % FV
Requisito / datos clave
UL 94 V-0 @ 1,2 mm · LOI > 100 % en las pieles
1Detalle de la pieza y proceso
Paneles en sándwich con núcleo ligero (capas visibles en la esquina seccionada) y fijaciones integradas. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Pestañas perimetrales de solape para el ajuste con las piezas contiguas.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: panel sándwich. Pieles moldeadas con un núcleo ligero autoextinguible, seleccionado según el requisito de fuego, multiplican la rigidez a flexión en grandes luces frente a un panel monolítico del mismo peso; el ahorro de peso concreto se cuantifica en el estudio de cada pieza. En piezas compactas se resuelve en monolítico nervado.
4Ventajas frente a la alternativa tradicional
Frente a paneles planos ensamblados con perfilería — SMC Fenólico Estructural 55 % FV: 1,84 g/cm³, flexión 350 MPa, Charpy 120 kJ/m², UL 94 V-0 a 1,2 mm, LOI > 100 % y contracción de moldeo 0,00 % (valores orientativos de ficha). Una sola pieza 3D, sin juntas atornilladas.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P10 (1.250 Tn, plato 3.500 × 1.800 mm) o P8 (10.000 kN, 2.800 × 1.800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
05

Estructura portante de asientos

Ubicación
Patas, travesaños y anclajes a carril.
Material recomendado
CSMC Carbono 57 %
Requisito / datos clave
1,51 g/cm³ · tracción 370 MPa
1Detalle de la pieza y proceso
Patas y travesaños ligeros con anclajes a carril y casquillos metálicos en los puntos de unión. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica y rugosidad controlada en las zonas de adhesivado.
2Montaje y amarre a estructura
  • Casquillos metálicos limitadores de par en los taladros pasantes, para que el apriete no provoque fluencia (creep) del composite bajo vibración.
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a aluminio mecanizado o fundido — CSMC Carbono 57 %: 1,51 g/cm³ frente a 2,70 del aluminio (−44 % a igual volumen), tracción 370 MPa, módulo 41,5 GPa y +113 % de resistencia específica (245 frente a 115 MPa·cm³/g).
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P22 o P20 (4.000 y 2.500 kN, platos de 1.000 × 1.000 y 800 × 800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
06

Cajas y tapas de aviónica

Ubicación
Bahía de equipos bajo el piso.
Material recomendado
SMC Fenólico Estructural 55 % FV · CSMC Carbono 57 %
Requisito / datos clave
Contracción 0,00 % · UL 94 V-0 @ 1,2 mm
1Detalle de la pieza y proceso
Cajas con tapa nervada, rejilla e insertos roscados de precisión; la contracción 0,00 % ayuda a mantener las cotas de montaje. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Labio o canal perimetral para junta elastomérica estanca.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a aluminio mecanizado o fundido — SMC Fenólico Estructural 55 % FV: 1,84 g/cm³, flexión 350 MPa, Charpy 120 kJ/m², UL 94 V-0 a 1,2 mm, LOI > 100 % y contracción de moldeo 0,00 % (valores orientativos de ficha). Una sola pieza 3D, sin juntas atornilladas.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P4 o P20 (1.500 y 2.500 kN, platos de 450 × 900 y 800 × 800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →

Modelo genérico e ilustrativo: no representa ninguna aeronave real. Fabricamos bajo ISO 9001:2015 e ISO 14001:2015 con materiales de altas prestaciones; no disponemos de certificación EN 9100 ni de ensayos FAR 25.853 propios. Los ensayos de cualificación del programa (fuego, humos y toxicidad, vibración, etc.) se definen y validan con la ingeniería del cliente.

Por qué CSMC

Más resistencia por kilo, con la cadencia de una pieza moldeada.

01

Aligeramiento real

Con 1,51 g/cm³ frente a los 2,70 g/cm³ del aluminio, el CSMC ofrece más del doble de resistencia a tracción por unidad de peso. Menos masa en el vehículo o el equipo, y menos esfuerzo en montaje y manipulación.

02

Rigidez de material técnico

Módulo de tracción ≥ 41.500 MPa y resistencia a flexión ≥ 420 MPa. Su rigidez específica (módulo/densidad) es incluso algo superior a la del aluminio 6061-T6.

03

Forma compleja en una sola pieza

El moldeo por compresión integra nervios, refuerzos y alojamientos en la propia pieza, reduciendo uniones y operaciones frente a una solución mecanizada o soldada.

04

Sin corrosión

Como composite termoestable, no se oxida ni necesita tratamientos anticorrosión. Si va en contacto directo con aluminio, aislamos la unión en el diseño para evitar la corrosión galvánica.

05

Del molde a la pieza terminada

Moldeo, mecanizado CNC y corte por agua de 5 ejes en la misma planta, con trazabilidad unitaria de lote, prensa y pieza.

06

Ingeniería desde el inicio

Revisamos tu diseño en aluminio y proponemos espesores y refuerzos para CSMC con nuestro equipo de CAD/CAM (SolidWorks, CamWorks) e impresión 3D para prototipos.

Calculadora de aligeramiento

¿Cuánto pesaría tu pieza metálica en composite?

Introduce el material y el peso actuales de la pieza y el volumen de la serie. Te damos una primera estimación del peso en CSMC o SMC estructural y del ahorro de masa al año.
1,0 = mismo volumen que la pieza actual. Súbelo si el composite necesitará más espesor o nervios para igualar la rigidez.

Estimación a igual volumen, corregida por el factor de espesor. El ahorro real se confirma en el estudio de ingeniería (espesores, nervaduras, uniones y requisitos de rigidez y fuego). Composites: fichas técnicas del fabricante del material; metales: valores típicos de referencia.

Solicitar estudio de aligeramiento con estos datos →
Ingeniería de sustitución

Sustitución de materiales: misma función, mejor pieza

Tres cambios de material que resolvemos con moldeo por compresión, con los valores de ficha técnica de cada grado.

01

Mica → SMC Fenólico Estructural en 3D

Escudos de packs de baterías (vehículo eléctrico, ferroviario), barreras cortafuegos y cámaras apagachispas.

HoyPlacas planas de mica cortadas y unidas con tornillería o adhesivos: cada junta es un punto por el que pueden pasar gases calientes o un arco, el material es frágil ante vibraciones e impactos y el montaje encarece la pieza.

Con moldeo por compresiónUna sola pieza tridimensional con nervios, laberintos de estanqueidad y fijaciones integradas. La matriz fenólica tiende a carbonizar en lugar de fundir o gotear.

  • Contracción 0,00 % (ISO 2577)
  • Charpy 120 kJ/m² (ISO 179)
  • Flexión 350 MPa (ISO 14125)
  • UL 94 V-0 a 1,2 mm
  • LOI > 100 % (ISO 4589-2)
Estudiar mi pieza →
02

Aluminio mecanizado o fundido → CSMC Carbono 57 %

Soportes, bastidores, tapas y piezas estructurales que hoy se fresan de bloque de 6061-T6 o se funden.

HoyPieza de aluminio con muchas horas de fresado CNC o con utillaje de fundición, y 2,70 g/cm³ de densidad.

Con moldeo por compresiónNervios y alojamientos integrados en un solo ciclo de prensa, con menos operaciones de mecanizado y más resistencia por kilo.

  • 1,51 g/cm³ (−44 % vs aluminio)
  • Tracción ≥ 370 MPa
  • +113 % resistencia específica
  • 245 vs 115 MPa·cm³/g
Estudiar mi pieza →
03

Acero inoxidable o chapa soldada → SMC Eléctrico y Estructural

Envolventes, armarios, tapas y carcasas en intemperie o con aislamiento eléctrico.

HoyChapa cortada, plegada, soldada y pintada, que necesita protección frente a la corrosión y aislamiento añadido.

Con moldeo por compresiónFormas nervadas moldeadas sin soldaduras ni plegados, sin corrosión ni recubrimientos anticorrosión, y aislantes por naturaleza.

  • 16 kV/mm
  • CTI 600
  • Hilo incandescente 960 °C
  • HDT > 250 °C
  • UL 94 V-0
Estudiar mi pieza →

Valores de la ficha técnica del fabricante del material (en el SMC Fenólico Estructural, valores orientativos). Documentación disponible bajo solicitud. El comportamiento de la pieza final (fuego, arco, estanqueidad, IP/IK) depende del diseño y se valida con los ensayos que exija cada proyecto.

Datos técnicos

CSMC frente a SMC fenólico estructural y aluminio

Propiedad CSMC Carbono 57 % SMC Fenólico Estructural 55 % FV Aluminio 6061-T6
Densidad (g/cm³) 1,51 1,84 2,70
Resistencia a tracción (MPa) ≥ 370 200 310
Módulo de tracción (GPa) ≥ 41,5 17 68,9
Resistencia a flexión (MPa) ≥ 420 350 —
Resistencia específica a tracción (MPa·cm³/g) 245 109 115
Resistencia específica a flexión (MPa·cm³/g) 278 190 —
Fuego (UL 94) — V-0 @ 1,2 mm · LOI > 100 % —
Refuerzo 57% fibra de carbono 55% fibra de vidrio —

Valores de la ficha técnica del fabricante del material (ensayos ISO 527-4, ISO 14125, EN ISO 1183-1, UL 94, ISO 4589-2; en el SMC fenólico, valores orientativos). Documentación disponible bajo solicitud. Aluminio 6061-T6: valores típicos publicados por ASM / MatWeb. Comparación orientativa: el ahorro de peso real depende de la geometría y del criterio de diseño (resistencia o rigidez) de cada pieza.
Aplicaciones

Dónde aporta más el CSMC

  • Componentes estructurales y soportes para material rodante ferroviario.
  • Piezas estructurales y semiestructurales de automoción y vehículo industrial.
  • Bastidores, tapas y carcasas de equipos donde el peso penaliza la instalación o el transporte.
  • Sustitución de piezas de aluminio mecanizado o chapa soldada en series medias y largas.
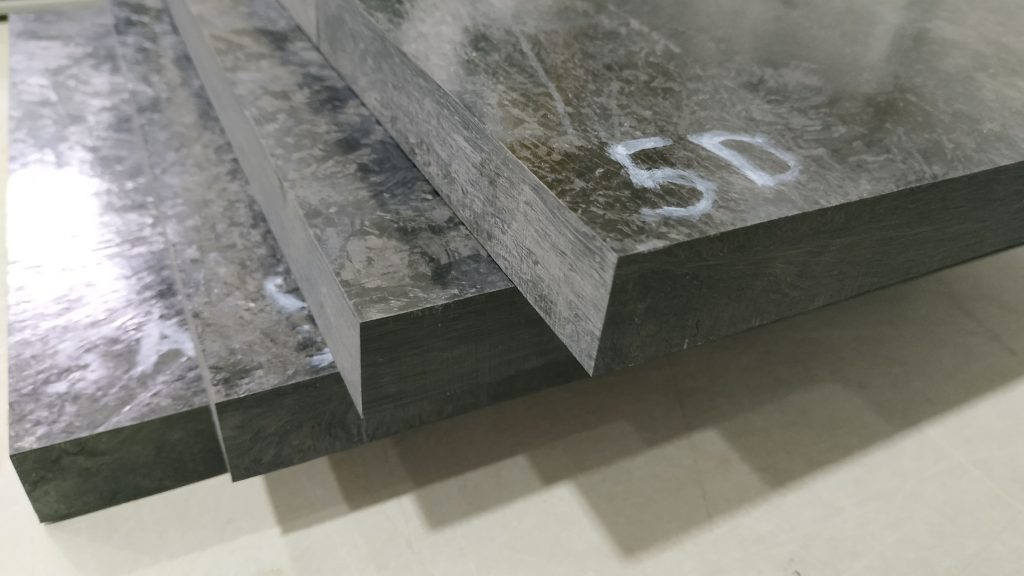
Pieza ferroviaria moldeada en CSMC
Capacidad industrial

Del molde a la pieza terminada, en una sola planta.

7
prensas de compresión, de 150 a 1.250 Tn
3.500 × 1.800
mm de plato en la prensa más grande
24 Tn
moldes de hasta 24 toneladas, con almacén exclusivo
CNC + 5 ejes
4 centros CNC y 2 máquinas de corte por agua propias
PIMC
pintado en molde para acabado Clase A
ISO 9001 · 14001
calidad y medio ambiente, trazabilidad unitaria lote–prensa–pieza
Preguntas frecuentes

Lo que suelen preguntarnos sobre CSMC

¿Cuándo compensa el CSMC frente al aluminio?

Cuando el peso es un criterio de diseño y la pieza tiene geometría compleja o se fabrica en serie: el moldeo por compresión evita mecanizados y uniones, y el material aporta más resistencia por kilo. En piezas muy simples o series muy cortas lo valoramos caso a caso, con números.

¿Qué necesitáis para estudiar una pieza en CSMC?

El plano o modelo 3D (STEP), los requisitos mecánicos o cargas, el volumen anual previsto y la normativa aplicable. Con eso te confirmamos la viabilidad inicial en menos de 24 h laborables y proponemos espesores y refuerzos.

¿Podéis trabajar con mi molde?

Sí. Trabajamos con moldes propios y de cliente, con almacén exclusivo de moldes de hasta 24 Tn y su mantenimiento.

¿El CSMC cumple normativa de fuego?

La ficha del CSMC es de propiedades mecánicas. Si tu aplicación exige EN 45545-2 u otra norma de fuego, lo revisamos para ese proyecto concreto antes de proponer el material.

¿Tienes una pieza en aluminio que podría pesar menos?

Envíanos plano o modelo 3D y volumen anual: te respondemos con la viabilidad inicial en menos de 24 h laborables.