Tapa y escudo del pack de baterías
- Ubicación
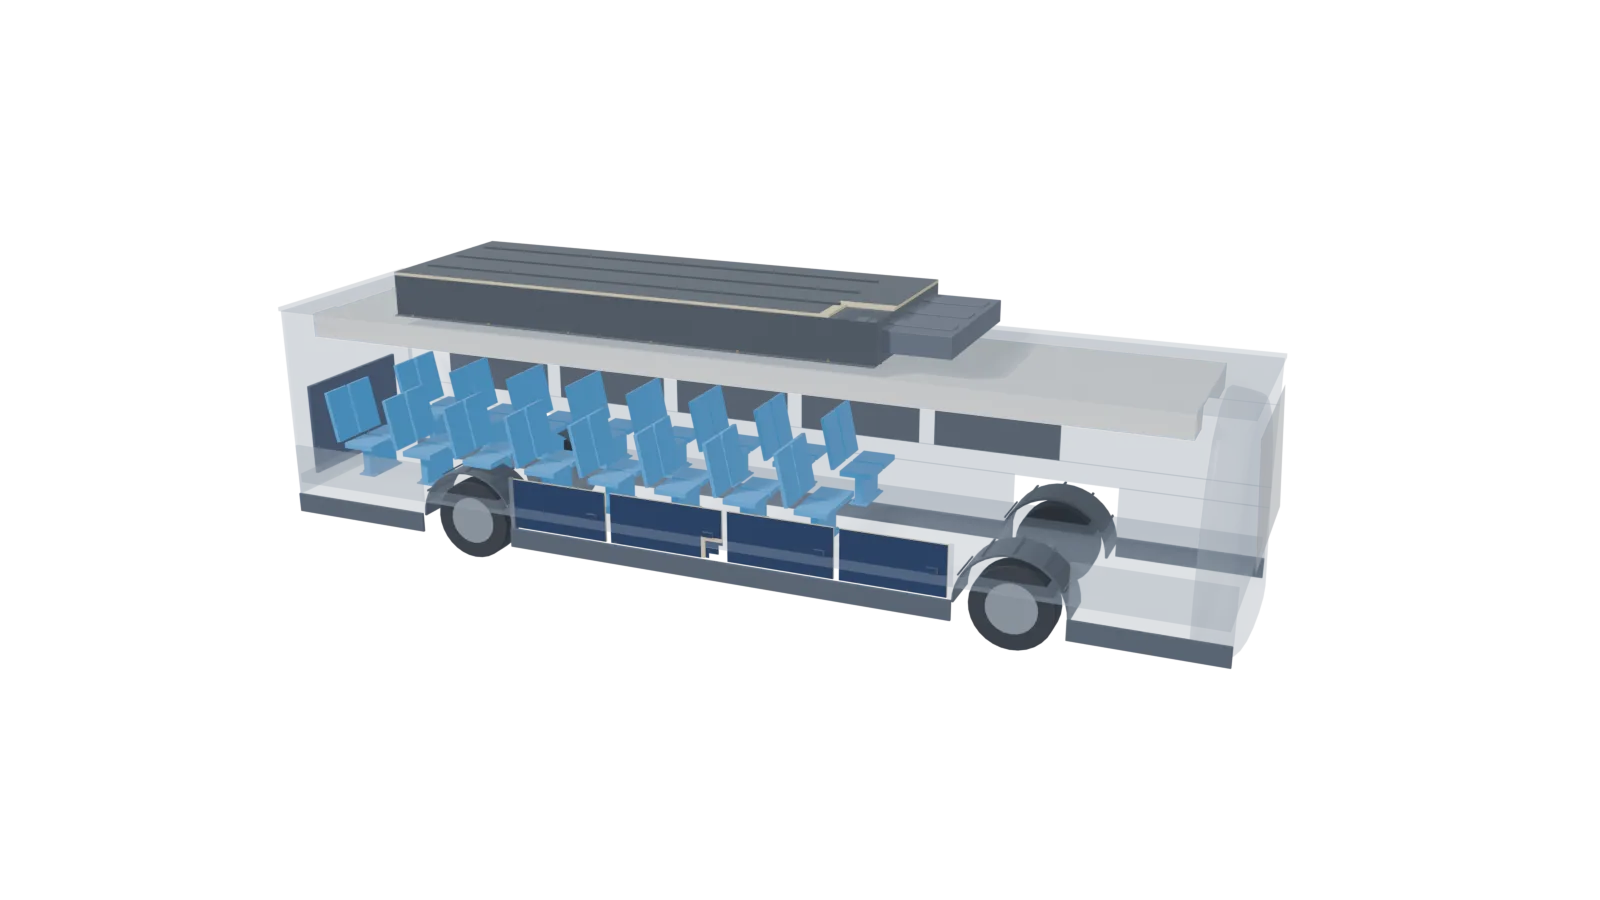
- Cubierta cortafuegos sobre los módulos del techo.
- Material recomendado
- SMC Fenólico Estructural 55 % FV
- Requisito / datos clave
- LOI > 100 % · UL 94 V-0 @ 1,2 mm · flexión 350 MPa. El comportamiento ante un fallo térmico se valida en cada proyecto.
1Detalle de la pieza y proceso
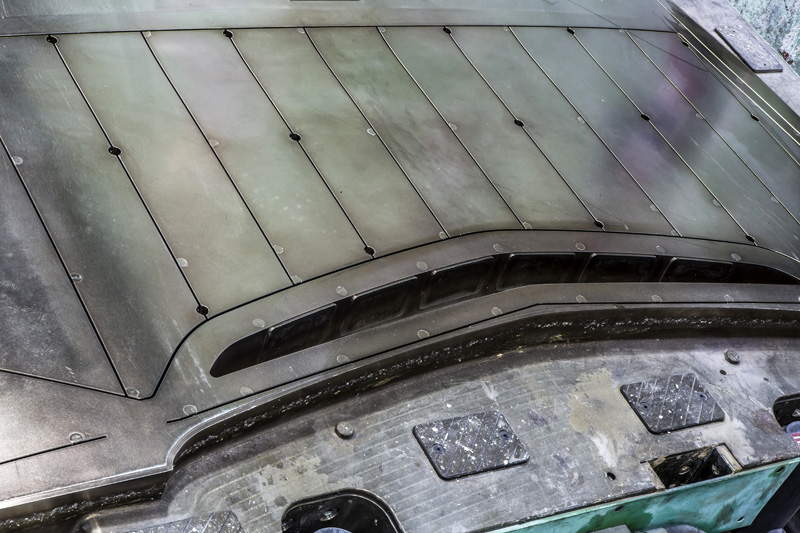
Tapa en sándwich con esquina seccionada, laberinto estanco perimetral, nervios de rigidez y pestaña con insertos, en lugar de mica más chapa. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
- Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
- Labio o canal perimetral para junta elastomérica estanca.
- Pestañas perimetrales de solape para el ajuste con las piezas contiguas.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: panel sándwich. Pieles moldeadas con un núcleo ligero autoextinguible, seleccionado según el requisito de fuego, multiplican la rigidez a flexión en grandes luces frente a un panel monolítico del mismo peso; el ahorro de peso concreto se cuantifica en el estudio de cada pieza. En piezas compactas se resuelve en monolítico nervado.
4Ventajas frente a la alternativa tradicional
Frente a placas planas de mica ensambladas — SMC Fenólico Estructural 55 % FV: 1,84 g/cm³, flexión 350 MPa, Charpy 120 kJ/m², UL 94 V-0 a 1,2 mm, LOI > 100 % y contracción de moldeo 0,00 % (valores orientativos de ficha). Una sola pieza 3D, sin juntas atornilladas.
5Series y capacidad de fabricación
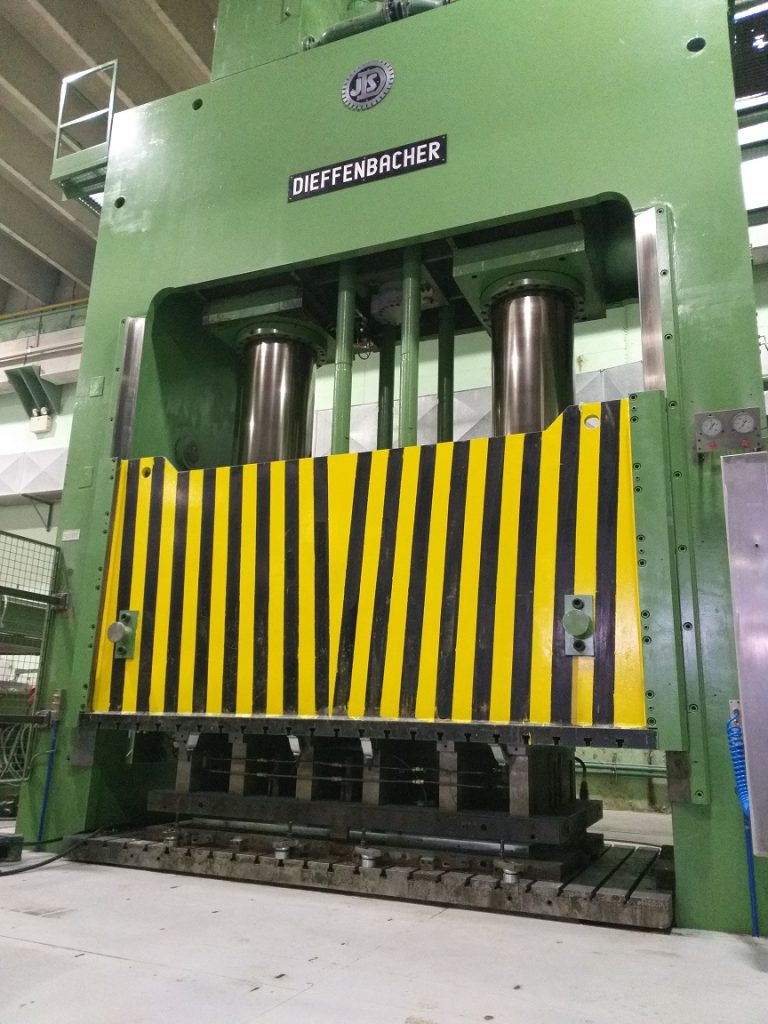
Serie habitual (orientativa): de 500 a 20.000+ uds./año, propia de envolventes eléctricas y automoción. Prensa: P10 (1.250 Tn, plato 3.500 × 1.800 mm) o P8 (10.000 kN, 2.800 × 1.800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.