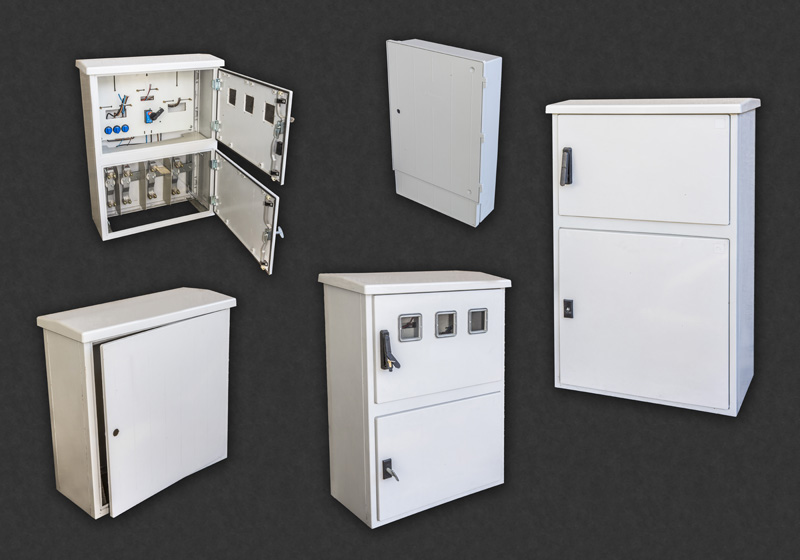
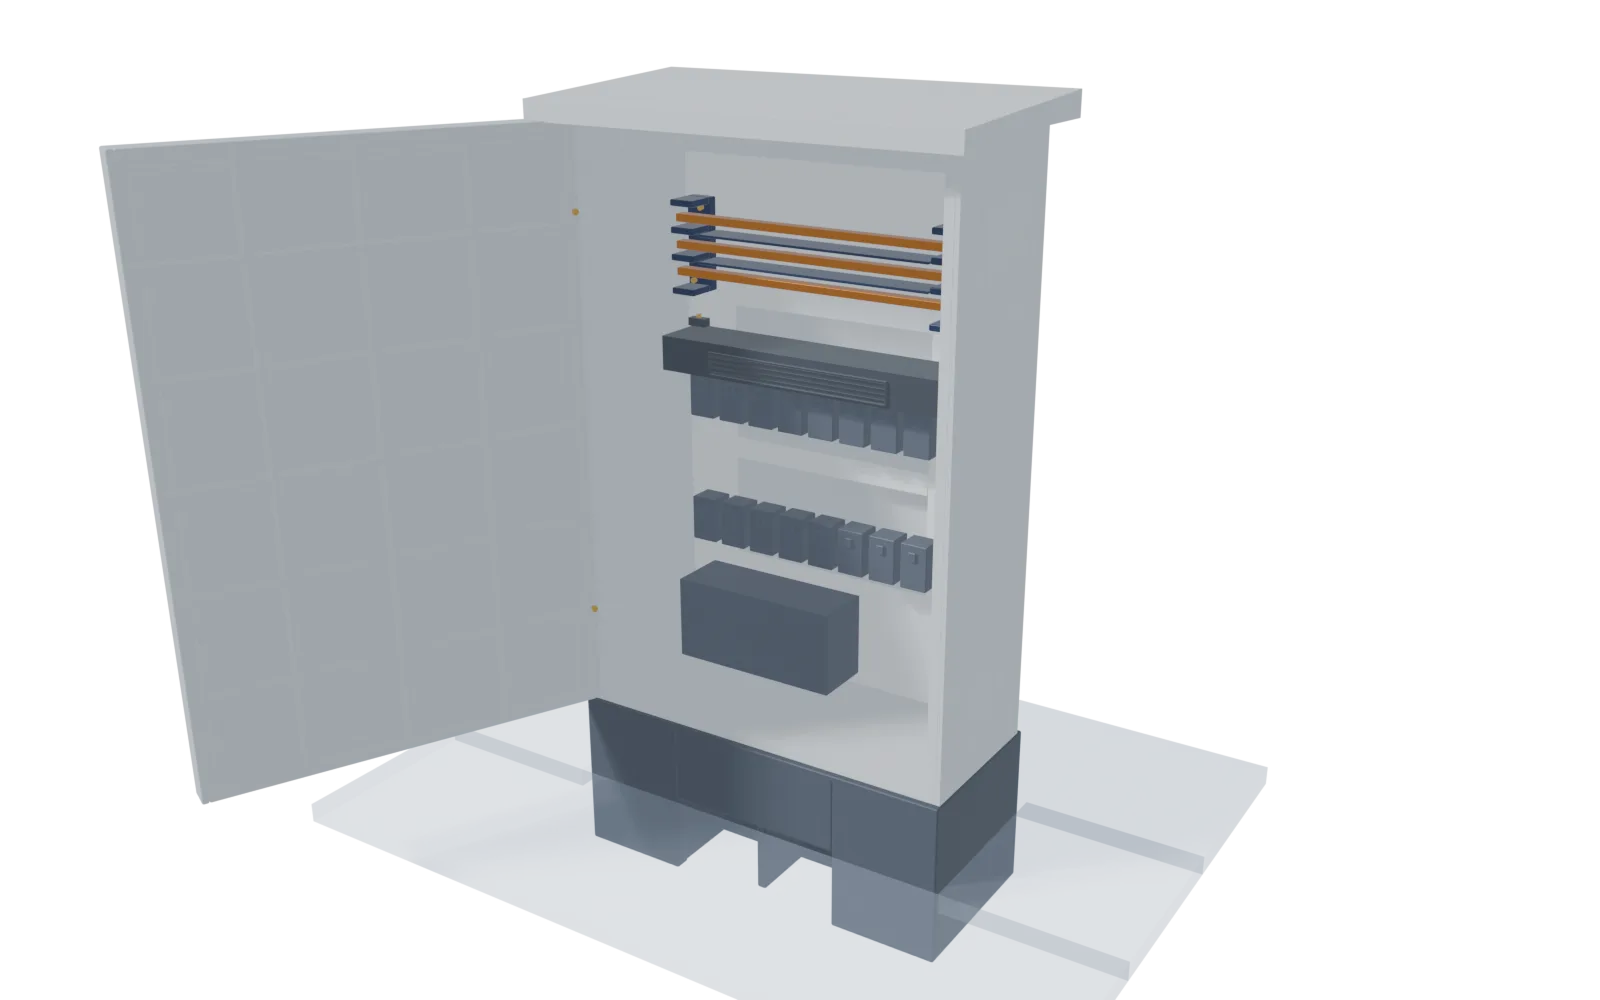
Enveloppe monobloc
- Emplacement
- Corps et auvent de l’enveloppe.
- Matériau recommandé
- SMC Électrique V-0 / CTI 600
- Exigence / données clés
- UL 94 V-0 @ 3 mm · CTI 600 · 16 kV/mm · HDT > 250 °C
1Détail de la pièce et procédé
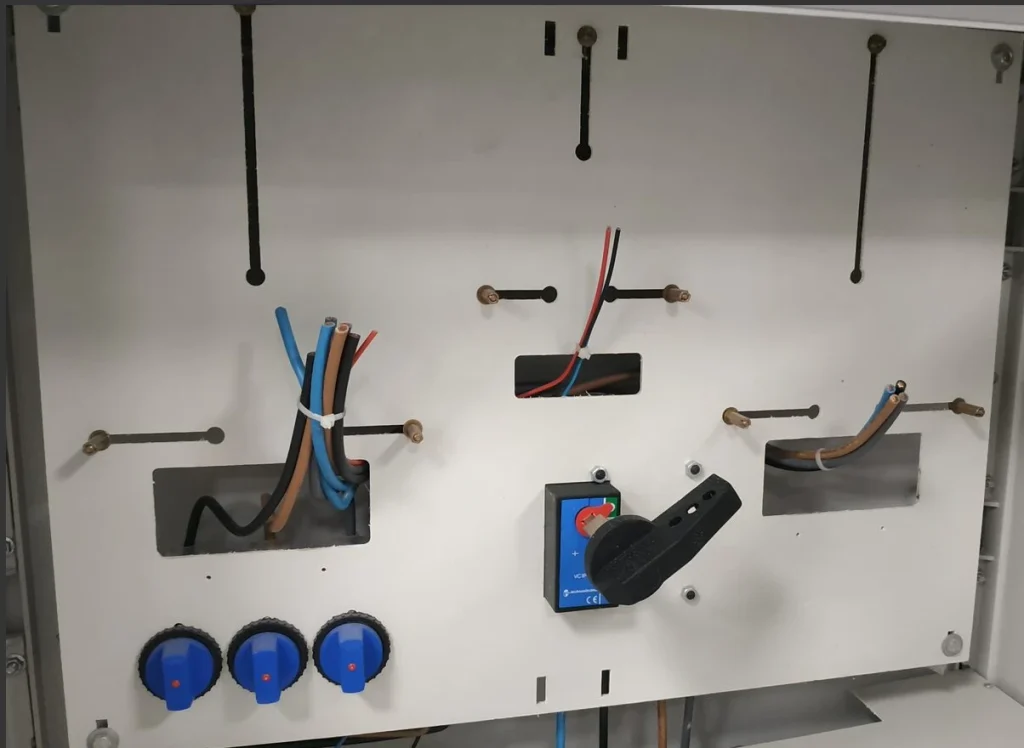
Corps d’une pièce avec résille extérieure, auvent larmier, grilles latérales et bossages à inserts laiton surmoulés pour la plaque. Épaisseur typique de 2,5 à 6 mm en pièce moulée. Détourage jet d’eau 5 axes (0°–64°) et usinage CNC en interne. Finition : face vue technique dans la teinte du matériau.
2Montage et fixation à la structure
- Inserts métalliques taraudés M5–M12, intégrés au moulage ou posés à froid ou à chaud sur des bossages renforcés.
- Lèvre ou gorge périphérique pour joint élastomère étanche.
3Allègement : monolithique nervuré ou sandwich
Solution proposée : monolithique nervuré. Paroi mince avec nervures 3D, bossages et inserts là où arrivent les efforts : adapté aux pièces compactes ou aux charges ponctuelles. Pour les grandes portées, on étudie le panneau sandwich.
4Avantages face à l’alternative traditionnelle
Face à la tôle d’acier découpée, soudée et peinte — SMC Électrique V-0 / CTI 600 : 16 kV/mm, CTI 600, fil incandescent 960 °C, HDT > 250 °C, constante diélectrique 4 et UL 94 V-0 à 3 mm. Sans corrosion, sans soudure et isolant par nature.
5Séries et capacité de fabrication
Série habituelle (indicative) : de 500 à 20 000+ pièces/an, typique des enveloppes électriques et de l’automobile. Presse : P10 (1 250 t, plateau 3 500 × 1 800 mm) ou P8 (10 000 kN, 2 800 × 1 800 mm). Parc interne de 7 presses de 150 à 1 250 t, plateau maximal de 3 500 × 1 800 mm. Le moule acier s’amortit sur la série : plus le volume est élevé, plus le coût d’outillage par pièce baisse ; pour les petites séries, nous comparons avec d’autres solutions.