● Sector ferroviario

Composites para material rodante conformes a EN 45545-2

Moldeamos por compresión piezas de interior y exterior para fabricantes e integradores ferroviarios: desde series largas en SMC ignífugo hasta componentes ligeros en fibra de carbono. Es nuestro sector de referencia, con el mayor desarrollo técnico de la casa.

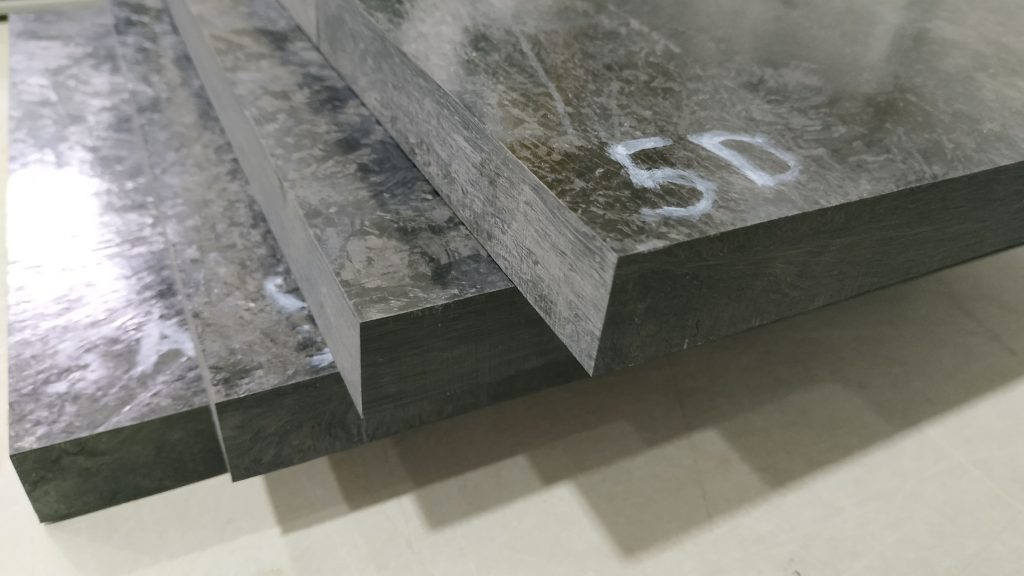
Pieza ferroviaria moldeada en CSMC
HL3
nivel máximo EN 45545-2 en nuestros grados ignífugos
R1 · R6 · R7
y R2, R3, R17: requisitos clasificados
3 materiales
SMC ignífugo, SMC fenólico y CSMC
1.250 Tn
prensa máxima, plato de 3.500 × 1.800 mm
Explorador 3D · Ferroviario

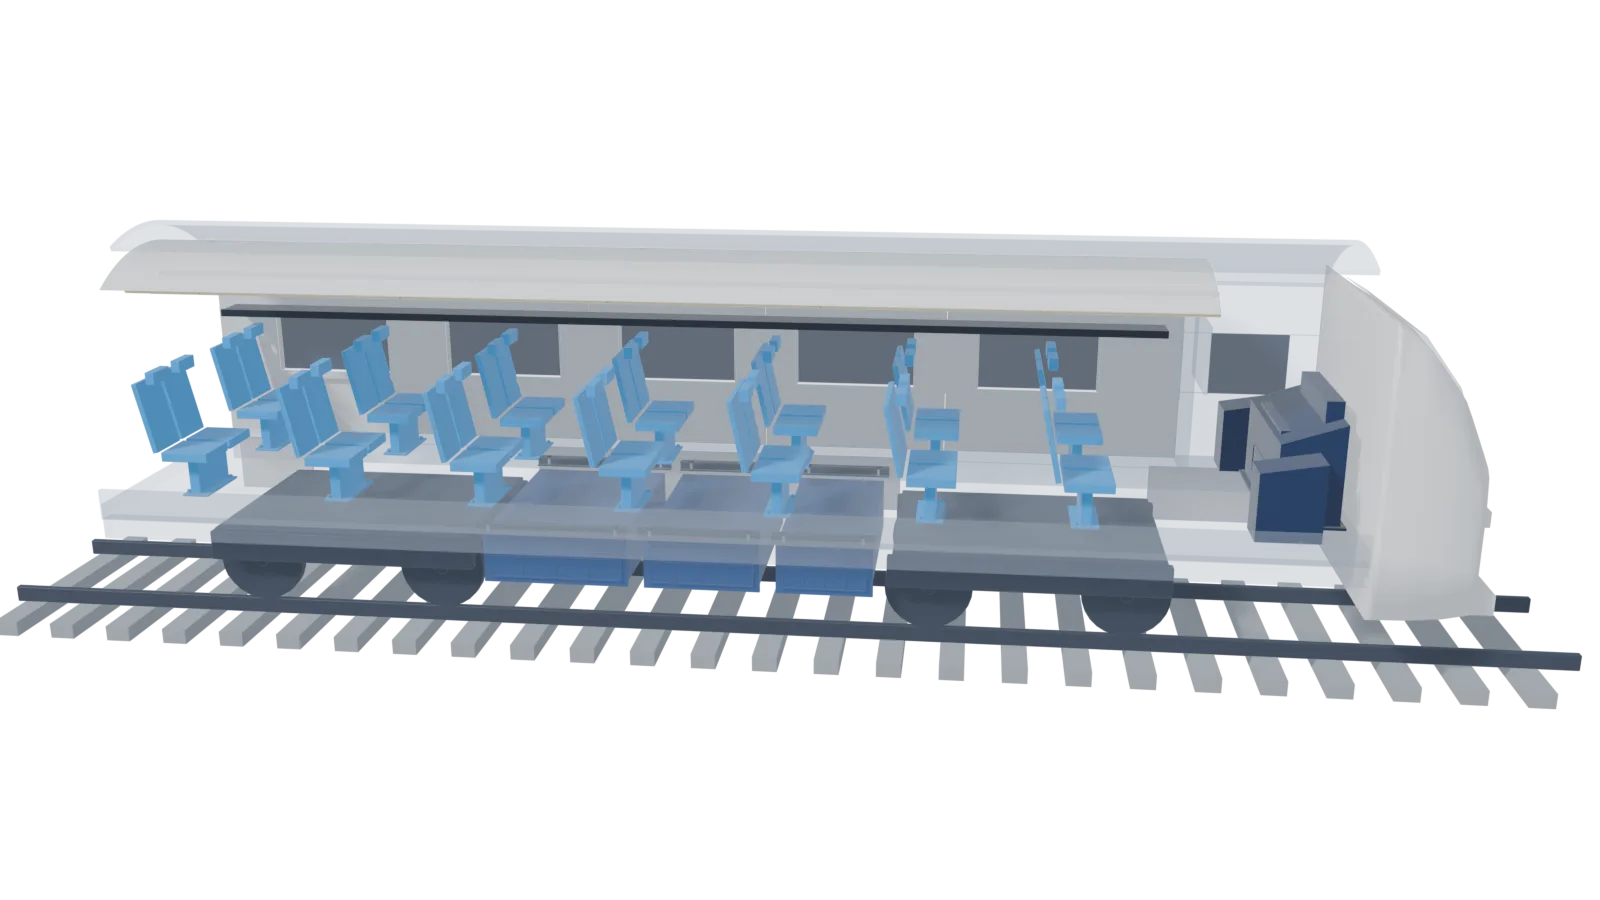
Desmonta un vagón y mira qué material va en cada pieza

Vagón de pasajeros genérico en corte, con la caja en gris translúcido. Pulsa una pieza para acercarte y ver su ficha de ingeniería: proceso, amarre, aligeramiento, ventajas y serie.

Render de un vagón de pasajeros genérico en corte, con revestimientos, techo, asientos, pupitre, soportes, cofres y testero

Arrastra para girar · rueda o pellizco para zoom · pulsa una pieza para acercarte

01

Paneles laterales interiores

Ubicación
Paredes del salón, con marco de ventana 3D.
Material recomendado
SMC Ferroviario HL3 · SMC Fenólico Estructural 55 % FV
Requisito / datos clave
EN 45545-2 · R1 hasta HL3 (SMC Ferroviario HL3). Alternativa SMC Fenólico Estructural: HL3, requisito según aplicación.
1Detalle de la pieza y proceso
Panel con marco de ventana 3D, derrame y repisa en una sola prensada, retícula de nervios en la cara trasera y torretas con insertos ocultos. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Pestañas perimetrales de solape para el ajuste con las piezas contiguas.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a paneles planos ensamblados con perfilería — SMC Ferroviario HL3: clasificado EN 45545-2 en R1, R2, R3, R6, R7 y R17 hasta HL3 por laboratorio acreditado ENAC; menos piezas y uniones que una solución ensamblada.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P30 o P7 (6.000 kN, platos de 1.850 × 1.400 y 1.600 × 1.400 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
02

Techo modular curvo con HVAC

Ubicación
Techo del salón con canales y difusores de climatización.
Material recomendado
SMC Ferroviario HL3 · SMC Fenólico Estructural 55 % FV
Requisito / datos clave
EN 45545-2 · R1 hasta HL3 (SMC Ferroviario HL3). Alternativa SMC Fenólico Estructural: HL3, requisito según aplicación.
1Detalle de la pieza y proceso
Módulo curvo de gran formato en sándwich (las capas se ven en el corte), con canal HVAC y difusores de lamas integrados. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Pestañas perimetrales de solape para el ajuste con las piezas contiguas.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: panel sándwich. Pieles moldeadas con un núcleo ligero autoextinguible, seleccionado según el requisito de fuego, multiplican la rigidez a flexión en grandes luces frente a un panel monolítico del mismo peso; el ahorro de peso concreto se cuantifica en el estudio de cada pieza. En piezas compactas se resuelve en monolítico nervado.
4Ventajas frente a la alternativa tradicional
Frente a paneles planos ensamblados con perfilería — SMC Ferroviario HL3: clasificado EN 45545-2 en R1, R2, R3, R6, R7 y R17 hasta HL3 por laboratorio acreditado ENAC; menos piezas y uniones que una solución ensamblada.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P10 (1.250 Tn, plato 3.500 × 1.800 mm) o P8 (10.000 kN, 2.800 × 1.800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
03

Carcasas portantes de asientos

Ubicación
Respaldo, asiento y pedestal de cada plaza.
Material recomendado
SMC Ferroviario HL3
Requisito / datos clave
EN 45545-2 · R6 hasta HL3 (SMC Ferroviario HL3).
1Detalle de la pieza y proceso
Carcasa antivandalismo con retícula trasera, reposacabezas y torretas con insertos metálicos para el amarre al pedestal. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Casquillos metálicos limitadores de par en los taladros pasantes, para que el apriete no provoque fluencia (creep) del composite bajo vibración.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a chapa de acero cortada, soldada y pintada — SMC Ferroviario HL3: clasificado EN 45545-2 en R1, R2, R3, R6, R7 y R17 hasta HL3 por laboratorio acreditado ENAC; menos piezas y uniones que una solución ensamblada.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P22 o P20 (4.000 y 2.500 kN, platos de 1.000 × 1.000 y 800 × 800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
04

Pupitre de cabina

Ubicación
Consola de conducción con módulos laterales.
Material recomendado
SMC + pintado en molde PIMC Clase A
Requisito / datos clave
EN 45545-2 según la ubicación en cabina: se define en cada proyecto.
1Detalle de la pieza y proceso
Pupitre ergonómico en una sola pieza con cajeado de mandos, visera de instrumentos, rejilla de ventilación y pestaña de amarre con insertos. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: pintado en molde PIMC Clase A.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Pestañas perimetrales de solape para el ajuste con las piezas contiguas.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a chapa de acero cortada, soldada y pintada — SMC con pintado en molde PIMC: acabado Clase A al salir de prensa, sin cabina de pintura posterior y sin corrosión.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P30 o P7 (6.000 kN, platos de 1.850 × 1.400 y 1.600 × 1.400 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
05

Vigas y soportes de equipos

Ubicación
Bastidores bajo piso y ménsulas de portaequipajes.
Material recomendado
CSMC Carbono 57 %
Requisito / datos clave
Estructural secundario. La ficha del CSMC no incluye clasificación EN 45545-2: en zonas con requisito de fuego se valida en el estudio.
1Detalle de la pieza y proceso
Vigas en I y ménsulas con alma y alas moldeadas de una vez, con casquillos de compresión y arandelas de aislamiento galvánico en cada apoyo. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica y rugosidad controlada en las zonas de adhesivado.
2Montaje y amarre a estructura
  • Casquillos metálicos limitadores de par en los taladros pasantes, para que el apriete no provoque fluencia (creep) del composite bajo vibración.
  • Aislamiento del par galvánico (arandelas y juntas aislantes) cuando la pieza de carbono amarra sobre aluminio.
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a aluminio mecanizado o fundido — CSMC Carbono 57 %: 1,51 g/cm³ frente a 2,70 del aluminio (−44 % a igual volumen), tracción 370 MPa, módulo 41,5 GPa y +113 % de resistencia específica (245 frente a 115 MPa·cm³/g).
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P22 o P20 (4.000 y 2.500 kN, platos de 1.000 × 1.000 y 800 × 800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
06

Cofres eléctricos bajo bastidor

Ubicación
Envolventes de equipos y placa aislante interior.
Material recomendado
SMC Eléctrico V-0 / CTI 600
Requisito / datos clave
UL 94 V-0 (3 mm) · hilo incandescente 960 °C · CTI 600 · 16 kV/mm. EN 45545-2 según ubicación: se confirma en cada proyecto.
1Detalle de la pieza y proceso
Cofre con tapa nervada, labio de laberinto de estanqueidad, rejilla de ventilación e insertos en las esquinas de la tapa. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Labio o canal perimetral para junta elastomérica estanca.
  • Alojamientos de bisagra y cierre moldeados con sus insertos, sin refuerzos soldados.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a chapa de acero cortada, soldada y pintada — SMC Eléctrico V-0 / CTI 600: 16 kV/mm, CTI 600, hilo incandescente 960 °C, HDT > 250 °C, constante dieléctrica 4 y UL 94 V-0 a 3 mm. Sin corrosión, sin soldaduras y aislante por naturaleza.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P30 o P7 (6.000 kN, platos de 1.850 × 1.400 y 1.600 × 1.400 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
07

Testero aerodinámico y faldones

Ubicación
Carenado frontal y faldones de gran formato.
Material recomendado
SMC Fenólico Estructural 55 % FV
Requisito / datos clave
SMC Fenólico Estructural: UL 94 V-0 @ 1,2 mm y LOI > 100 %. Si la especificación exige R7 (exterior), se cubre con SMC Ferroviario HL3.
1Detalle de la pieza y proceso
Testero de gran formato con toma de aire de lamas y alojamientos de faro, y faldones con nervios traseros e insertos; se moldea en la prensa de 1.250 Tn. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Pestañas perimetrales de solape para el ajuste con las piezas contiguas.
  • Casquillos metálicos limitadores de par en los taladros pasantes, para que el apriete no provoque fluencia (creep) del composite bajo vibración.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a paneles planos ensamblados con perfilería — SMC Fenólico Estructural 55 % FV: 1,84 g/cm³, flexión 350 MPa, Charpy 120 kJ/m², UL 94 V-0 a 1,2 mm, LOI > 100 % y contracción de moldeo 0,00 % (valores orientativos de ficha). Una sola pieza 3D, sin juntas atornilladas.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P10 (1.250 Tn, plato 3.500 × 1.800 mm) o P8 (10.000 kN, 2.800 × 1.800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →

Modelo genérico e ilustrativo: no representa ningún vehículo real. Recomendaciones orientativas: la elección final depende del requisito R, del nivel HL y del espesor de cada proyecto. Las clasificaciones EN 45545-2 corresponden al material ensayado, no son una aprobación de la pieza.

Tres materiales, una planta

El material adecuado para cada pieza del tren.

01

SMC poliéster ignífugo: para volumen

Grados con trihidróxido de aluminio clasificados según EN 45545-2 en R1, R2, R3, R6, R7 y R17 hasta HL3 por laboratorio acreditado ENAC. La opción más competitiva para series largas de revestimientos, tapas y carcasas.

02

SMC fenólico: fuego de origen químico

Para piezas donde se prioriza el comportamiento intrínseco al fuego de la resina; configuración certificada HL3. Ver SMC fenólico →

03

CSMC: cuando el peso manda

Fibra de carbono moldeada por compresión, con un 113% más de resistencia específica que el aluminio 6061-T6, para componentes estructurales ligeros. Ver CSMC →

EN 45545-2

Cómo se clasifica un material en EN 45545-2

La norma clasifica cada material frente a un requisito (R), según la ubicación y función de la pieza (por ejemplo, R1 para revestimientos interiores o R6 para asientos), y un nivel de peligrosidad (HL1–HL3), que depende de la categoría de operación y de diseño del vehículo.

Los ensayos miden propagación de llama (ISO 5658-2), liberación de calor (ISO 5660-1), densidad de humos (ISO 5659-2) y toxicidad de los gases (anexo C). Para cada pieza confirmamos con el cliente el requisito y el nivel que exige su especificación, y le facilitamos la documentación del material.

Datos técnicos

Materiales EN 45545-2 con los que trabajamos

Material Requisitos Nivel Documento
SMC Ferroviario HL3 (poliéster ignífugo, 1,97 g/cm³) R1, R2, R3, R6, R7, R17 HL1, HL2 y HL3 Informe de clasificación, laboratorio acreditado ENAC (2015)
SMC Ferroviario HL2 (poliéster ignífugo) R1, R2, R3, R6, R7, R17 HL1 y HL2 Informe de clasificación ENAC (2014); ensayos repetidos en 2021
SMC fenólico Según aplicación HL3 Te confirmamos la clasificación para tu pieza

Las clasificaciones se refieren al material ensayado (sin sustrato y válidas para cualquier color, según EN 45545-2:2013) y no constituyen una aprobación tipo de la pieza: su conformidad depende del espesor, la ubicación y el requisito aplicable en cada proyecto. Valores de la ficha técnica del fabricante del material e informes de clasificación en laboratorio acreditado ENAC. Documentación disponible bajo solicitud.

Aplicaciones

Piezas que fabricamos para el sector

  • Revestimientos interiores: paredes, techos y tabiques.
  • Tapas, carcasas y cubiertas técnicas.
  • Componentes de asientos.
  • Piezas exteriores del vehículo.
  • Componentes estructurales ligeros en CSMC.
Material SMC fenólico ignífugo
Casos de aplicación

Tipos de proyecto ferroviario que resolvemos.

Ejemplos ilustrativos del tipo de reto técnico y comercial que abordamos — no corresponden a un cliente concreto identificable.

Revestimiento interior: cambio de material por peso

Reto: un fabricante de material rodante necesitaba reducir el peso de un panel interior de aluminio sin perder rigidez ni comprometer la reacción al fuego exigida para interiores (EN 45545-2, requisito R1).

Solución: rediseño del panel en SMC fenólico, ajustando espesores y nervaduras para igualar la rigidez del aluminio con menor peso.

Resultado: pieza más ligera, manteniendo la clasificación de fuego requerida.

Componente estructural: series largas sin comprometer plazos

Reto: un integrador con varios moldes propios no conseguía que su proveedor asumiera series largas con la cadencia que necesitaba el programa.

Solución: redistribución de la producción entre nuestras 7 prensas según tonelaje y ciclo de cada molde, liberando capacidad para lotes de mayor volumen.

Resultado: series largas cubiertas de forma estable, con previsibilidad de plazos.

Componente ligero: de aluminio a CSMC

Reto: un componente estructural de aluminio penalizaba el peso del vehículo y el coste de montaje.

Solución: sustitución por CSMC, rediseñando espesores para aprovechar su mayor resistencia específica.

Resultado: componente más ligero, manteniendo los requisitos estructurales del programa.

Capacidad industrial

Del molde a la pieza terminada, en una sola planta.

7
prensas de compresión, de 150 a 1.250 Tn
3.500 × 1.800
mm de plato en la prensa más grande
24 Tn
moldes de hasta 24 toneladas, con almacén exclusivo
CNC + 5 ejes
4 centros CNC y 2 máquinas de corte por agua propias
PIMC
pintado en molde para acabado Clase A
ISO 9001 · 14001
calidad y medio ambiente, trazabilidad unitaria lote–prensa–pieza
Preguntas frecuentes

Lo que suelen preguntarnos los fabricantes ferroviarios

¿Qué nivel de peligrosidad necesito?

Lo determina EN 45545-1 a partir de la categoría de operación y de diseño del vehículo, y normalmente viene fijado en la especificación del fabricante del tren. Indícanos nivel y requisito, y te proponemos el material.

¿SMC fenólico o poliéster ignífugo?

El poliéster ignífugo alcanza su clasificación con cargas como el trihidróxido de aluminio y es la opción más competitiva en volumen; el fenólico debe su comportamiento al fuego a la propia resina. Elegimos según requisito, peso, volumen y coste.

¿Podéis acompañarnos desde el diseño?

Sí: ingeniería propia con CAD/CAM (SolidWorks, CamWorks) e impresión 3D para prototipos, trabajando con la ingeniería del cliente desde la fase conceptual.

¿Qué volumen podéis asumir?

Trabajamos tanto series cortas como programas de larga duración: con 7 prensas de 150 a 1.250 Tn repartimos la carga según molde y ciclo. Cuéntanos la previsión del programa y lo planificamos.

¿Tienes un programa ferroviario en marcha?

Cuéntanos la pieza, el requisito y nivel EN 45545-2 y el volumen del programa: te proponemos material y te confirmamos la viabilidad inicial en menos de 24 h laborables.