Sectores

Explorador 3D · 5 mercados

Cinco despieces, un mismo proceso: moldeo por compresión

Elige un mercado, gira el modelo y pulsa cada pieza para ver su ficha de ingeniería: proceso, amarre, aligeramiento, ventajas y serie.

Explorador 3D · Ferroviario

Desmonta un vagón y mira qué material va en cada pieza

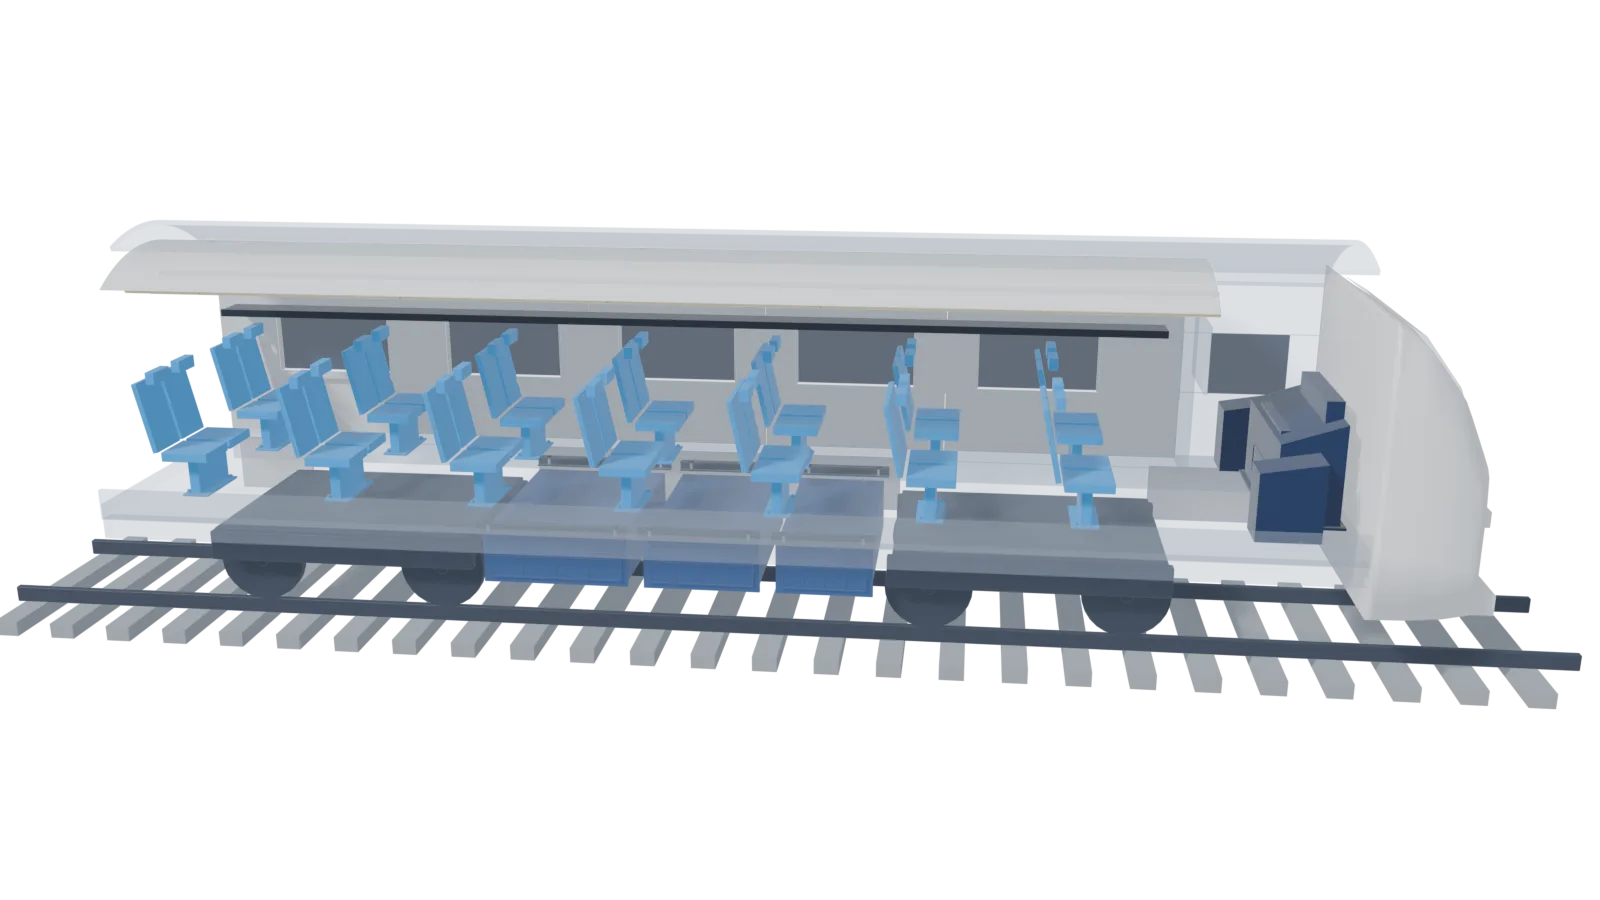
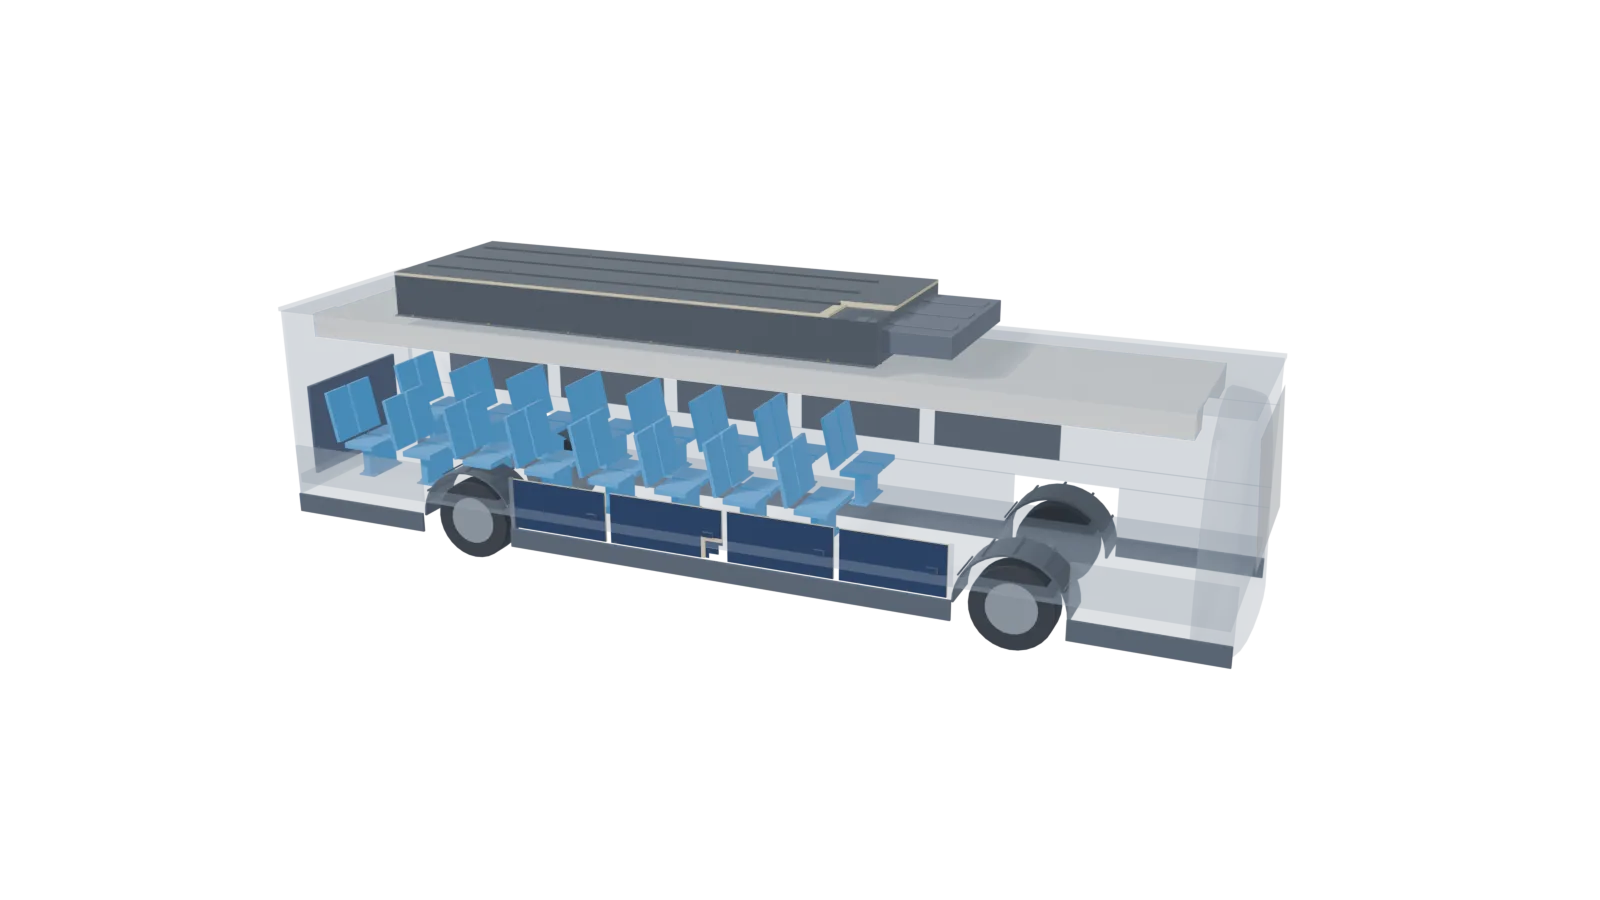
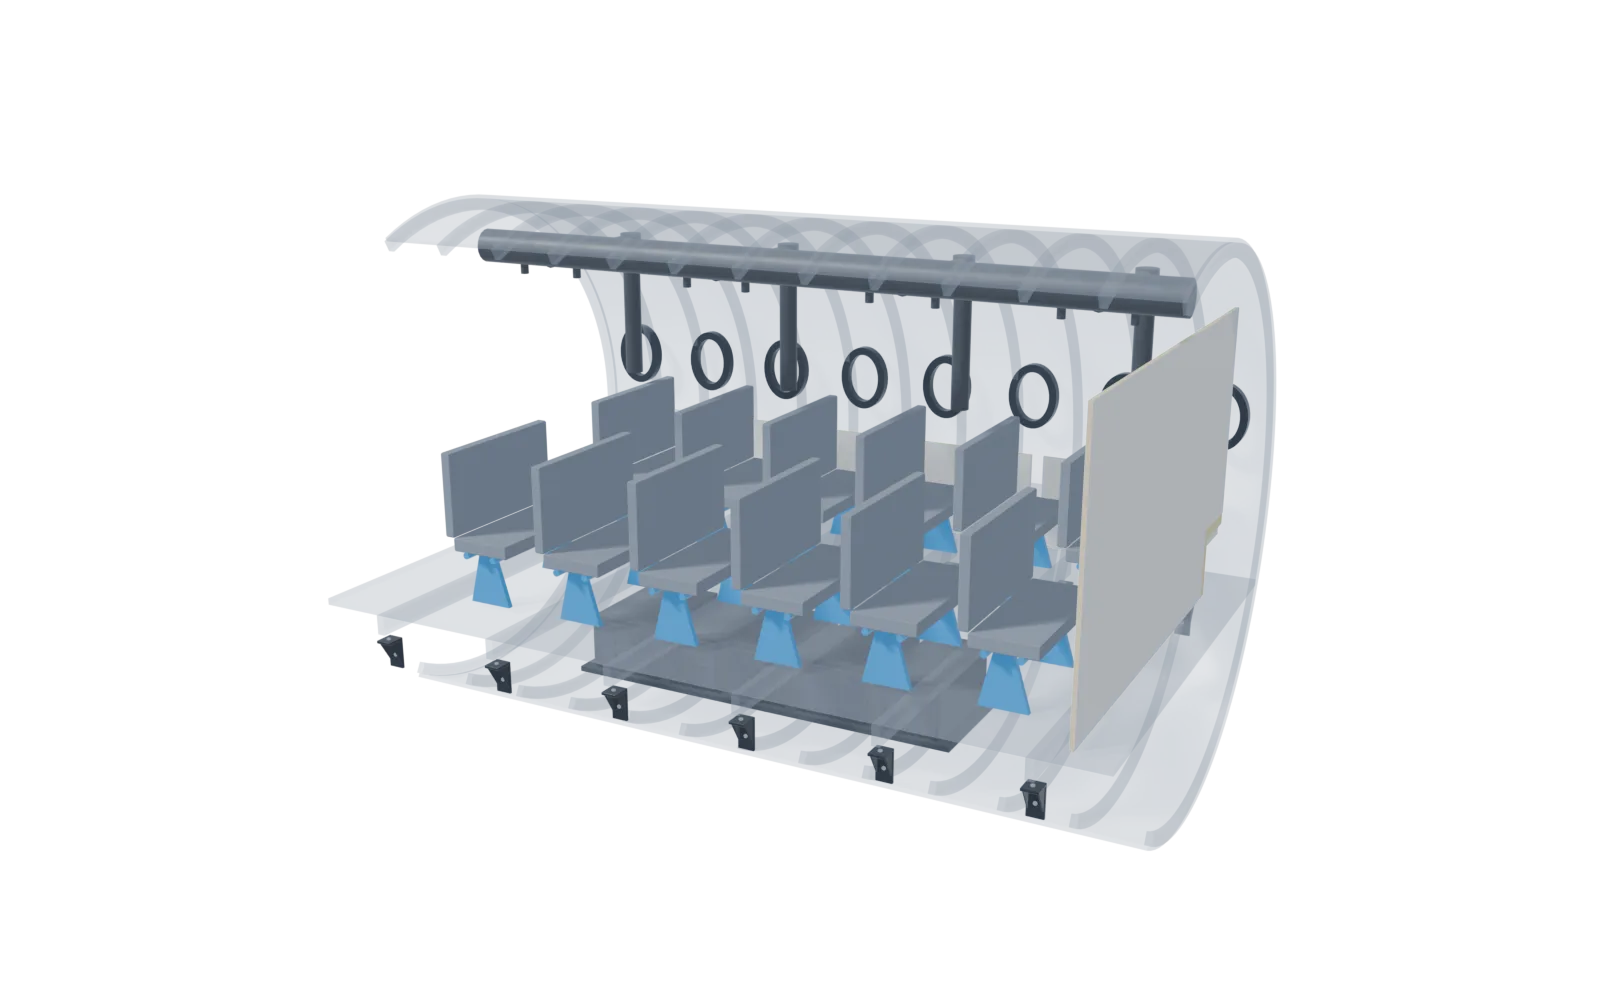
Vagón de pasajeros genérico en corte, con la caja en gris translúcido. Pulsa una pieza para acercarte y ver su ficha de ingeniería: proceso, amarre, aligeramiento, ventajas y serie.

Render de un vagón de pasajeros genérico en corte, con revestimientos, techo, asientos, pupitre, soportes, cofres y testero

Arrastra para girar · rueda o pellizco para zoom · pulsa una pieza para acercarte

01

Paneles laterales interiores

Ubicación
Paredes del salón, con marco de ventana 3D.
Material recomendado
SMC Ferroviario HL3 · SMC Fenólico Estructural 55 % FV
Requisito / datos clave
EN 45545-2 · R1 hasta HL3 (SMC Ferroviario HL3). Alternativa SMC Fenólico Estructural: HL3, requisito según aplicación.
1Detalle de la pieza y proceso
Panel con marco de ventana 3D, derrame y repisa en una sola prensada, retícula de nervios en la cara trasera y torretas con insertos ocultos. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Pestañas perimetrales de solape para el ajuste con las piezas contiguas.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a paneles planos ensamblados con perfilería — SMC Ferroviario HL3: clasificado EN 45545-2 en R1, R2, R3, R6, R7 y R17 hasta HL3 por laboratorio acreditado ENAC; menos piezas y uniones que una solución ensamblada.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P30 o P7 (6.000 kN, platos de 1.850 × 1.400 y 1.600 × 1.400 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
02

Techo modular curvo con HVAC

Ubicación
Techo del salón con canales y difusores de climatización.
Material recomendado
SMC Ferroviario HL3 · SMC Fenólico Estructural 55 % FV
Requisito / datos clave
EN 45545-2 · R1 hasta HL3 (SMC Ferroviario HL3). Alternativa SMC Fenólico Estructural: HL3, requisito según aplicación.
1Detalle de la pieza y proceso
Módulo curvo de gran formato en sándwich (las capas se ven en el corte), con canal HVAC y difusores de lamas integrados. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Pestañas perimetrales de solape para el ajuste con las piezas contiguas.
3Aligeramiento: monolítico nervado o sándwich
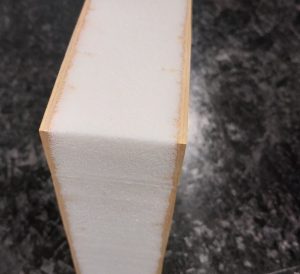
Solución propuesta: panel sándwich. Pieles moldeadas con un núcleo ligero autoextinguible, seleccionado según el requisito de fuego, multiplican la rigidez a flexión en grandes luces frente a un panel monolítico del mismo peso; el ahorro de peso concreto se cuantifica en el estudio de cada pieza. En piezas compactas se resuelve en monolítico nervado.
4Ventajas frente a la alternativa tradicional
Frente a paneles planos ensamblados con perfilería — SMC Ferroviario HL3: clasificado EN 45545-2 en R1, R2, R3, R6, R7 y R17 hasta HL3 por laboratorio acreditado ENAC; menos piezas y uniones que una solución ensamblada.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P10 (1.250 Tn, plato 3.500 × 1.800 mm) o P8 (10.000 kN, 2.800 × 1.800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
03

Carcasas portantes de asientos

Ubicación
Respaldo, asiento y pedestal de cada plaza.
Material recomendado
SMC Ferroviario HL3
Requisito / datos clave
EN 45545-2 · R6 hasta HL3 (SMC Ferroviario HL3).
1Detalle de la pieza y proceso
Carcasa antivandalismo con retícula trasera, reposacabezas y torretas con insertos metálicos para el amarre al pedestal. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Casquillos metálicos limitadores de par en los taladros pasantes, para que el apriete no provoque fluencia (creep) del composite bajo vibración.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a chapa de acero cortada, soldada y pintada — SMC Ferroviario HL3: clasificado EN 45545-2 en R1, R2, R3, R6, R7 y R17 hasta HL3 por laboratorio acreditado ENAC; menos piezas y uniones que una solución ensamblada.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P22 o P20 (4.000 y 2.500 kN, platos de 1.000 × 1.000 y 800 × 800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
04

Pupitre de cabina

Ubicación
Consola de conducción con módulos laterales.
Material recomendado
SMC + pintado en molde PIMC Clase A
Requisito / datos clave
EN 45545-2 según la ubicación en cabina: se define en cada proyecto.
1Detalle de la pieza y proceso
Pupitre ergonómico en una sola pieza con cajeado de mandos, visera de instrumentos, rejilla de ventilación y pestaña de amarre con insertos. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: pintado en molde PIMC Clase A.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Pestañas perimetrales de solape para el ajuste con las piezas contiguas.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a chapa de acero cortada, soldada y pintada — SMC con pintado en molde PIMC: acabado Clase A al salir de prensa, sin cabina de pintura posterior y sin corrosión.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P30 o P7 (6.000 kN, platos de 1.850 × 1.400 y 1.600 × 1.400 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
05

Vigas y soportes de equipos

Ubicación
Bastidores bajo piso y ménsulas de portaequipajes.
Material recomendado
CSMC Carbono 57 %
Requisito / datos clave
Estructural secundario. La ficha del CSMC no incluye clasificación EN 45545-2: en zonas con requisito de fuego se valida en el estudio.
1Detalle de la pieza y proceso
Vigas en I y ménsulas con alma y alas moldeadas de una vez, con casquillos de compresión y arandelas de aislamiento galvánico en cada apoyo. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica y rugosidad controlada en las zonas de adhesivado.
2Montaje y amarre a estructura
  • Casquillos metálicos limitadores de par en los taladros pasantes, para que el apriete no provoque fluencia (creep) del composite bajo vibración.
  • Aislamiento del par galvánico (arandelas y juntas aislantes) cuando la pieza de carbono amarra sobre aluminio.
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a aluminio mecanizado o fundido — CSMC Carbono 57 %: 1,51 g/cm³ frente a 2,70 del aluminio (−44 % a igual volumen), tracción 370 MPa, módulo 41,5 GPa y +113 % de resistencia específica (245 frente a 115 MPa·cm³/g).
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P22 o P20 (4.000 y 2.500 kN, platos de 1.000 × 1.000 y 800 × 800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
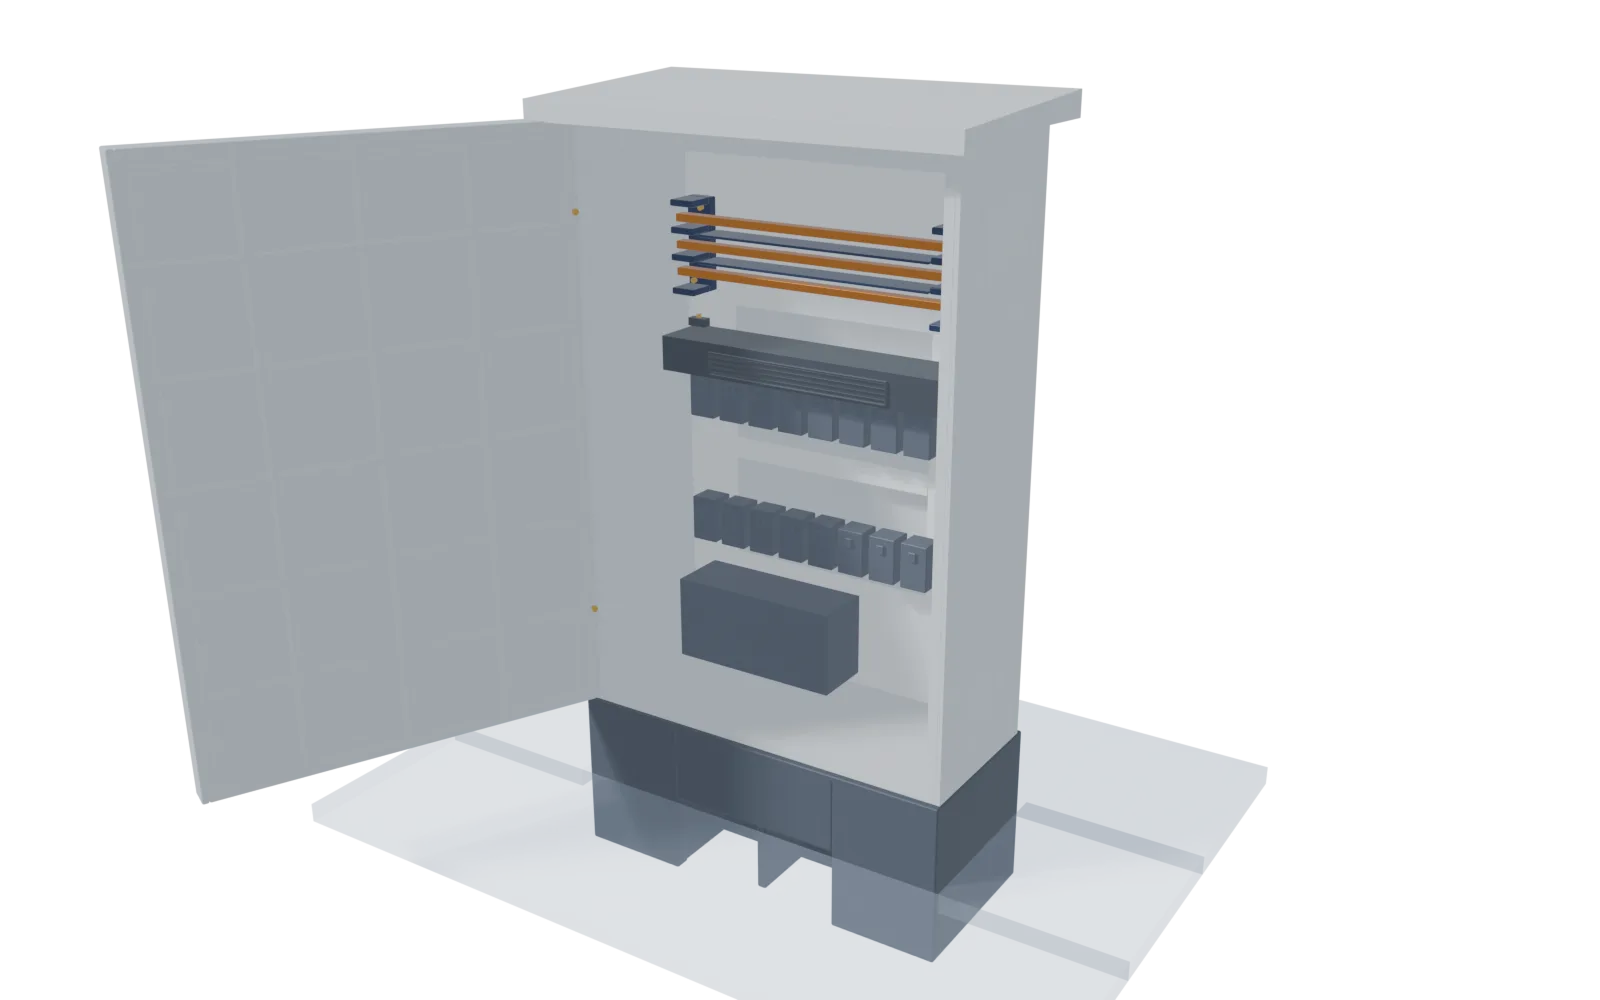
06

Cofres eléctricos bajo bastidor

Ubicación
Envolventes de equipos y placa aislante interior.
Material recomendado
SMC Eléctrico V-0 / CTI 600
Requisito / datos clave
UL 94 V-0 (3 mm) · hilo incandescente 960 °C · CTI 600 · 16 kV/mm. EN 45545-2 según ubicación: se confirma en cada proyecto.
1Detalle de la pieza y proceso
Cofre con tapa nervada, labio de laberinto de estanqueidad, rejilla de ventilación e insertos en las esquinas de la tapa. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Labio o canal perimetral para junta elastomérica estanca.
  • Alojamientos de bisagra y cierre moldeados con sus insertos, sin refuerzos soldados.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a chapa de acero cortada, soldada y pintada — SMC Eléctrico V-0 / CTI 600: 16 kV/mm, CTI 600, hilo incandescente 960 °C, HDT > 250 °C, constante dieléctrica 4 y UL 94 V-0 a 3 mm. Sin corrosión, sin soldaduras y aislante por naturaleza.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P30 o P7 (6.000 kN, platos de 1.850 × 1.400 y 1.600 × 1.400 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →
07

Testero aerodinámico y faldones

Ubicación
Carenado frontal y faldones de gran formato.
Material recomendado
SMC Fenólico Estructural 55 % FV
Requisito / datos clave
SMC Fenólico Estructural: UL 94 V-0 @ 1,2 mm y LOI > 100 %. Si la especificación exige R7 (exterior), se cubre con SMC Ferroviario HL3.
1Detalle de la pieza y proceso
Testero de gran formato con toma de aire de lamas y alojamientos de faro, y faldones con nervios traseros e insertos; se moldea en la prensa de 1.250 Tn. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
  • Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
  • Pestañas perimetrales de solape para el ajuste con las piezas contiguas.
  • Casquillos metálicos limitadores de par en los taladros pasantes, para que el apriete no provoque fluencia (creep) del composite bajo vibración.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a paneles planos ensamblados con perfilería — SMC Fenólico Estructural 55 % FV: 1,84 g/cm³, flexión 350 MPa, Charpy 120 kJ/m², UL 94 V-0 a 1,2 mm, LOI > 100 % y contracción de moldeo 0,00 % (valores orientativos de ficha). Una sola pieza 3D, sin juntas atornilladas.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 50 a 500 uds./año, propia de programas ferroviarios, aeronáuticos o espaciales. Prensa: P10 (1.250 Tn, plato 3.500 × 1.800 mm) o P8 (10.000 kN, 2.800 × 1.800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.
Solicitar estudio de esta pieza →

Modelo genérico e ilustrativo: no representa ningún vehículo real. Recomendaciones orientativas: la elección final depende del requisito R, del nivel HL y del espesor de cada proyecto. Las clasificaciones EN 45545-2 corresponden al material ensayado, no son una aprobación de la pieza.