Envolvente monobloque
- Ubicación
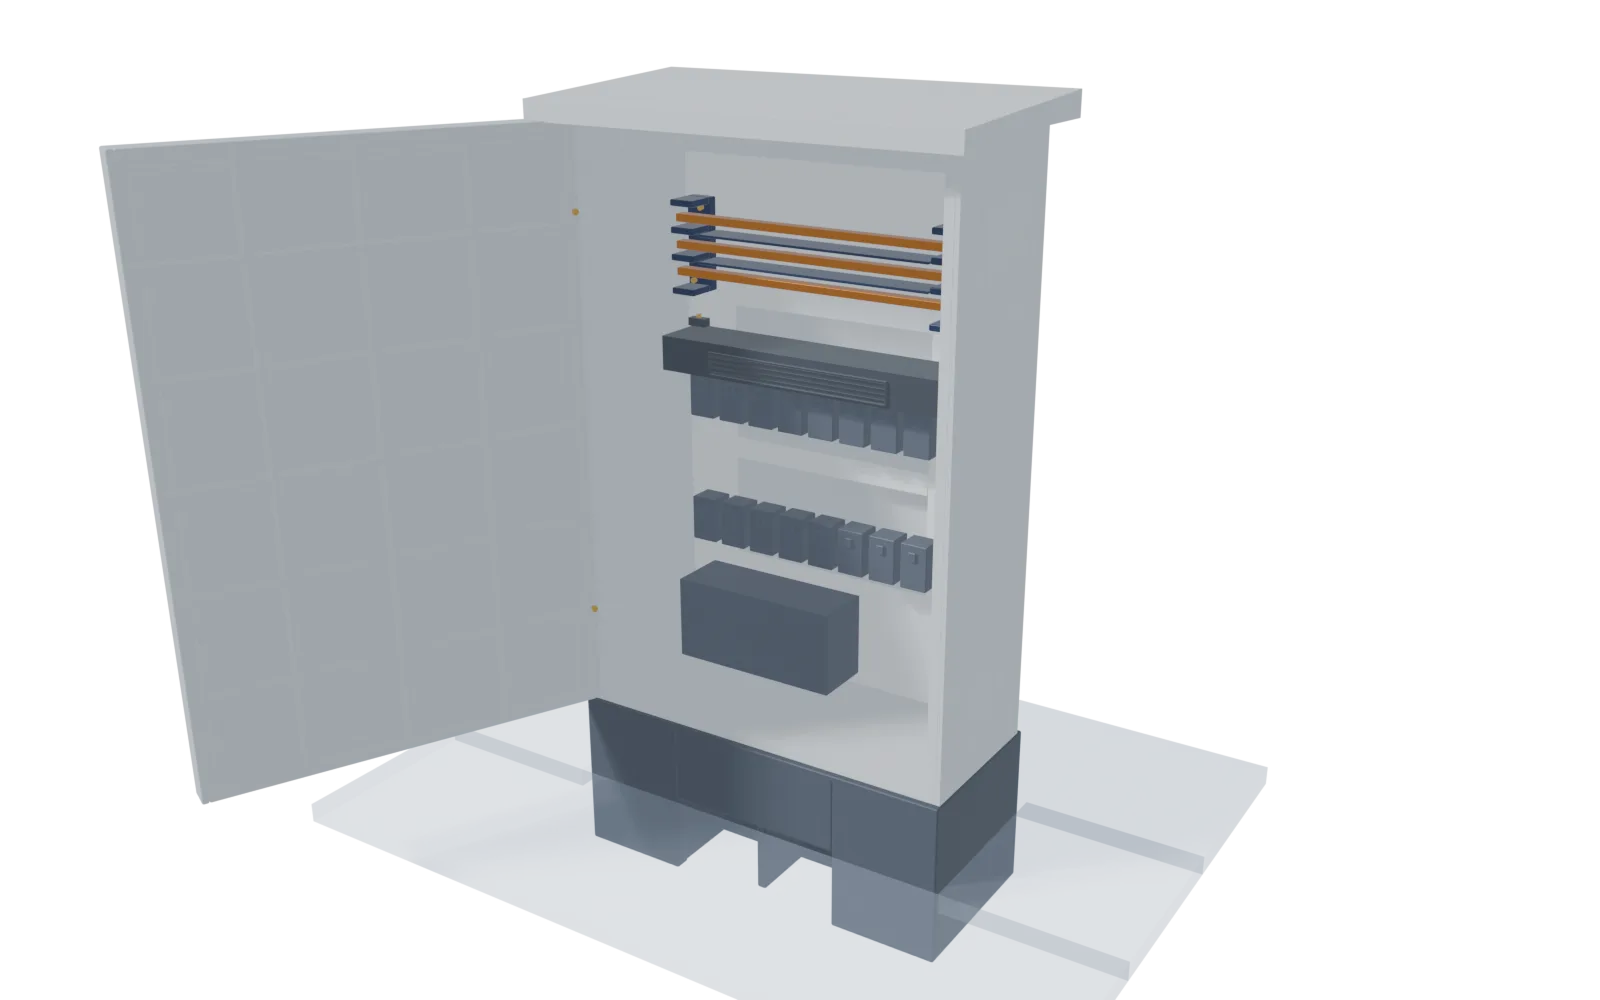
- Cuerpo y tejadillo de la envolvente.
- Material recomendado
- SMC Eléctrico V-0 / CTI 600
- Requisito / datos clave
- UL 94 V-0 @ 3 mm · CTI 600 · 16 kV/mm · HDT > 250 °C
1Detalle de la pieza y proceso
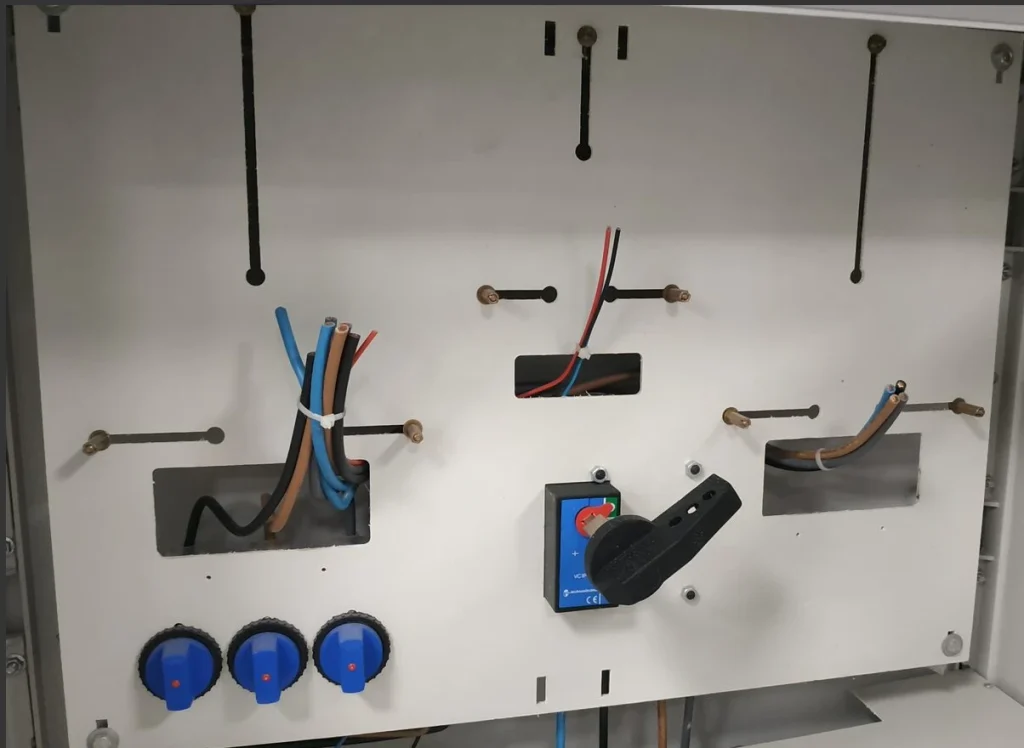
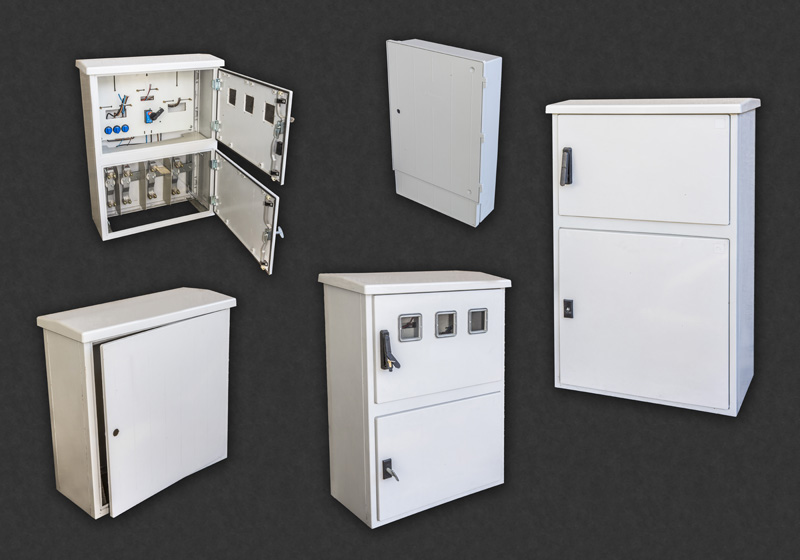
Cuerpo en una pieza con retícula exterior, tejadillo vierteaguas con goterón, rejillas laterales y torretas con insertos de latón sobremoldeados para la placa. Espesor típico de 2,5 a 6 mm en pieza moldeada. Recorte por chorro de agua de 5 ejes (0°–64°) y mecanizado CNC en planta. Acabado: cara vista técnica en el color del material.
2Montaje y amarre a estructura
- Insertos metálicos roscados M5–M12, integrados en el moldeo o instalados en frío o en caliente sobre torretas reforzadas.
- Labio o canal perimetral para junta elastomérica estanca.
3Aligeramiento: monolítico nervado o sándwich
Solución propuesta: monolítico nervado. Espesor delgado con nervaduras 3D, torretas e insertos donde llegan las cargas: es lo adecuado en piezas compactas o con cargas puntuales. En grandes luces se valora el panel sándwich.
4Ventajas frente a la alternativa tradicional
Frente a chapa de acero cortada, soldada y pintada — SMC Eléctrico V-0 / CTI 600: 16 kV/mm, CTI 600, hilo incandescente 960 °C, HDT > 250 °C, constante dieléctrica 4 y UL 94 V-0 a 3 mm. Sin corrosión, sin soldaduras y aislante por naturaleza.
5Series y capacidad de fabricación
Serie habitual (orientativa): de 500 a 20.000+ uds./año, propia de envolventes eléctricas y automoción. Prensa: P10 (1.250 Tn, plato 3.500 × 1.800 mm) o P8 (10.000 kN, 2.800 × 1.800 mm). Flota propia de 7 prensas de 150 a 1.250 Tn, con plato máximo de 3.500 × 1.800 mm. El molde de acero se amortiza con la serie: a mayor volumen, menor repercusión del utillaje por pieza; en series cortas lo comparamos con otras soluciones.